⚙️ 核心导读:
在汽车变速箱、新能源高转速电驱总成、风力发电增速机、机器人精密关节(RV/谐波减速机)以及各类伺服微型执行器中,齿轮机构是承受极端载荷、冲击震动与复杂摩擦磨损的最关键核心动力构件。
在机械装备的实际运行工况下,齿轮轮齿无时无刻不在承受着高频脉动弯曲应力、交变赫兹接触剪应力、微观相对滑移摩擦生热以及高压润滑油膜挤压等多物理场的复合作用。当某些物理量突破材料疲劳极限或润滑边界时,齿轮失效(Gear Failure)便不可逆地爆发:
- 轻则导致传动啮合噪音超标、高频振动加剧、传动效率断崖式下跌;
- 重则诱发整齿折断飞出、轴系咬死断裂、减速箱体瞬间爆裂炸膛等灾难性停机事故。
那么:
- 为什么轮齿折断 85% 以上必定发生在齿根过渡圆角?
- 为什么齿面点蚀偏偏密集爆发在“节线靠近齿根一侧”?润滑油是如何化身“铁楔子”将金属硬生生炸出凹坑的?
- 为什么高速重载齿轮在几微秒内就会被几百度高温瞬间“焊死并撕裂”?
- 现场如何通过宏观断口贝壳纹、红丹油接触斑点(Tragbild)精准定位真因,并运用微观几何修形(Crowning)与 ISO 6336 构筑铜墙铁壁?
本文将基于材料力学、接触弹性力学(Hertzian Theory)、弹流润滑(EHL)理论与断裂力学,深入拆解齿轮的 5 大经典失效模式。文章汇聚了真实的工业齿轮失效宏观形貌、金相显微断口标定、车间接触斑点实拍、ISO 强度计算公式以及工业级防守工程指南!
一、齿轮 5 大失效模式全景总览与受力区位对应
在国际标准化组织 ISO 6336、美国齿轮制造者协会 AGMA 919 / AGMA 1010 以及国家标准 GB/T 3480 中,圆柱齿轮失效主要严格归纳为以下 5 大经典模式:
                              【齿轮 5 大经典失效模式全景体系】
  ━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
    ① 轮齿折断 (Tooth Breakage) ➔ 齿根过渡圆角处 ➔ 交变弯曲疲劳 / 严重冲击过载
    ② 齿面点蚀 (Pitting & Spalling) ➔ 节线偏齿根侧 ➔ 赫兹接触剪应力 + 负滑动 + 水力劈裂
    ③ 齿面胶合 (Scuffing / Galling) ➔ 齿顶/齿根高速滑动区 ➔ 瞬态闪温突破油膜,微区焊合撕裂
    ④ 齿面磨损 (Abrasive Wear) ➔ 全啮合工作齿面 ➔ 硬质颗粒入侵 (三体磨损) / 齿顶刀刃化
    ⑤ 塑性变形 (Plastic Deformation) ➔ 节线两侧凸棱/凹槽 ➔ 低速重载/软齿面,剪应力超屈服极限
  ━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
二、失效模式一:轮齿折断(Tooth Breakage & Fracture)
轮齿折断是齿轮箱内破坏性最强、后果最恶劣的灾难性失效形式。一颗轮齿一旦整体或局部剥落,脱落的高硬度合金钢块在高速运转中卡入相邻齿槽,瞬间就会诱发连环打齿、轴系扭曲变形甚至箱体爆裂。
     ┌──────────────────────────────────────────────────────────┐
     │                     轮齿折断分类形态                      │
     ├──────────────────────────┬───────────────────────────────┤
     │  ① 齿根弯曲疲劳折断 (主)  │ 占断齿比例 >85%,从齿根疲劳源扩展  │
     │  ② 冲击过载折断 (瞬时)   │ 突发数倍峰值载荷,脆性/塑性瞬断    │
     │  ③ 偏载/不对中端部断角   │ 轴变形/安装误差引发端面局部过载折断 │
     │  ④ 磨损过薄折断 (继发)   │ 严重磨损后齿厚减薄,抗弯截面模量丧失│
     └──────────────────────────┴───────────────────────────────┘
1. 为什么折断 85% 以上必定发生在齿根?
在啮合运动中,每一颗单齿都可以等效为一根承受横向交变载荷的变截面悬臂梁。
当啮合点运动至单齿啮合最高点(HPSTC,Highest Point of Single Tooth Contact)时,整对齿轮的全部法向载荷 $F_n$ 完全由这一颗齿独自承担,齿根处的受弯力矩 $M = F_n \cdot h$ 攀升至最大值:
- 入啮受拉侧(Tensile Side):承受极高的周期性脉动拉应力;
- 背啮受压侧(Compressive Side):承受对应的脉动压应力。
工程材料力学有一条公认铁律:合金钢材的抗拉疲劳强度,远远低于其抗压屈服极限。
更为致命的是,齿轮从渐开线有效齿廓过渡到齿根圆弧时,截面尺寸发生剧烈突变,天然存在严重的应力集中。
在国际齿轮标准中,通常采用 30° 切线法(ISO/GB 30° Tangent Method) 来确定齿根的最薄弱位置:
- 绘制两条与齿根过渡曲线相切、且与轮齿对称中心线成 $30^\circ$ 夹角的切线;
- 两切点之间的截面连线 $s_F$,即为几何力学上应力集中最为严苛、抗弯截面模量最小的危险截面!
在数千万次交变脉动载荷的反复拉扯下,哪怕额定工作应力远低于材料的屈服强度,只要受拉侧齿根圆角处存在一处微小的加工刀痕、滚齿切痕、磨削微裂纹或冶金非金属夹杂物,微观滑移带就会在这里撕开第一道口子——疲劳裂纹源(Fatigue Origin)就此萌生!
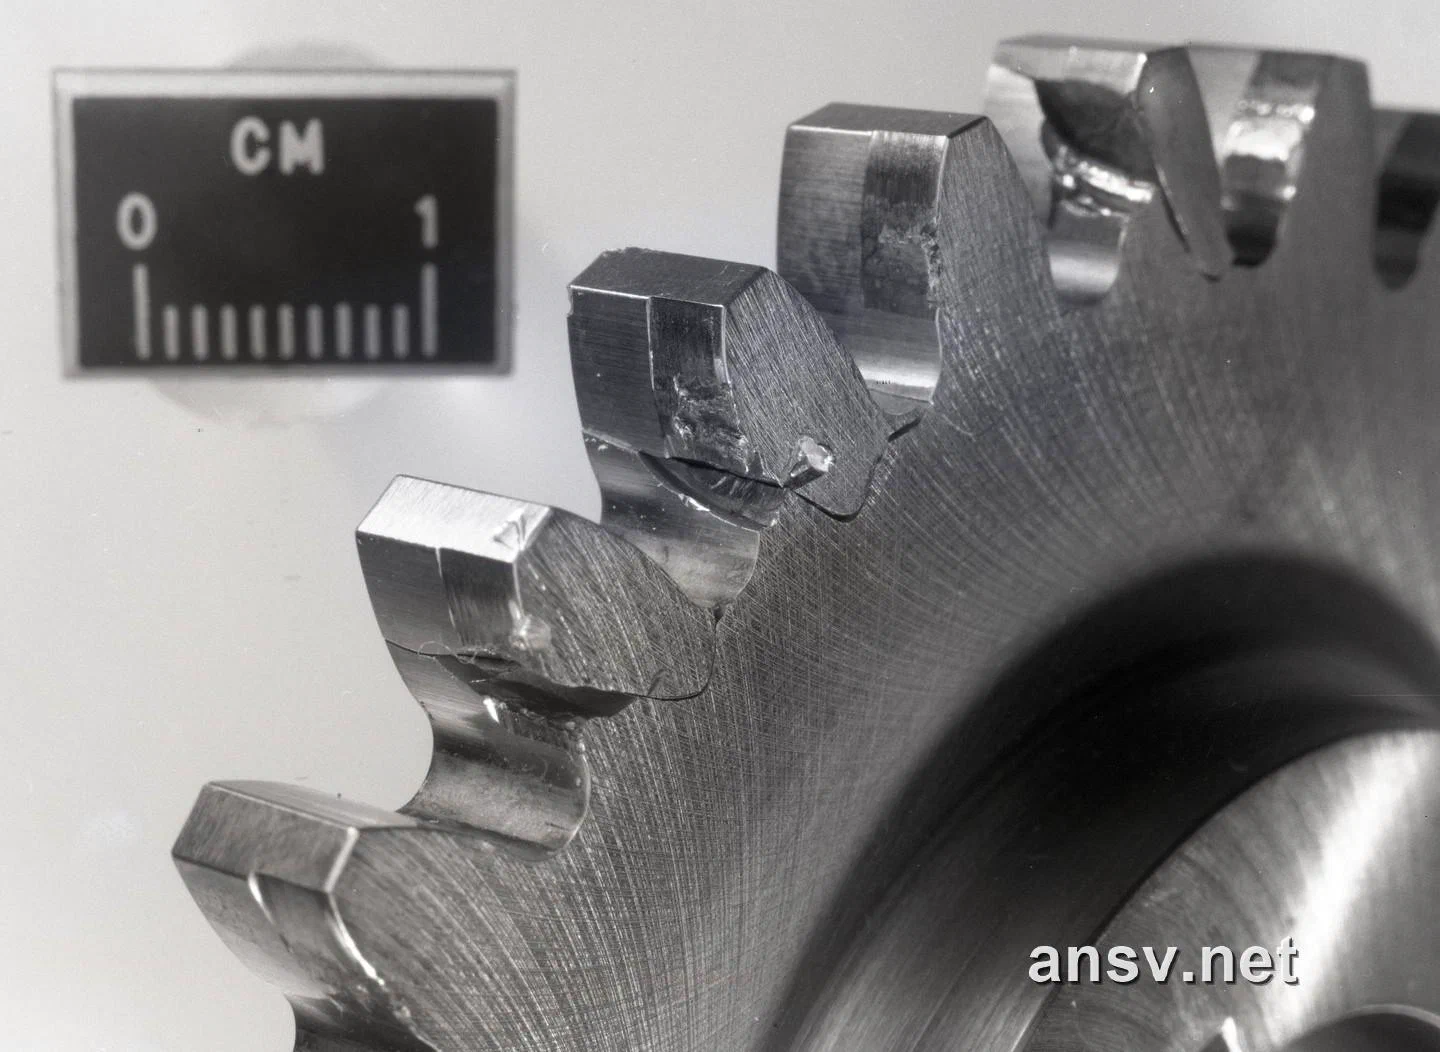
🔍 实物诊断分析: 上图所示为一线重载工业齿轮疲劳失效实物检视图。左侧两颗轮齿在受拉侧齿根过渡圆角处,清晰可见一道沿着 ISO 30° 危险截面 深入扩展的深层横向疲劳裂纹;而右侧两颗齿在后续交变循环中有效抗弯截面彻底耗尽,整颗齿齐刷刷沿着齿根危险截面全线撕脱折断。
2. 显微镜下认出断口的“三步死因”
在体视显微镜与金相断口分析中,典型的交变弯曲疲劳断口呈现出极其清晰、规律严苛的三大特征分区:
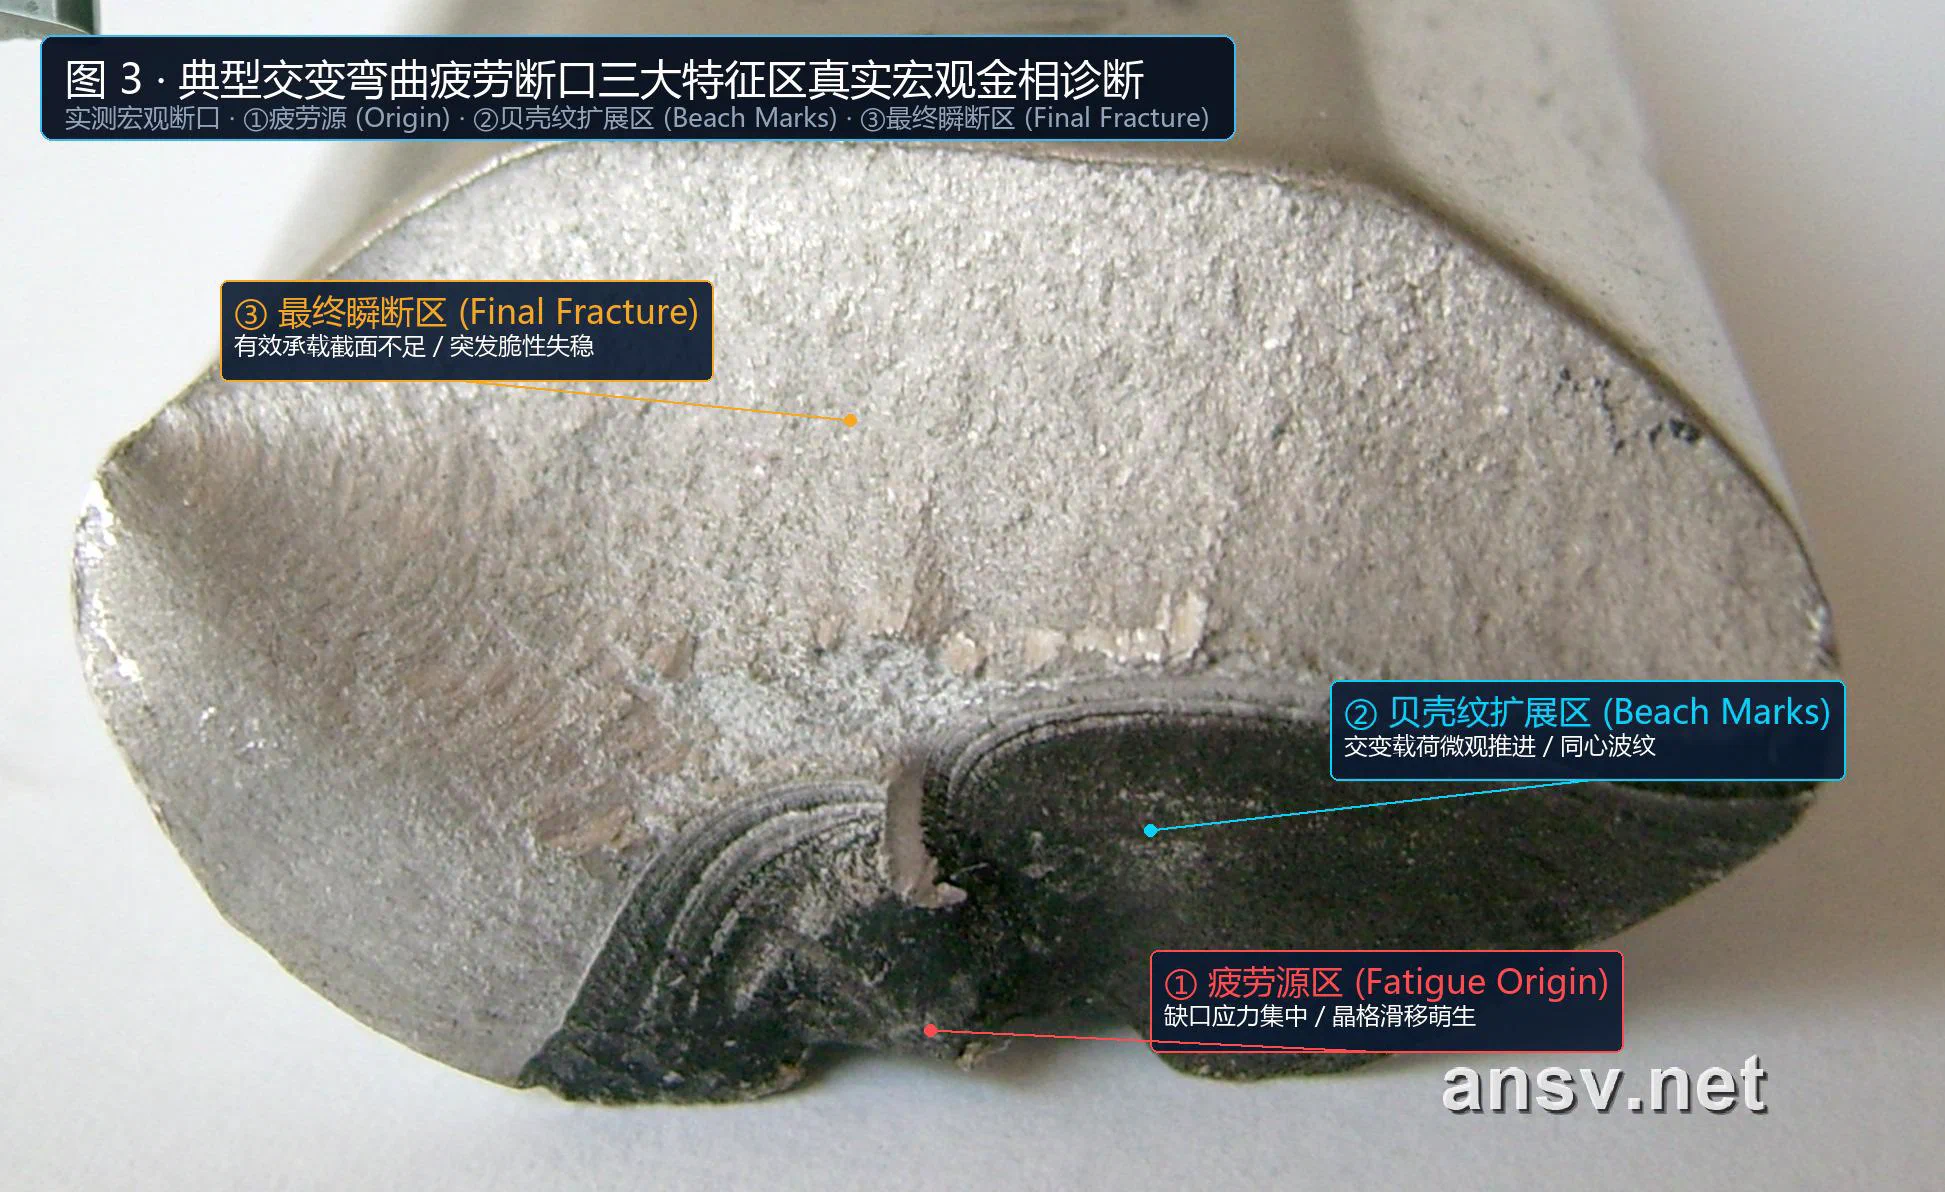
- 疲劳源区(Fatigue Origin):
- 必定死死锚定在受拉侧齿根过渡圆角表面(上图底部红框标定处);
- 宏观上表现为一个微小、平坦且泛着暗黑色油润光泽的光滑小斑点。这是微裂纹刚萌生时,两边断口在数百万次交变开合挤压中被微观研磨抛光出来的独特痕迹。
- 裂纹扩展区(Propagation Beach Marks / 贝壳纹):
- 裂纹从疲劳源缓慢向齿体内部层层蚕食推进;
- 断面上留下一圈圈规律向外扩散的同心圆弧纹路,工程上称之为贝壳纹(Beach Marks)或疲劳辉纹(上图中间蓝框标定处);
- 贝壳纹的几何圆心,就像水面涟漪波纹一样,倒推过去精准锁定疲劳源的位置!
- 贝壳纹越密集细腻,说明交变载荷循环次数越高(典型高周疲劳);若间距稀疏粗大,说明运行过程中伴随着频繁的重载冲击。
- 瞬时断裂区(Final Fast Fracture):
- 随着裂纹吃掉有效截面,残余未断裂金属的抗弯截面积越来越小;
- 直至某一瞬间,残存截面再也无力承受单齿啮合的正常峰值载荷,发生失稳突发性断裂(上图顶部粗糙发白区域);
- 渗碳淬火硬齿面呈现出粗糙发白、闪烁结晶反光的解理断口(Cleavage Fracture);软齿面调质钢则呈现出深暗色的韧性剪切唇(Shear Lip)。
💡 现场防甩锅判据:只要在断口上排查出由密集贝壳纹包围的单一齿根疲劳源,供应商所谓的“突发特大外力撞断”谎言即可直接推翻——这 100% 属于齿根交变弯曲疲劳失效!
3. 过载脆断 vs 偏载断角
除齿根对称弯曲疲劳外,生产运维中还常见以下两种断齿形态:
- 冲击过载折断(Overload Breakage):
- 机制:突发机械卡死、重载急刹车、瞬间电网短路等引发数倍于额定扭矩的峰值冲击;
- 断口特征:断面完全没有一圈圈的疲劳贝壳纹,整个断口全面呈现出粗糙结晶的脆性撕裂面或大角度塑性撕裂断口。
- 偏载折断与齿端断角(Edge & End Breakage):
- 机制:轮齿没有整根断掉,而是在齿向端面以大约 $45^\circ$ 斜角崩掉一个三角形断角;
- 真因:问题通常不在齿轮材料本身,而在轴系刚度不足与装配平行度超差!传动轴受载弯曲挠度过大、轴承游隙超差或箱体受扭变形,导致啮合载荷不能在全齿宽 $b$ 上均匀铺开,全机扭矩被硬生生挤压在齿宽端部几毫米区域(齿向载荷分布系数 $K_{H\beta}, K_{F\beta} \gg 2.0$),诱发端部极高剪应力撕裂。
三、失效模式二:齿面疲劳点蚀(Surface Pitting & Spalling)
如果说断齿是瞬间致命的“急性脑溢血”,那么齿面疲劳点蚀就是闭式润滑齿轮箱里最普遍的“慢性绝症”。
在硬齿面与调质齿轮减速机中,新机运转初期齿面上可能仅有几个小针眼,随着运转时间推移,针眼迅速演变为密集火山口,最终大块硬化层像墙皮一样剥落,整机噪音从轻微的沙沙声演变为剧烈轰鸣。
1. 物理机理:为什么裂纹偏偏在表面以下 0.78b 深度萌生?
很多工程师直觉上以为,齿面摩擦损伤必定是从表面最外层被直接磨出来的。
但经典弹性接触力学(Hertzian Theory)揭示了一个反直觉的物理事实:
- 当两个渐开线圆弧在法向载荷 $F_n$ 作用下相互压紧时,实际接触区为一个宽度为 $2b$ 的极狭窄椭圆条带;
- 齿面最外层接触面承受的是三向压应力,最大赫兹正应力 $\sigma_{Hmax}$ 位于接触中心表面: $$\sigma_{Hmax} = \sqrt{\frac{F_n}{\pi b L} \cdot \frac{1}{\left(\frac{1-\nu_1^2}{E_1} + \frac{1-\nu_2^2}{E_2}\right)}}$$
- 金属晶体结构最敏感的破坏因素是交变剪切应力(Shear Stress);
- 根据弹性应力积分分布,齿轮表层所受的正交最大剪应力峰值 $\tau_{max} \approx 0.304 \sigma_{Hmax}$,根本不在表面,而是深潜于齿面表层下方深度 $z \approx 0.78 b$ 处!
这就形成了接触力学中的“隔山打牛”效应: 齿面表面最初光滑完好,但在次表层 $0.78b$ 深度(通常在数十至数百微米深处),晶格在数千万次脉动滚压循环下反复承受极端剪切搓揉。微观滑移带开裂、夹杂物剥离萌生初始疲劳微裂纹,随后裂纹以 $30^\circ \sim 45^\circ$ 的夹角向齿面慢慢生长,直至穿透表层,在齿面上露出细微的缝隙开口。
2. 深度解密:为什么点蚀总在“节线靠近齿根一侧”密集成群出现?
巡检点蚀齿轮时,存在一个极其鲜明的区位规律: 齿顶几乎不长麻点,分度圆节线处几乎光滑如新,所有的点蚀坑,全都不偏不倚地密集爆发在节线靠下的齿根区域(Dedendum near Pitch Line)!
其背后由三大物理力学推手共同主导:
                【节线偏齿根区点蚀高发三大物理根因】
 ━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
   ① 负滑动撕扯裂纹开口 (Negative Sliding):切向摩擦力背离节点,拉扯微缝张开
   ② 润滑油水力劈裂油楔 (Hydraulic Wedge):高压油液封闭死腔,数千兆帕微观爆开
   ③ 单齿啮合区载荷峰值 (Single Tooth Contact):重合度交替点,全载荷单齿孤军承担
 ━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
推手一:负滑动效应拉开微裂纹开口(Negative Sliding)
渐开线齿轮啮合并非纯滚动:
- 在分度圆节线上,相对滑动速度 $v_s = 0$,属于纯滚动;
- 在节线靠下的齿根区域,齿面切向滑动速度与啮合点滚动压入方向相反,此处被称为负滑动区;
- 在负滑动作用下,齿面受到的摩擦力方向背离节点指向齿根。这种摩擦拉应力持续将斜向切入齿面的微裂纹边缘向外“强行扒开”,使微裂纹开口始终处于张开状态!
推手二:润滑油化身超高压“水力劈裂油楔”(Hydraulic Wedge Effect)
这是摩擦力学中极其奇妙又破坏力惊人的机理:
- 油液渗入:微裂纹开口被负滑动拉开的瞬间,飞溅的润滑油顺势钻入缝隙,填满裂纹空腔;
- 瞬间封闭:配对齿面继续滚压而过,接触印痕瞬间从外侧将裂纹开口严严实实封死,在金属内部形成孤立死腔;
- 高压挤压:数千兆帕的赫兹接触应力峰值从封闭口上方碾过,死腔内的润滑油承受极端压缩;
- 劈裂爆开:液体近乎不可压缩,狂暴的液压在裂纹尖端产生极高局部张应力,像一枚楔子一样把裂纹尖端硬生生撕裂炸开!
脱落的金属微片掉入油底壳,在齿面上留下边缘锐利陡峭的麻坑——**齿面疲劳点蚀(Pitting)**由此彻底形成。
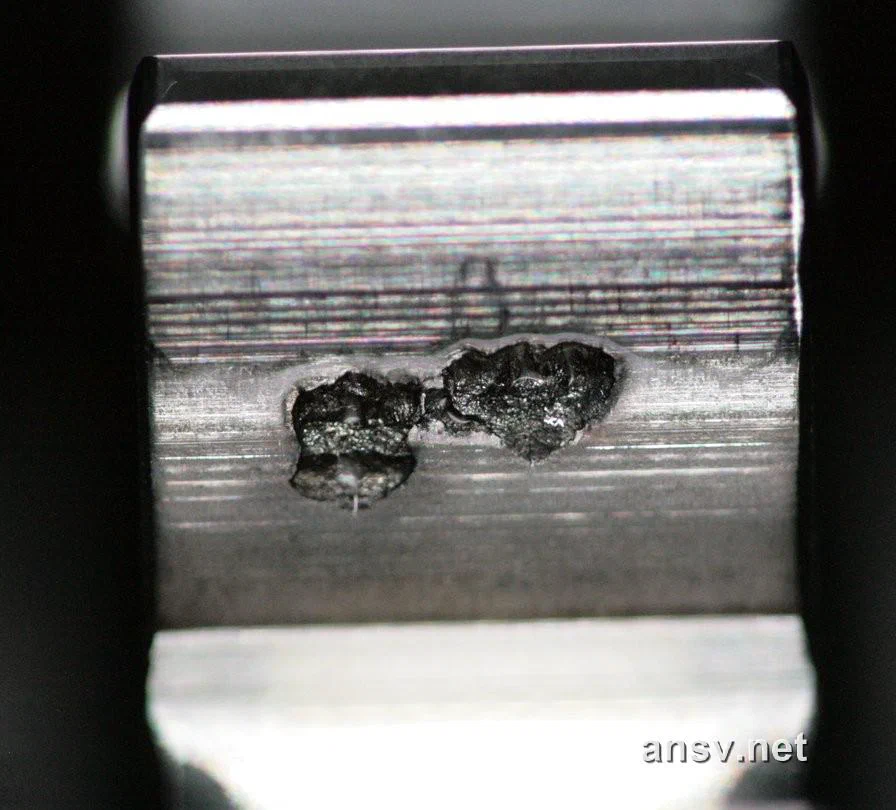
🔍 实物特写分析: 上图为真实失效齿轮齿面的宏观微距特写。点蚀坑严格受限并密集爆发在分度圆节线靠齿根一侧,表面硬化层被液体油楔炸得坑洼遍布,形成如同火山口般边缘陡峭的剥落坑;而节线及齿顶滑动区则几乎没有麻坑。
而在点蚀大面积爆发前,齿面上往往先出现大片雾状“灰斑”,这便是显微镜下才能看清的微点蚀:
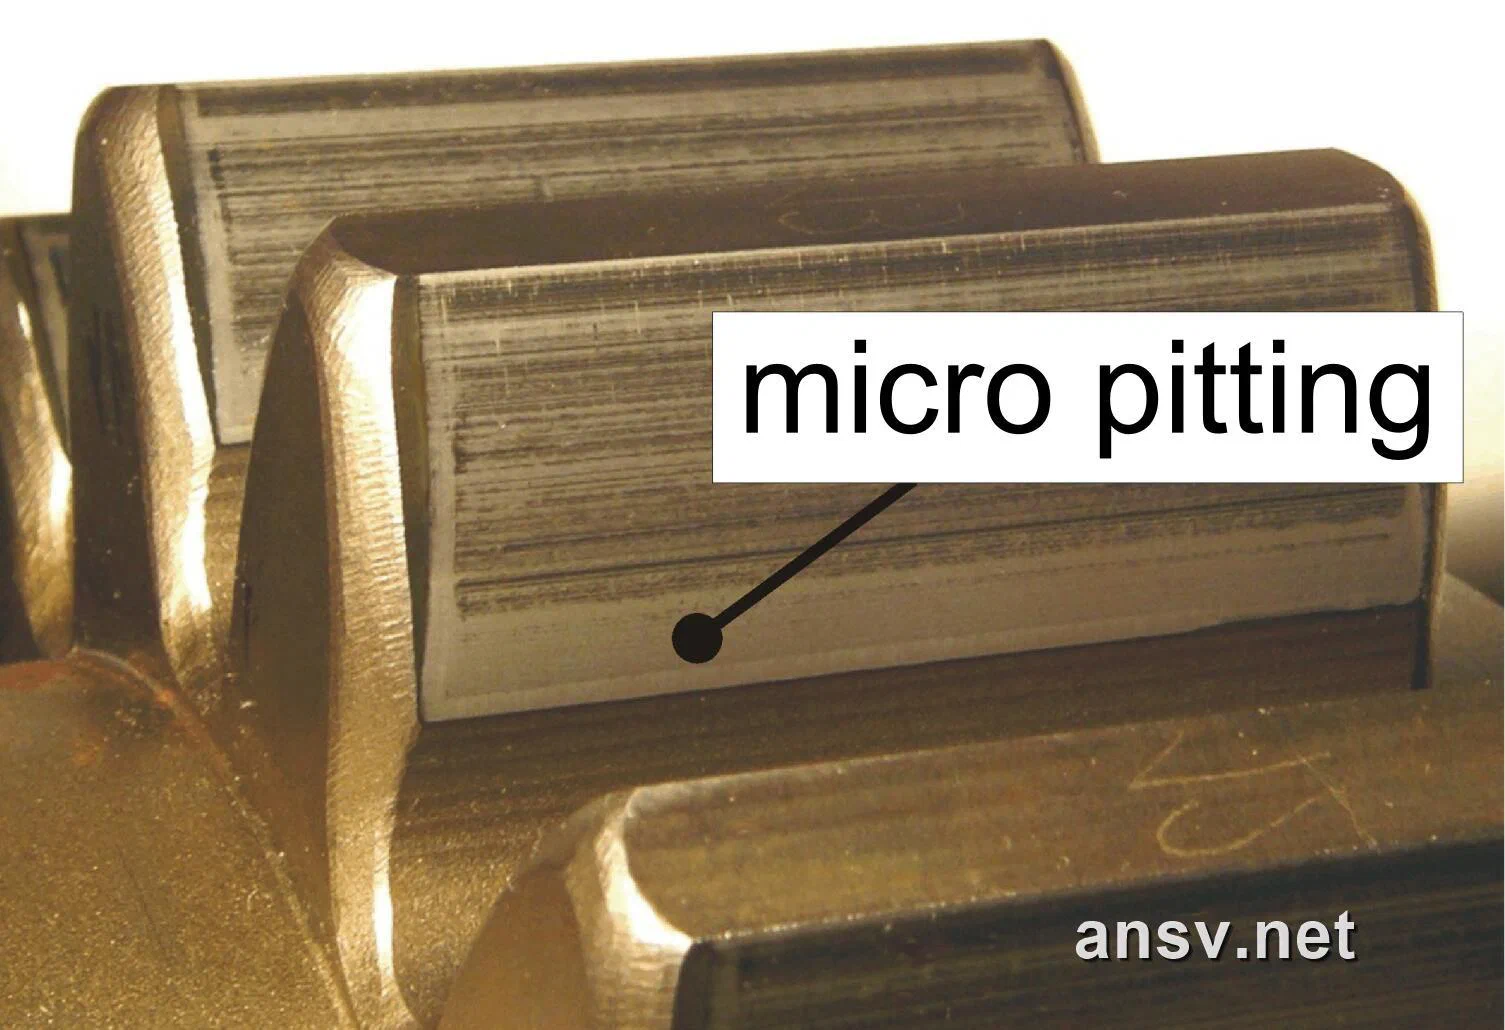
🔬 金相显微说明: 上图为显微镜下观察到的齿面微点蚀(Micro-pitting / 灰斑)。在齿根渐开线滑动接触区,由于油膜厚度比不足($\lambda < 1.0$),微观粗糙峰直接干涉碰撞,产生密集深度在 $10 \sim 20\ \mu\text{m}$ 的亚微米级微裂纹带。
3. 点蚀演化三阶段与一线处置对策
在生产车间与试验台架巡检时,切忌一见到几个麻坑就盲目报废齿轮。点蚀在工程上严格划分为三种阶段:
| 点蚀形态阶段 | 常见齿面工况与特征 | 底层演化趋势与物理表现 | 一线工程处置准则 |
|---|---|---|---|
| 初始点蚀 (Running-in) | 调质齿轮或软齿面齿轮,出现在新机磨合前几十小时 | 局部微观刀痕高点应力过高诱发小麻点;磨合后接触面积扩大,接触应力均化下降,点蚀停止扩展,甚至被磨平自愈 | 允许放行。定期监测油样铁谱与振动,无需停机更换。 |
| 破坏性点蚀 (Progressive) | 渗碳淬火等硬齿面齿轮,高载荷下长期运转 | 凹坑不仅不自愈,反而向纵深及全齿宽汇聚扩展,油底壳磁栓吸附大量细小金属屑,啮合啸叫声与振动持续飙升 | 寿命临界预警。齿面渐开线几何精度已破损,应纳入计划性备件更换。 |
| 大面积剥落 (Spalling) | 重载渗碳硬化齿轮(表面 60 HRC,心部 35 HRC) | 次表层剪应力峰值落在渗碳层与心部韧性基体的交界过渡区,厚达 $0.5 \sim 2.0\text{ mm}$ 的硬化层像墙皮一样整块剥离脱落 | 重大险情,立即停机!齿廓完全丧失承载力,极易在数小时内继发连环打齿断裂。 |
四、失效模式三:齿面胶合与擦伤(Scuffing / Galling / Scoring)
很多工程师对“胶合”存在误解,以为它仅仅是润滑油不够黏造成的磨损。
其实,胶合根本不是常规磨损,而是一场微秒级的高温微焊熔融灾难。
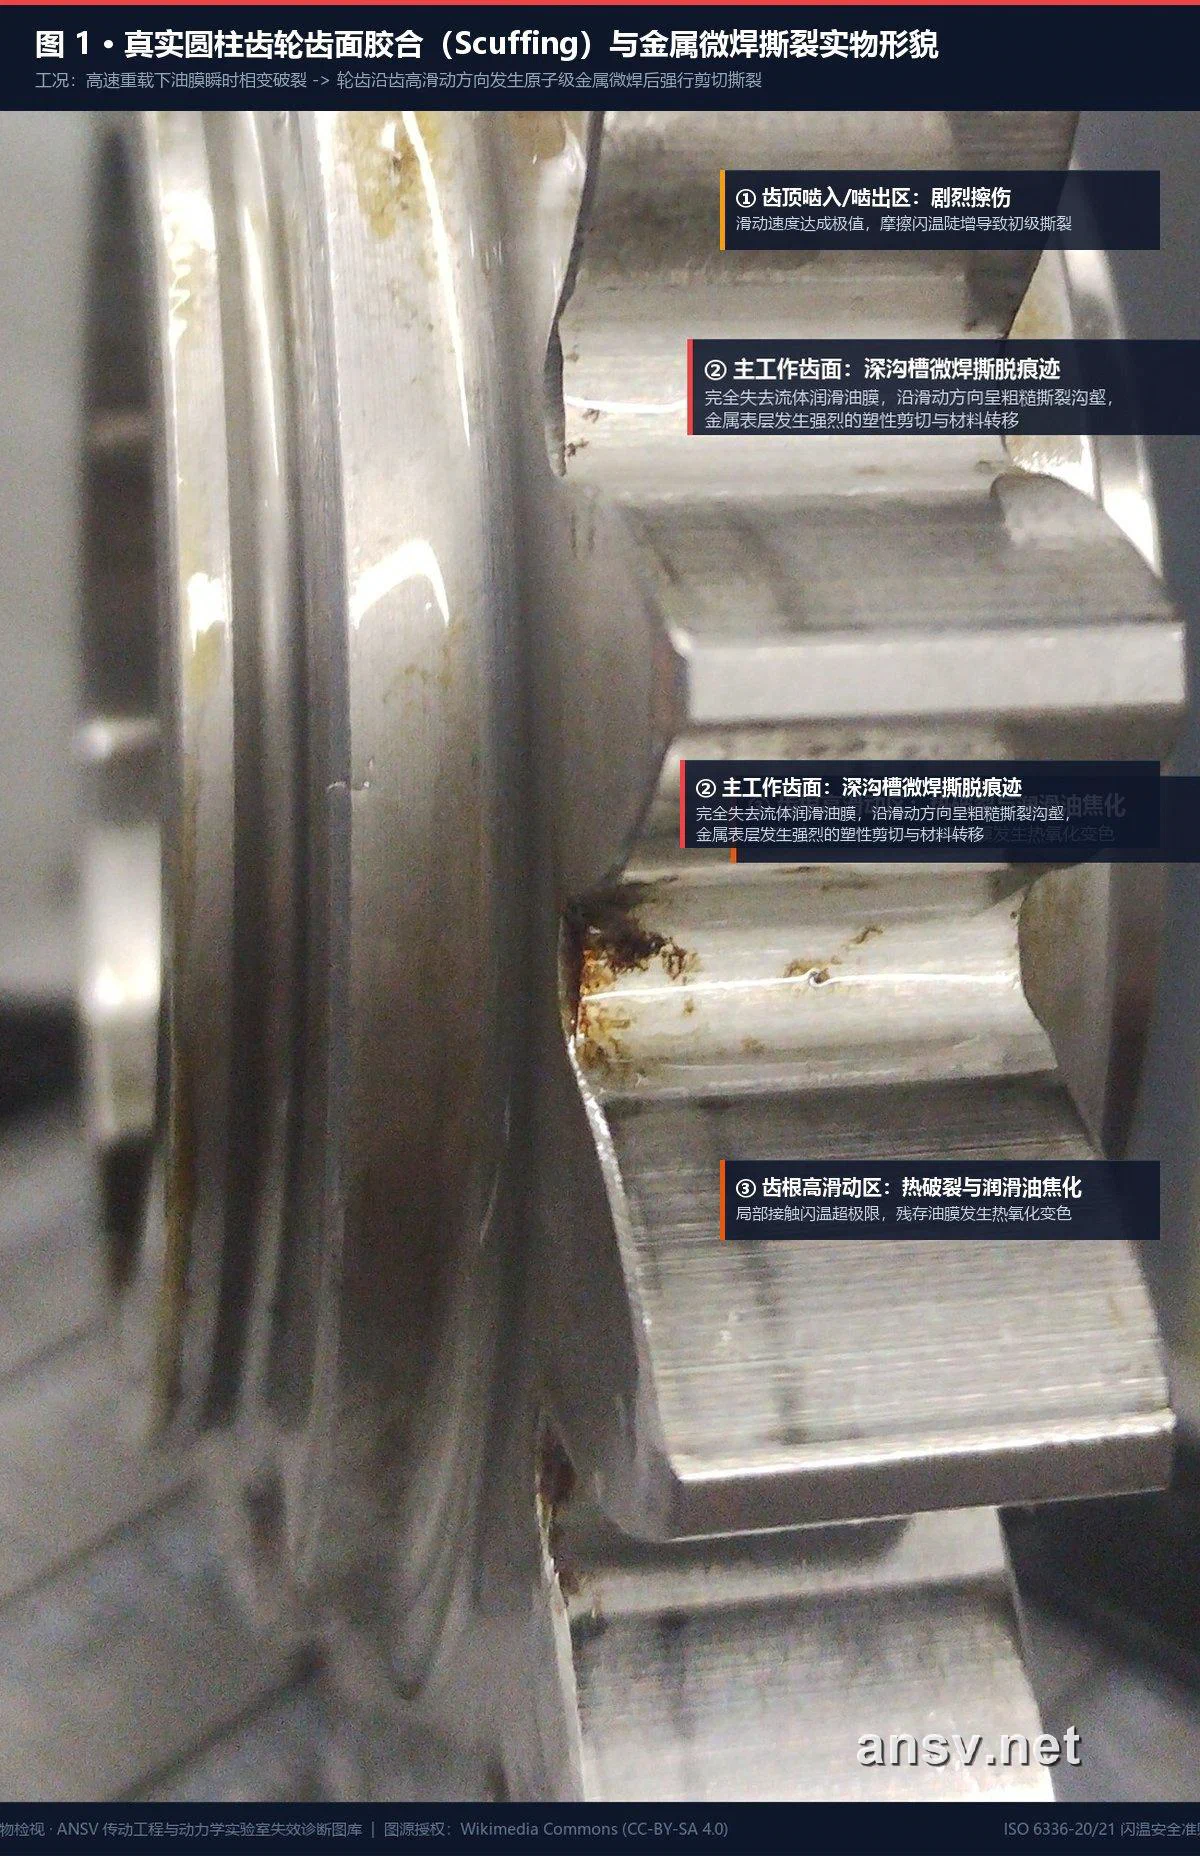
🔍 实物特写分析: 上图展现了真实重载圆柱齿轮严重胶合(Scuffing)的惨烈现场:
- 齿顶严重擦伤:啮入与啮出区强烈的相对滑动将金属撕扯得面目全非;
- 主齿面纵向粗糙微焊沟壑:金属原子在数百度瞬态高温下熔融焊合,随相对旋转强行撕脱,顺着滑动方向犁出深邃的犁沟;
- 齿根热破裂变色:在强烈摩擦热冲击下泛出暗褐色的热氧化色斑;
- 节线安全带(Pitch Line):唯独在分度圆节线附近,保留了一条平整光滑、毫发无损的金属带——因为节线处相对滑动速度 $v_s = 0$!
1. 物理机理与 Blok 闪温理论
为什么分度圆节线安然无恙,而齿顶与齿根最先烧焦?盯死渐开线啮合的相对滑动速度 $v_s$ 即可见分晓:
在整个啮合行程上(从入啮点 A 到出啮点 B):
- 分度圆节点 P:两齿面纯滚动,相对滑动速度 $v_s = |v_1 - v_2| = 0$;
- 离开节点向齿顶与齿根移动:相对滑动速度 $v_s$ 急剧呈二次抛物线飙升,在啮入齿根和啮出齿顶处达到极值!
荷兰物理学家 Blok 提出的 Blok 接触闪温假说(Blok Flash Temperature Theory),是 ISO 6336-20 评定齿轮胶合的核心准则:
$$T_{contact} = T_{bulk} + \Delta T_{flash} = T_{bulk} + 1.11 \cdot \frac{\mu \cdot F_n \cdot |v_1 - v_2|}{b \cdot (\sqrt{k_1 \rho_1 c_1 v_1} + \sqrt{k_2 \rho_2 c_2 v_2}) \cdot \sqrt{w_{contact}}}$$- 齿面啮合瞬时的总接触温度 $T_{contact}$,由轮体自身散热平衡的本体底温 $T_{bulk}$,加上微凸体以极高线速度相对摩擦产生的瞬态闪温 $\Delta T_{flash}$ 叠加而成;
- 闪温 $\Delta T_{flash}$ 正比于法向载荷 $F_n$、摩擦系数 $\mu$,并且正比于相对滑动速度差的平方根;
- 在万转以上高速电驱或重载工况下,两齿端部滑动速度可达十余米每秒,几微秒内瞬间摩擦闪温即可激增 $200^\circ\text{C} \sim 400^\circ\text{C}$ 以上;
- 当总温度 $T_{contact}$ 突破润滑油极压添加剂吸附膜的临界解吸温度 $T_{crit}$(通常矿物油为 $150^\circ\text{C} \sim 180^\circ\text{C}$,全合成极压油为 $200^\circ\text{C} \sim 240^\circ\text{C}$)时,弹流油膜瞬间汽化蒸发!
失去油膜阻隔的裸露金属微观粗糙峰,在数千兆帕接触压力下瞬间发生固相分子冷焊(Micro-welding)。而齿轮正以高速疯狂旋转,刚焊死不到一微秒的微焊点随即被旋转扭矩强行剪切撕断——金属块直接从较软齿面被生生扯下,黏附在配对齿上,顺着齿高滑动方向划出满目疮痍的纵向撕裂犁沟!
2. 热胶合 vs 冷胶合
- 热胶合(Thermal Scuffing):好发于高速重载工况(如高转速电驱桥、航空传动、赛车变速箱),高滑动发热导致弹流油膜热汽化解吸;
- 冷胶合(Cold Scuffing):好发于极低速特重载工况(如大型球磨机回转齿轮、重载工程卷扬),因运转线速度过低根本无法形成动压油膜,超大压力直接将油膜生生挤破,导致固相金属在常温高压下冷咬死撕伤。
五、失效模式四:齿面磨损与塑性变形
1. 磨粒磨损(Abrasive Wear)与齿顶“菜刀刃化”
如果说胶合是瞬间爆发的烈火猝死,那么磨粒磨损(三体磨损)就是慢性磨蚀折磨。
在矿山机械、农田收割设备或防尘密封失效的齿轮箱中,润滑油极易混入石英砂尘、氧化铝微粒或淬火剥落的金属硬渣,整箱机油退化为一杯“液体研磨膏”。
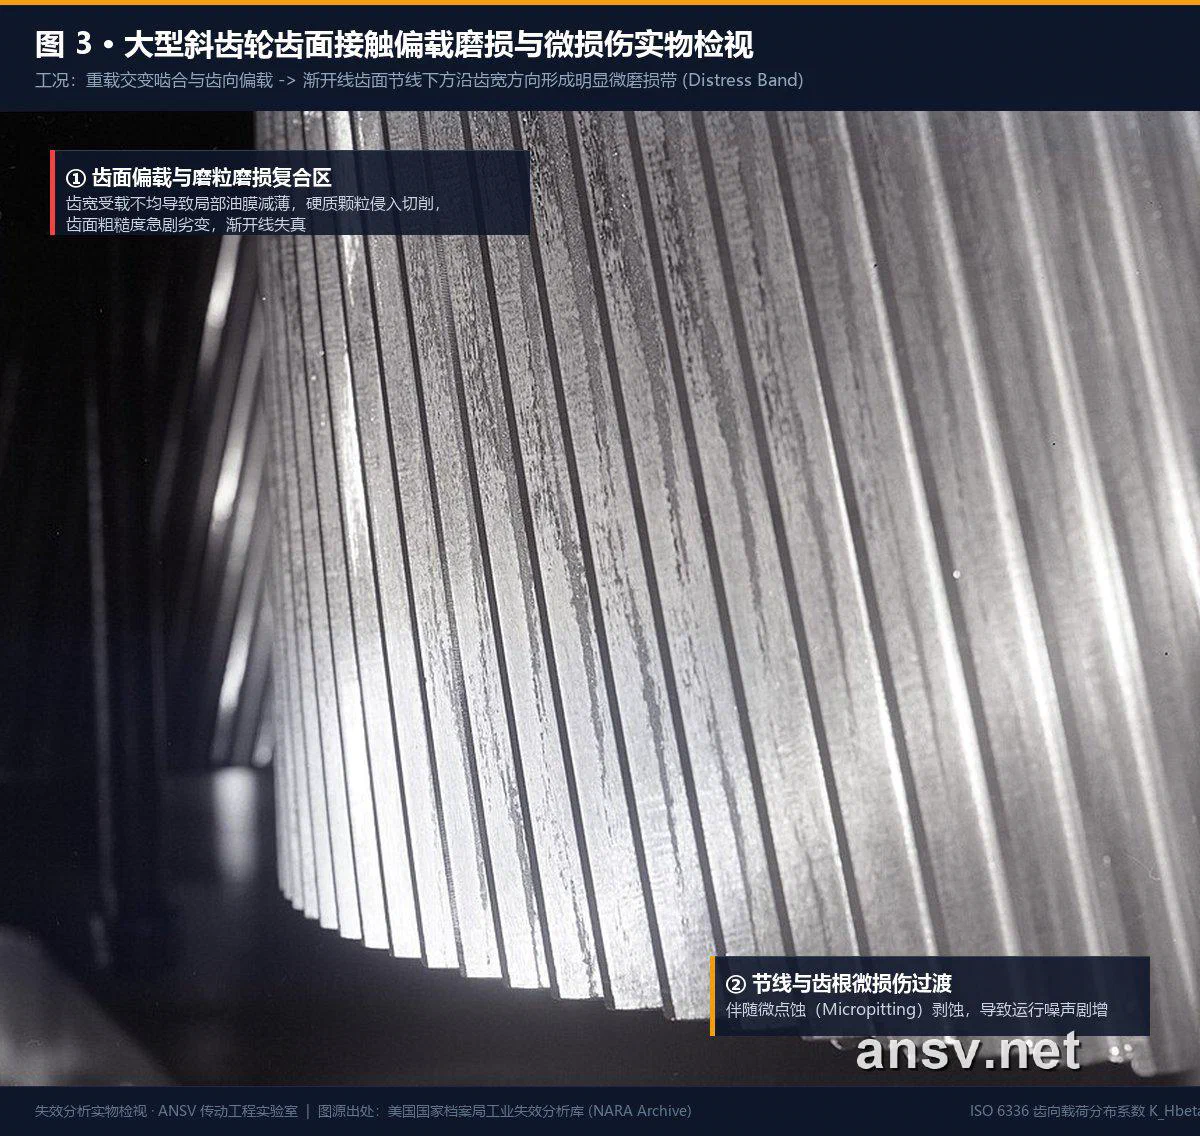
🔍 实物检视分析: 上图为大型斜齿轮齿面偏载磨损与微损伤实拍。由于齿向不对中,接触载荷明显向端部偏载积聚;在润滑不良与微粒磨蚀共同作用下,节线偏齿根下方出现了一圈密集的磨损微带(Distress Band),渐开线表面光洁度严重丧失。
磨粒在两齿面间充当微型切削刨刀,不仅导致侧隙(Backlash)急剧扩大、啮合噪音加倍,更会引发致命形态:
- 齿顶的滑动距离与滑移线速度最大,材料流失最严重;
- 原本平整的渐开线齿顶被源源不断切削变薄,最终变尖成薄如蝉翼的锋利刀刃——工程上称之为**“菜刀刃化”(Knife-Edge)**!
- 齿顶一旦磨薄削尖,渐开线共轭接触完全崩塌,且极薄的齿顶稍遇冲击就会全线崩裂断角。
2. 像擀面杖一样的冷流:齿面塑性变形(Plastic Deformation & Flow)
在低速重载且齿面硬度不足(如正火、调质软齿面,硬度 $< 350\text{ HB}$)的齿轮上,常出现一种诡异现象:齿面既没有裂纹也没有刮伤,但齿面沿着节线方向被碾压鼓出了一条长长的凸脊或凹槽。
                    【齿面塑性流动与节线变形特征】

           主动轮 (Driver) 齿面                    从动轮 (Driven) 齿面
         ─────────────────────────              ─────────────────────────
             齿顶 (Addendum)                        齿顶 (Addendum)
                    │ (金属向外流)                         ▲ (金属向节线汇聚)
                    ▼                                     │
           ═════ 节线凹沟 (Groove) ═════          ═════ 节线凸棱 (Ridge) ═════
                    ▲                                     │
                    │ (金属向外流)                         ▼ (金属向节线汇聚)
             齿根 (Dedendum)                        齿根 (Dedendum)
这是齿面金属在超高赫兹剪应力超越材料冷态屈服极限时产生的冷态塑性剪切蠕变:
- 齿面微米级金属并未剥落,而是像橡皮泥一样被滚压流动;
- 主动轮摩擦力由节线指向齿顶和齿根两端,金属向两头流动,在分度圆节线处被碾压出一条纵向凹沟(Grooving);
- 从动轮摩擦力由齿顶齿根推向节线,金属向中间堆积,在分度圆节线处隆起一条明显的硬凸棱(Ridging);
- 齿顶边缘甚至被碾出飞边(Burring)或鱼鳞皱褶(Rippling),整对齿廓严重畸变报废。
六、偏载根因与微观几何修形体系(真实工业防守王牌)
许多初级工程师在遇到胶合时盲目换高黏度油,遇到磨损就盲目加滤芯。
但在现代齿轮工程中,导致 80% 以上齿面异常偏载磨损、局部过热胶合与端部断角的真正幕后黑手,是空间机械偏载(Edge Loading)!
1. 为什么“理论完美的齿轮”一上机就偏载?
我们在 CAD 里建立的三维模型与数控磨齿机加工的齿廓,都是绝对平直、几何理想的渐开线圆柱面。
但减速机一旦挂载额定载荷,物理形变便无法避免:
- 输入/输出轴弯扭变形:轴承受扭矩发生角位移,导致齿轮轴线在空间上形成微倾角;
- 轴承游隙与箱体刚度不足:箱体受力膨胀微变形,轴承孔产生不对称位移;
- 壳体加工平行度公差:物理世界没有绝对平行的两根轴。
这些仅有数微米至十几微米的空间角变形,将原本应均匀分布在全齿宽 $b$ 上的载荷,死死压迫在齿轮端部最外侧的 $1 \sim 2\text{ mm}$ 区域! 局部载荷集中系数 $K_{H\beta}$ 瞬间飙升 3~5 倍,局部闪温直接破千诱发胶合,端部剪切应力超标诱发断角!
2. 车间试金石:红丹油接触斑点检验(Tragbild)
经验丰富的一线总装技师在减速箱装配完成后,绝不会盲目开机通电,他们手中必定有一盒检验利器——红丹粉(或铅油/蓝丹)。
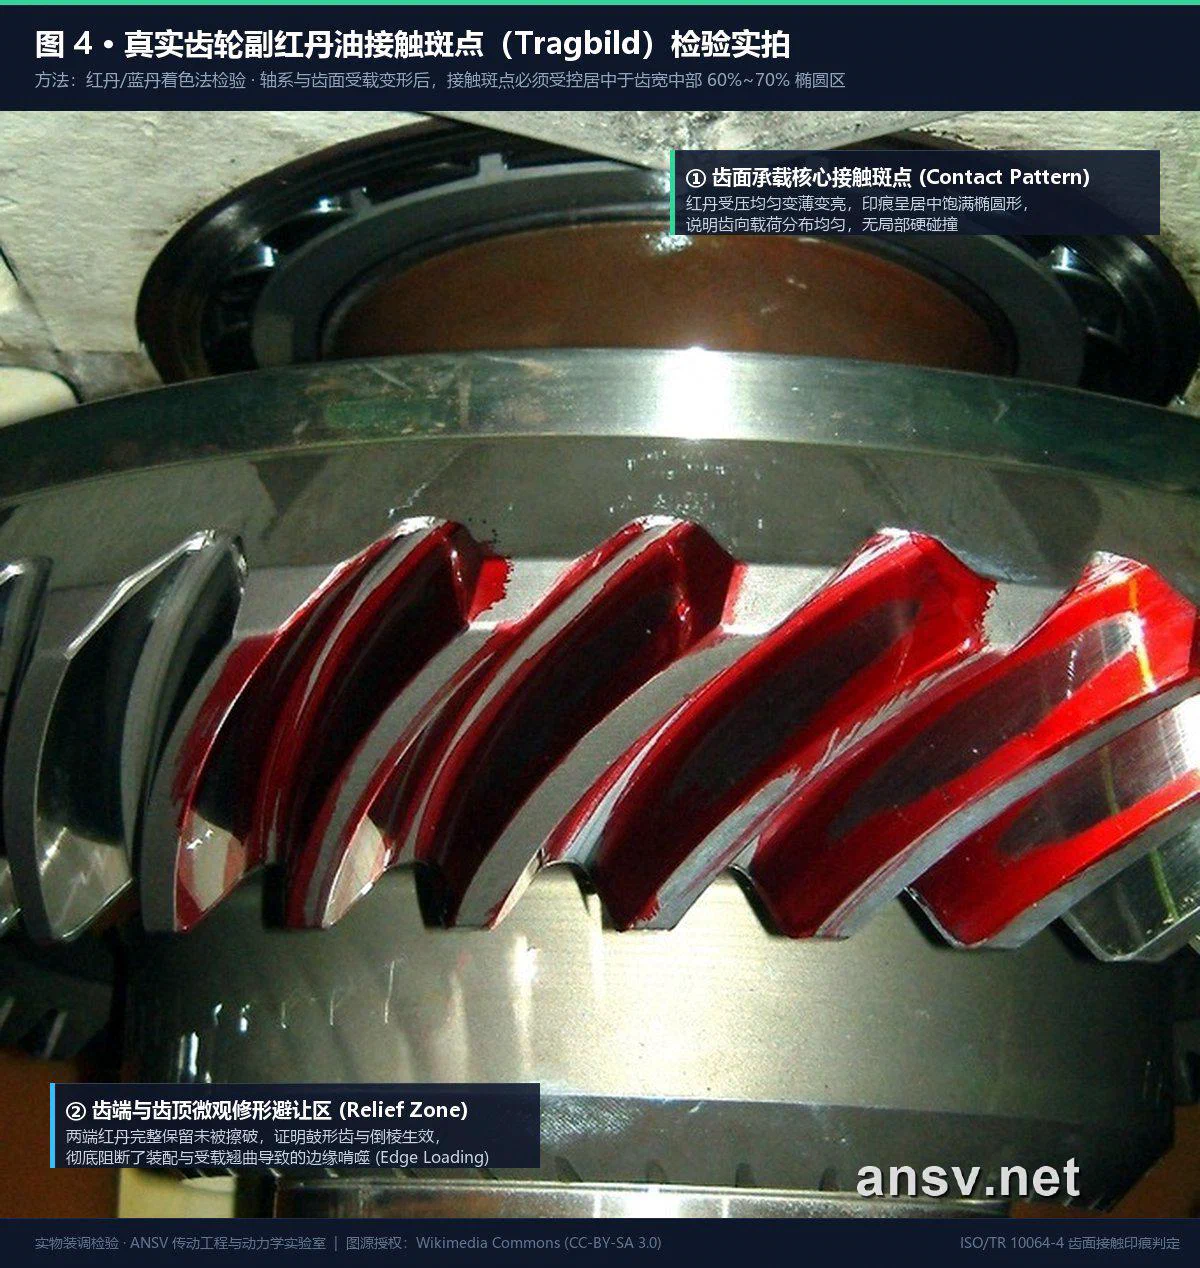
🔧 车间检测准则:
- 在齿面上均匀涂刷一层极薄的红丹油,带载正反慢速对滚数圈;
- 红丹油受压刮开显露金属本色之处,即为齿面实际工作承载区;
- 优质承载斑点标准:如上图所示,接触印痕呈饱满的椭圆形,严格收敛在齿宽中部的 60% ~ 70% 核心区域;
- 两端安全留白:齿轮最外侧左右两端必须清晰保留鲜艳的红丹涂层,证明两端处于悬空避让状态,彻底绝缘硬碰硬的“边缘啃噬”!
3. 微观几何修形防守体系(Micro-geometry Modification)
要让接触斑点在满载大扭矩下乖乖居中,必须通过数控磨齿反向预补偿变形,实施微观几何修形:
工业界历经数十年摸索出的三张王牌:
- 齿向鼓形修形(Crowning, $C_\beta$):
- 在齿宽方向上,将齿面加工成微凸的抛物线圆弧,中部微凸量通常取 $C_\beta = 5 \sim 15\ \mu\text{m}$;
- 无论轴系如何弯曲挠曲,接触椭圆始终被牢牢约束在齿宽中段,将齿向载荷分布系数 $K_{H\beta}$ 从 2.0+ 强行压缩至 $1.05 \sim 1.12$,彻底杜绝齿端断角!
- 齿端修削(End Relief):
- 在齿宽左右两端 $1 \sim 3\text{ mm}$ 范围内切线向内削薄 $10 \sim 20\ \mu\text{m}$,切断边缘应力奇异集中点;
- 齿顶修缘与倒棱(Tip Relief, $C_\alpha$):
- 在齿顶渐开线区域向内削薄 $C_\alpha = 10 \sim 25\ \mu\text{m}$ 并倒圆;
- 消除轮齿切入啮合瞬间的尖角刚性冲击,同时大幅削减啮入/啮出点的瞬态摩擦闪温,把胶合与啮合啸叫扼杀在摇篮里(降低高频振噪 6~10 dB)!
七、齿轮 5 大失效模式工程诊断矩阵与对比速查表
下表汇总了 5 大失效模式的发生区位、宏观外观、核心力学诱因、对应 ISO 6336 校核准则与工程预防措施:
| 失效模式 | 核心高发区位 | 宏观断口/齿面特征 | 底层力学/物理诱因 | ISO 6336 对应标准 | 工业级核心防范对策 |
|---|---|---|---|---|---|
| ① 轮齿折断 | 齿根 30° 切线危险截面 $s_F$ | 贝壳纹扩展区 + 疲劳源 + 粗糙解理瞬断区;或 45° 偏载断角 | 脉动交变拉应力超标;冲击过载;轴不对中引发端部偏载 | ISO 6336-3 $\sigma_F \le [\sigma_F]$ | 1. 增大模数 $m$ 与过渡圆角半径 $\rho_f$ 2. 正变位设计 ($x > 0$) 3. 齿向鼓形修形 ($C_\beta=5\sim 15\mu\text{m}$) 4. 齿根喷丸引入 -800MPa 残余压应力 |
| ② 齿面点蚀 | 节线偏齿根侧表面(负滑动区) | 密集火山口状麻坑群、大面积剥落凹坑(Spalling) | 次表层 0.78b 剪应力峰值;负滑动拉开开口;高压油液水力劈裂 | ISO 6336-2 $\sigma_H \le [\sigma_H]$ | 1. 渗碳淬火提升齿面硬度 (58~62 HRC) 2. 降低齿面粗糙度 ($Ra \le 0.4\mu\text{m}$ 磨齿/超精抛光) 3. 提升润滑油粘度与油膜比 ($\lambda \ge 2.0$) 4. 正角度变位增大当量曲率半径 |
| ③ 齿面胶合 | 齿顶与齿根区(相对滑动速度 $v_s$ 最高处) | 顺着齿高方向的粗糙纵向划痕、微焊撕裂沟槽、节线留白安全带 | 瞬态闪温突破临界阈值 ($T_{contact} > T_{crit}$);油膜汽化;微区固相冷焊撕裂 | ISO 6336-20/21 $T_{contact} \le T_{crit}$ | 1. 齿顶修缘倒棱 ($C_\alpha=10\sim 25\mu\text{m}$) 削减入啮闪温 2. 加注含优质硫磷极压添加剂 (EP) 合成油 3. 采用短齿制降低滑动率 4. 表面施加 DLC/PVD 硬质自润滑涂层 |
| ④ 磨粒磨损 | 全啮合工作齿面(齿顶滑移最大处最甚) | 齿厚全面削薄、齿侧间隙倍增、齿顶削尖成“菜刀刃” | 硬质沙尘、脱落金属磨屑入侵形成三体微观切削刨刮 | ISO 10825 / AGMA 1010 (磨损寿命评估) | 1. 提升减速箱密封等级 (IP6X) 2. 加装磁吸排油塞吸附磨屑 3. 标配 $<15\mu\text{m}$ 级润滑油旁通精滤器 4. 定期油品化验与清洗换油 |
| ⑤ 塑性变形 | 主动轮节线凹沟;从动轮节线凸棱 | 节线凸起隆起硬棱或凹下深槽,齿顶翻卷挤出飞边波纹 | 低速超重载;赫兹正应力与剪应力超过材料剪切屈服极限 | ISO 6336-2 屈服极限抗力校核 | 1. 严禁软齿面用于低速特重载传动 2. 选用渗碳淬火合金钢替代调质正火钢 3. 优化电机启动曲线,限制瞬态峰值启动扭矩 |
八、ISO 6336 强度校核公式与工业级计算准则
为了在研发设计阶段通过理论计算消灭早期失效,国际标准化组织确立了以 ISO 6336(对应国标 GB/T 3480)为基石的承载能力校核计算标准体系:
1. 齿根抗弯疲劳强度校核公式(针对折断失效)
$$\sigma_F = \frac{F_t}{b \cdot m_n} \cdot Y_{Fa} \cdot Y_{Sa} \cdot Y_\epsilon \cdot Y_\beta \cdot K_A \cdot K_v \cdot K_{F\beta} \cdot K_{F\alpha} \le [\sigma_F] = \frac{\sigma_{Flim} \cdot Y_{ST} \cdot Y_{NT}}{S_{Fmin}} \cdot Y_{\delta rel T} \cdot Y_{Rrel T} \cdot Y_X$$- $Y_{Fa}$(齿形系数):表征轮齿几何悬臂形状对弯曲应力的影响。齿数 $z$ 越大或采用正变位 $x > 0$ 时,$Y_{Fa}$ 显著减小(齿根截面显著增厚,抗弯能力大幅增强);
- $Y_{Sa}$(应力修正系数):表征齿根过渡圆角处的应力集中敏感度,滚刀齿顶圆角半径 $\rho_f$ 越大,应力集中系数越小;
- $K_{F\beta}$(齿向载荷分布系数):表征轴系受力弯扭变形与不对中导致的端部偏载程度。在未修形时可达 $1.8 \sim 2.5$,实施**齿向鼓形修形(Crowning)**后可压低至 $1.05 \sim 1.12$;
- $S_{Fmin}$(弯曲疲劳安全系数):普通通用机械取 $1.4 \sim 1.6$,关键航空传动或机器人伺服关节取 $\ge 1.8 \sim 2.0$。
2. 齿面接触疲劳强度校核公式(针对点蚀失效)
$$\sigma_H = Z_D \cdot Z_B \cdot Z_E \cdot Z_H \cdot Z_\epsilon \cdot Z_\beta \cdot \sqrt{\frac{F_t}{d_1 \cdot b} \cdot \frac{u+1}{u} \cdot K_A \cdot K_v \cdot K_{H\beta} \cdot K_{H\alpha}} \le [\sigma_H] = \frac{\sigma_{Hlim} \cdot Z_{NT}}{S_{Hmin}} \cdot Z_L \cdot Z_v \cdot Z_R \cdot Z_W \cdot Z_X$$- $Z_E$(弹性系数):表征材料弹性模量与泊松比影响,钢-钢齿轮副取 $Z_E = 189.8\text{ MPa}^{1/2}$;
- $Z_H$(节点区域系数):表征节点处齿廓曲率半径对赫兹接触应力的影响,正变位传动(增大啮合角 $\alpha'$)可增大曲率半径,有效降低 $Z_H$;
- $Z_L, Z_v, Z_R$(润滑油、线速度、齿面粗糙度影响系数):反映润滑油黏度、运转速度和微观粗糙度维持全膜弹流润滑(EHL)防点蚀的能力;
- $S_{Hmin}$(接触疲劳安全系数):工业长期连续运转齿轮箱通常取 $1.2 \sim 1.4$。
九、工业级齿轮防失效工程落地指南(Playbook)
在精密齿轮箱、电驱动总成与重载减速机的全生命周期工程开发中,必须从 微观几何修形(Micro-geometry)、材料与热处理、润滑与流场、制造公差 四个维度协同构筑四道防御长城:
                    【现代齿轮抗失效工程四大支柱】
  ┌────────────────────────────────────────────────────────────────┐
  │ 1. 微观几何修形 (TCA & Micro-geometry)                          │
  │    ● 鼓形修形 (Crowning, Cβ = 5~15μm) ➔ 消除轴变形导致的端部偏载 │
  │    ● 齿顶修缘 (Tip Relief, Ca = 10~25μm) ➔ 削减入啮冲击与摩擦闪温│
  │    ● 齿端修削 (End Relief) ➔ 彻底切除齿端几何应力奇异点          │
  ├────────────────────────────────────────────────────────────────┤
  │ 2. 材料优选与热处理硬化工艺                                     │
  │    ● 核心重载齿轮选用 20CrMnTi / 18CrNiMo7-6 优质合金渗碳钢     │
  │    ● 齿面硬度严格控制在 58~62 HRC (有效硬化层深度 CHD = 0.15~0.25 m)│
  │    ● 心部保持 33~42 HRC 高韧性回火马氏体,防止冲击过载脆断       │
  │    ● 齿根微喷丸强化 (Shot Peening) 引入 -600~-900 MPa 表面残余压应力│
  ├────────────────────────────────────────────────────────────────┤
  │ 3. 润滑油品与油膜厚度比控制                                     │
  │    ● 弹流润滑油膜比控制在 λ = hmin / √(Rq1² + Rq2²) ≥ 2.0 (全膜润滑)│
  │    ● 选用含优质极压抗磨添加剂 (S/P EP Additives) 的 PAO 全合成润滑油 │
  │    ● 减速箱标配磁吸排屑螺栓与 <15μm 级高精全流旁通滤芯           │
  ├────────────────────────────────────────────────────────────────┤
  │ 4. 制造精度与表面精饰技术                                       │
  │    ● 采用高精度 CNC 蜗杆砂轮磨齿 / 强力珩齿工艺 (DIN 4~6 级精度)  │
  │    ● 齿面微观粗糙度控制在 Ra ≤ 0.4 μm (各向同性超精研磨抛光 REM)│
  │    ● 极端严苛高速干摩擦工况下可施加 DLC (类金刚石) 耐磨减摩涂层 │
  └────────────────────────────────────────────────────────────────┘
十、实战案例复盘:某 250kW 工业电驱齿轮箱早期失效归因与改进
1. 故障现象
某工程现场 250kW 矿山提升机一级减速斜齿轮(中心距 $a=280\text{ mm}$,模数 $m_n=5\text{ mm}$,齿面渗碳淬火 60 HRC,小齿轮 $z_1=23$,大齿轮 $z_2=89$),在连续带载运行仅 380 小时 后,齿轮箱内部突然发出剧烈金属撞击异响与高频啸叫。急停开箱检查发现:
- 小齿轮全齿宽驱动端出现大面积齿角崩落折断(典型的 45° 偏载断角);
- 剩余完好齿面上,节线靠近齿根区域布满了深度达 $0.4\text{ mm}$ 的严重麻坑与剥落区(Spalling)。
       现场故障诊断拓扑图:

       小齿轮轴承前端 (刚度弱) ──────────> 齿轮端部受力严重集中 (K_Hβ = 2.45)
                                              │
                                              ▼
                             【边缘断角】+【局部超载接触疲劳严重剥落】
2. 根因剖析(Root Cause Analysis)
- 有限元结构刚度校核:传动轴采用长悬臂布置,在圆周力 $F_t$ 和径向力 $F_r$ 联合作用下,齿轮中心截面的轴挠度达到 $0.065\text{ mm}$,导致端部啮合偏载系数 $K_{H\beta}$ 实测高达 2.45(设计初期仅按标准对称布置预估 1.18);
- 齿向未做微观修形:齿面采用理论直筒渐开线柱面,未施加任何螺旋线倾斜修形与鼓形修形,全机扭矩几乎全被硬挤在轴承微变形侧的齿宽最外端边缘;
- 润滑油粘度偏低:现场加注 ISO VG 150 矿物油,油箱平衡温度升至 $85^\circ\text{C}$ 时运动粘度急剧跌落,实际弹流油膜厚度比 $\lambda$ 仅为 $0.62$(处于严重边界润滑状态),极高的接触应力诱发水力劈裂大面积崩壳剥落。
3. 工程整改与效果对比
- 轴系结构刚度强化:传动轴直径由 $\Phi 75\text{ mm}$ 增粗至 $\Phi 90\text{ mm}$,轴承跨距缩短 18%,将轴端受载弹性变形量降低 62%;
- CNC 磨齿微观修形:在数控磨齿工序中加入螺旋线倾斜修形 $f_{H\beta} = -12\ \mu\text{m}$ 和 对称齿向鼓形量 $C_\beta = 14\ \mu\text{m}$,齿顶施加 $C_\alpha = 15\ \mu\text{m}$ 修缘,使实际齿向载荷分布系数 $K_{H\beta}$ 从 2.45 骤降至 1.08;
- 红丹油接触斑点复核:台架预装配涂抹红丹对滚,接触斑点呈饱满椭圆形,精准收敛在齿宽中段 65% 区域,左右两端留白避让安全间隙清晰无误;
- 齿根强化与润滑升级:齿根实施微喷丸硬化工艺,齿面改用 PAO 全合成重负荷工业齿轮油(ISO VG 320),油膜比 $\lambda$ 提升至 2.35(进入稳定全膜润滑)。
🎯 整改结果: 改良后的同型号减速机经过 10,000 小时 满负荷极限耐久台架考核,齿面如镜面般光洁,零点蚀、零胶合、零断角,成功通过严苛的工业级寿命考核!
总结与工程手记
机械工程最迷人的地方,恰恰在于它的每一个宏观微小故障,背后都有严丝合缝的力学与物理因果:
- 脉动弯曲拉应力找上了齿根 30° 危险截面;
- 最大次表层剪切应力与水力劈裂油楔挑中了节线偏齿根负滑动区;
- 摩擦瞬态闪温与微区冷焊撕裂肆虐在齿顶齿根的高滑动区;
- 轴系弹性弯扭变形与不对中把载荷毫不留情地轰向了齿宽端部边缘。
看透了这些物理本质,工程师在现场面对断齿、麻坑与焦黑机油时,就不再是盲目怀疑材料或凭感觉试错,而是能够自如调动齿根圆角曲率、微观几何修形(Crowning / Tip Relief)、红丹斑点检验、瞬态闪温平衡与优质极压润滑,从容构筑起全方位的防失效工程防线。
延伸学习与专栏推荐
想要继续深入学习齿轮传动的力学计算、数字化建模与动力学仿真?欢迎阅读本专栏后续精彩篇章:
- 📖 上一篇:👉 3.1 齿轮受力分析并不难:顺口溜+右手定则快速判断圆周力、径向力和轴向力
- 📐 参数速查:👉 《齿轮传动与减速机设计公式与参数速查手册》全景专题
- 💻 仿真验证:👉 ANSV 在线齿轮设计与几何拓扑求解器 (Gear-Architect)
本文引用与技术讨论规范
作者:陈亚明(Tony Chen)|微型电磁执行器数字化研发专家
原始出处:ansv.net
本文链接:https://ansv.net/knowledge-base/gear-transmission/03b-gear-failure-modes-explained/
版权声明:除另有说明外,本文原创文字、公式与原创图示采用 CC BY-NC-ND 4.0(署名—非商业性使用—禁止演绎)协议授权。欢迎在署名、注明原文链接且仅作非商业用途的前提下转载;不得改编、删改或拆分原文内容。
除非另有明确说明,文中涉及的第三方商标、专利附图、产品图片及其他第三方素材,均不在本 CC 协议授权范围内,相关权利归其各自权利人所有。
如有技术交流,欢迎联系:hi@ansv.net。
💬 探讨与反馈
123456@qq.com),无需登录即可秒显您的专属 QQ 头像。