在汽车行业研发与质量管理中,DFMEA(Design Failure Mode and Effects Analysis,设计失效模式与效应分析) 几乎是每一位工程师绕不开的必修课。从 IATF 16949 审核到主机厂 APQP 节点交付,DFMEA 表格始终作为核心输出件被反复抽查。
然而,审视当下众多零部件供应商的研发日常,一个极其讽刺的现实摆在面前:绝大多数团队的 DFMEA 已经沦为纯粹的“官僚形式主义”与“事后补作业”。
3D 数模已经冻结、模具已经开好、样品甚至已经送样给主机厂装车验证,项目经理才催促结构工程师:“马上要过 OTS 审核了,赶紧把那份 DFMEA Excel 表填一下。”工程师为了赶进度,找来以往同类项目的表格,改改项目代号与图号,把严重度(S)、发生度(O)、探测度(D)全往低了凑,让计算出来的 RPN 看起来毫无破绽,最后各级领导签字盖章入档。
如果一份 DFMEA 做完后,没有改变一个 3D 尺寸公差、没有驱动一次材料选型替换、没有触发一次有限元 FEA 仿真迭代、没有促成一次防错结构改良,那么这份 DFMEA 的价值就是纯粹的零!
本文旨在彻底撕开这种“为了合规而填表”的遮羞布,结合 AIAG & VDA FMEA 第五版(新七步法) 的严密逻辑架构,以某车载触觉执行器真实工程开发案例为蓝本,带大家洞悉 DFMEA 作为“设计前置预防思维工具”的真正工程威力,并手把手提供可落地、防踩坑的逐列实操填表指导。
📥 配套工程附件免费直接下载:
本文配套的 《AIAG-VDA 第五版 22 列标准工程样表与 AP 矩阵.xlsx》 已开放免登录直接下载!已内置本文详解的绝缘击穿、低温涡流阻尼、板簧疲劳与焊点腐蚀 4 大真实车规案例,开箱即用。
第一章 工程哲学:DFMEA 绝非事后填表,而是设计思考的物理推演
1.1 形式主义的四大原罪与破坏力
很多工程师之所以对做 FMEA 深恶痛绝,是因为管理层把手段当成了目的。形式主义的 DFMEA 往往存在以下四大典型痼疾:
- 倒果为因(Post-Design Justification): FMEA 本质上是事前预防(Front-loading Prevention) 工具,应当在概念设计和草图阶段就介入。但现实中 90% 的团队是“画完图再填表”,把已经发生或已经决定的既成事实抄进表格,失去了从根本上消除潜在设计漏洞的先机。
- 割裂逻辑(Siloed Tables): 表格中的“失效模式”、“失效起因”、“失效影响”胡乱拼凑。经常出现“因果倒置”——把“马达无振动(失效影响)”填在失效起因栏,把“电阻偏大(失效模式)”填在影响栏,前后逻辑完全断裂。
- 数字游戏(RPN Gaming): 在旧版标准中,团队为了逃避整改,把 S、O、D 随意下调,把 RPN 控制在客户要求的门槛(如 100 或 80)以下。对真正隐藏的高危单点故障(如 S=9, O=2, D=2, RPN=36)熟视无睹,埋下批量召回的隐患。
- 与设计图纸和 DVP&R 脱节: FMEA 表格锁在服务器文档夹里,图纸上的公差与技术要求依然如故,实验室里制定的 DVP&R(设计验证计划)也并没有针对 FMEA 暴露出的高风险起因进行针对性覆盖。
【形式主义闭环(伪工程)】
  CAD 冻结 ──► 照猫画虎填 Excel ──► 凑出低分通过审核 ──► 样品测试接连暴雷 ──► 产线与售后召回

【正统工程闭环(真预防)】
  系统功能拆解 ──► 物理边界推演 ──► 识别潜在机理失效 ──► 驱动材料/公差/FEA 迭代 ──► 沉淀设计准则
1.2 黄金法则:预防控制(PC)永远优于探测控制(DC)
在 DFMEA 的核心逻辑中,现行预防控制(Prevention Controls, PC) 与 现行探测控制(Detection Controls, DC) 具有根本性的层级差异:
- 预防控制(PC):靠**“设计能力”**在源头将失效起因扼杀在萌芽状态。例如:通过有限元 FEA 将板簧应力压降至疲劳极限以下、将绝缘漆厚度标注从 $6\,\mu\text{m}$ 改为 $10\,\mu\text{m}$、通过物理错位焊盘防止连锡短路。这是第一等工程水平。
- 探测控制(DC):设计已经留下了隐患,只能靠后端的**“测试/仿真验证能力”**把它找出来。例如:高温耐久试验、盐雾测试、跌落冲击测试。
一个一流的工程团队,其 DFMEA 的重心必然落在左侧的“预防控制”上;而一个三流团队,其表格里通篇都是“靠打样后做寿命测试(DC)来探测”,一旦测试失败,整个项目的模具开倒车,研发成本成倍飙升。
第二章 AIAG-VDA 第五版核心变革:从 RPN 到 AP(行动优先级)
2019 年 AIAG(美国汽车工业行动集团)与 VDA(德国汽车工业联合会)联合发布的第五版 FMEA 手册,是汽车工程质量领域三十年来最重大的一次规范融合。理解新版的变化,是做好现代车规 DFMEA 的前提。
2.1 彻底破弃乘积 RPN,引入 AP(Action Priority)
在第四版及以往标准中,风险大小主要看 $RPN = S \times O \times D$(取值范围 1~1000)。这一算法存在极其致命的数学缺陷:
- 权重等同谬误:严重度 S=9(危及安全)、发生度 O=2、探测度 D=2,其 $RPN = 9 \times 2 \times 2 = 36$;而严重度 S=2(微小外观缺陷)、发生度 O=5、探测度 D=5,其 $RPN = 2 \times 5 \times 5 = 50$。按旧版标准,团队会优先去优化 50 分的轻微缺陷,而放过 36 分的致命安全隐患!
- 打分间隔不均:RPN 无法体现 S、O、D 三者之间的逻辑优先级。
第五版彻底取消了 RPN 门槛,全面引入 AP(行动优先级:High, Medium, Low)矩阵逻辑:
| 行动优先级 (AP) | 含义与工程决策要求 |
|---|---|
| 高 (H - High) | 最高优先级。必须识别出有效的预防/探测控制措施,或者由主管工程管理层进行正式的书面风险让步批准。系统绝不允许对 H 项无动于衷。 |
| 中 (M - Medium) | 中等优先级。应优先识别预防和/或探测措施,并由工程团队评审是否能够降低频度 O 或探测度 D。 |
| 低 (L - Low) | 低优先级。现行控制措施已被充分验证(如成熟货架产品、成熟国家标准),团队可自行决定是否进一步改进。 |
【AP 评估逻辑链条】:
 1. 首先锚定严重度 S(若 S=9~10,无论 O 和 D 多低,AP 绝不可能自动归为 L!);
 2. 其次审视发生频度 O(考验你的预防控制 PC 是否从物理上消除起因);
 3. 最后审视探测度 D(考验你的试验能力 DC 能否在量产前 100% 拦截缺陷)。
2.2 结构化的“七步法”(The 7-Step Approach)
第五版将 DFMEA 规范为严密递进的七个步骤:
5T 原则 / 边界图 / 接口识别] --> S2[第 2 步:结构分析
系统 ➔ 子系统 ➔ 零件] S2 --> S3[第 3 步:功能分析
功能树 / 参数图 P-Diagram] S3 --> S4[第 4 步:失效分析
建立失效网 FE ➔ FM ➔ FC] S4 --> S5[第 5 步:风险分析
评估现行 PC/DC,评定 S/O/D 及 AP] S5 --> S6[第 6 步:优化闭环
针对 H/M 采取改进,复评 AP] S6 --> S7[第 7 步:结果文件化
沟通、总结、沉淀技术规范与图纸]

图1:AIAG-VDA 第五版 FMEA“七步法”全流程因果逻辑闭环与行动优先级(Action Priority)决策模型。
第三章 实战演练:某车载触觉执行器全流程工程解析
为了让理论落地,我们以某车载触觉执行器(安装于新能源汽车中控大屏与方向盘触控面板后方,用于提供逼真物理按键触觉振动反馈)为例,深入拆解其在车规严苛要求下的物理失效机制与控制策略。
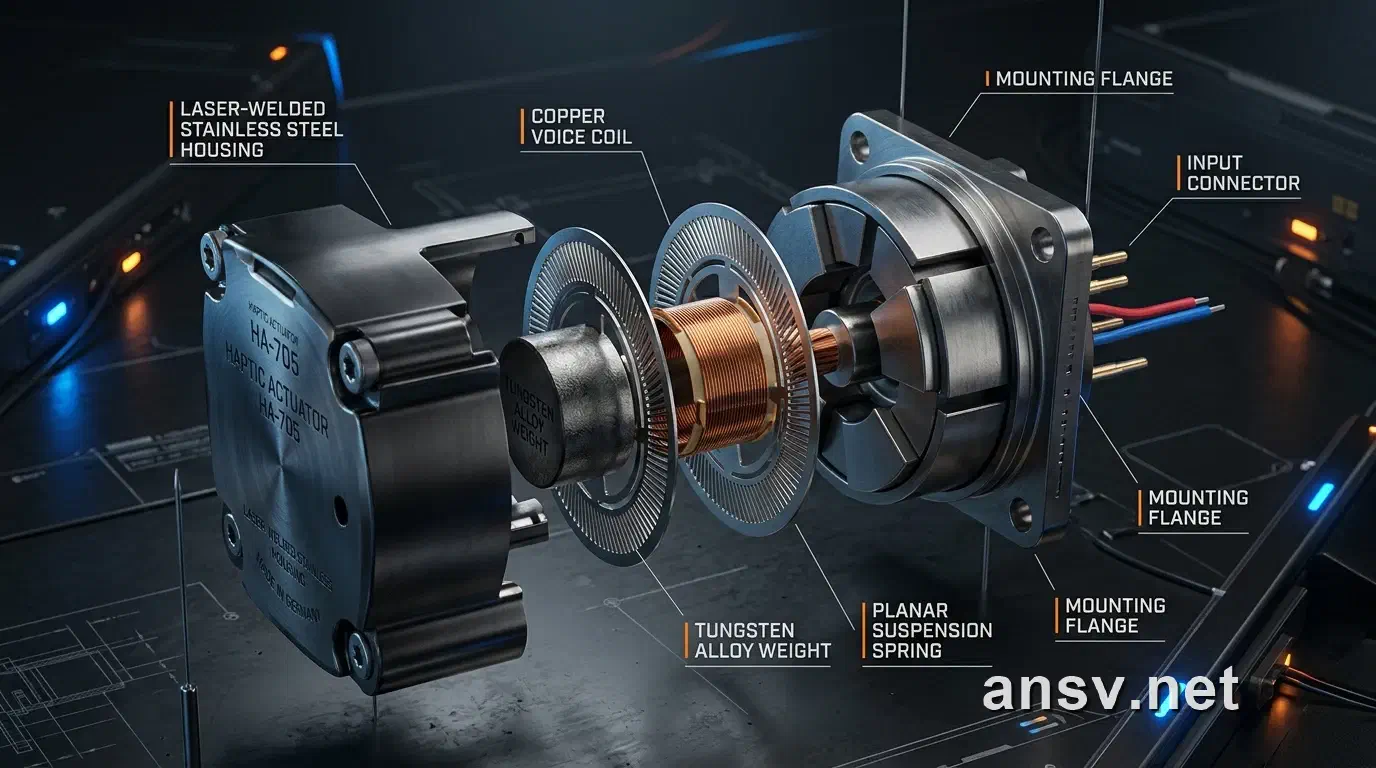
图2:车规级触觉反馈执行器三维爆炸解构(包含激光焊接外壳、动子悬臂板簧、漆包音圈、纯铜涡流阻尼片与高比重合金配重)。
第 1 步:规划与准备(Planning & Preparation)
明确项目的工程边界,使用 5T 原则 进行项目立项:
- Intent(意图):为智能座舱交互屏幕开发高可靠性、宽温区($-40^\circ\text{C} \sim +85^\circ\text{C}$)、千万次寿命的车载触觉反馈线性执行器。
- Timing(时间):在概念设计与 3D 方案初版完成时启动,必须先于 OTS 开模与软模投产。
- Team(团队):电磁仿真工程师、结构设计工程师、材料/工艺工程师、可靠性测试工程师、质量工程师跨职能联合评审。
- Task(任务):完成执行器本体的设计风险排查与控制计划闭环。
- Tool(工具):边界图(Boundary Diagram)、参数图(P-Diagram)、AIAG-VDA 5th DFMEA 平台。
定义物理边界与接口(Boundary Diagram):
- 机械接口:外壳/盖板与座舱屏体支架的激光焊接/螺丝固定接口;
- 电气接口:FPC 柔性板与座舱域控制器线束连接器的插接接口;
- 环境边界:耐受 ISO 16750 车载环境测试(双 85 高温高湿 1000 小时、$-40^\circ\text{C}$ 极低温启动、96h 盐雾腐蚀、50G 机械冲击)。
第 2 步与第 3 步:结构分析与功能分析(Structure & Function Analysis)
新版 FMEA 要求将产品严格拆解为三层结构,并对每一层建立明确可度量的功能要求:
【上一较高级别 (System Level)】:
  └─ 车载触觉反馈执行器总成
      功能:接收车机驱动信号(交流电流),在指定频段产生设定加速度(>1.5G)的触觉反馈振动。

【关注要素 (Focus Element)】:
  ├─ 1. 外壳与盖板定子组件(Stator Sub-Assembly)
  │   功能:提供外部机械刚性支撑,形成封闭导磁回路,承载 FPC 与线圈,防尘防液体侵入。
  │
  ├─ 2. 动子组件(Mover Sub-Assembly)
  │   功能:悬浮于定子腔体内部,切割磁力线,将电磁能转换为往复直线机械动能。
  │
  └─ 3. 悬挂支撑与阻尼组件(Suspension & Damping System)
      功能:为动子提供轴向导向支撑与谐振恢复力,控制机械品质因数 Q 值,消除残余余振。

【下一较低级别 (Component/Characteristic Level)】:
  ├─ 漆包线圈:耐温等级、绝缘漆厚度、直流电阻阻值;
  ├─ FPC 柔性板:压延铜箔厚度、基材绝缘层耐压、焊盘物理尺寸与间距;
  ├─ 悬臂板簧(Spring):材料疲劳极限、屈服强度、几何厚度、工作应力分布;
  ├─ 涡流阻尼纯铜片:导电率、板材厚度、与动子磁极的动态空间气隙;
  ├─ 钨合金质量块:合金密度、耐腐蚀性能、储胶槽结构;
  └─ 外壳/盖板:SUS430 导磁率、板厚抗压强度、激光点焊区域耐腐蚀特性。
第 4 步:失效分析(Failure Analysis)—— 建立坚固的“失效网”
失效分析的成败,全在于能否建立精准的三层因果链:FE ➔ FM ➔ FC。
- FE(Failure Effect,失效影响):站在整车与最终驾驶员的视角——用户感受到了什么后果?对法规、安全和功能有什么影响?
- FM(Failure Mode,失效模式):关注要素本身的物理损坏或功能丧失——它自己怎么坏了?
- FC(Failure Cause,失效起因):下一较低级别的具体设计缺陷——为什么会坏?(绝不能推诿给“工人没焊好”或“制造漏打胶”,那属于 PFMEA 的范畴!DFMEA 必须问:设计图纸和技术要求错在哪?)
┌────────────────────────────────────────────────────────────────────────┐
│                        严密的失效因果链推导示例                        │
├────────────────────────────────────────────────────────────────────────┤
│ 【失效起因 FC】(设计缺陷):                                             │
│   板簧几何拐角过渡倒角过小(R0.15mm),在高频往复运动下存在严重应力集中│
│   (FEA 仿真最大 Von Mises 应力达到 820 MPa,超过材料疲劳极限)         │
│                               ▼                                        │
│ 【失效模式 FM】(关注要素损坏):                                         │
│   动子悬臂板簧在车规级高频耐久振动 2000 万次循环后发生疲劳断裂        │
│                               ▼                                        │
│ 【失效影响 FE】(整车/用户感知):                                        │
│   执行器内部机械卡死,座舱大屏虚拟触控按键完全丧失触觉震感反馈 (S=5)   │
└────────────────────────────────────────────────────────────────────────┘
第 5 步:风险分析(Risk Analysis)与 AP 判定实战
接下来,让我们逐一审视该执行器的六大典型工程失效场景,看如何专业、严密地评估 S、O、D 与确定 AP。
案例一:定子线圈高压高温散线与短路(电气与热学风险)
- 功能要求:与外壳贴合,将输入电流转换为电磁驱动力,保持与动子组件 $0.02 \sim 0.05\,\text{mm}$ 的动态气隙。
- 失效模式(FM):线圈局部散线脱胶,外径超差,与高速运动的动子磁铁发生物理刮擦撞击,导致漆皮破损短路。
- 失效起因(FC):自粘线线材耐温等级选型不足(选用了 130℃ 级别 B 级线材),在车载持续急促触发(如连续打字或导航提示)的大电流热效应下,自粘胶层软化失效。
- 现行预防控制(PC):选型计算采用 180℃(H 级)自粘漆包线,并进行电磁热仿真,线圈绝缘漆标称厚度严格锁定在 $0.006 \sim 0.010\,\text{mm}$。
- 现行探测控制(DC):DVP&R 制定专项高温高压电气冲击寿命试验(85℃ 环境下加载 1.5 倍过载电压连续运行 500 小时),出线全检直流电阻与绝缘耐压。
- 评分判定:
- 严重度 S = 5(功能丧失,触控屏无震感,用户体验明显下降,但不危及人身安全);
- 发生度 O = 2(极低,采用成熟的 180℃ 军规级材料预防);
- 探测度 D = 2(极高探测能力,耐久试验与电性能台架可在设计验证阶段百分之百检出);
- 查 AP 表:$S=5, O=2, D=2 \implies \mathbf{AP = L}$(低风险,受控)。
案例二:柔性电路板(FPC)反复弯折断裂与焊盘拉脱(机械疲劳与接口设计)
- 失效模式(FM):FPC 线路断路或连接器焊盘从盖板根部剥离撕裂。
- 失效起因(FC):
- FPC 铜箔选型为普通电解铜(ED 铜),耐疲劳弯曲性能差;
- 盖板边缘未倒圆角,外部线束装配折弯时产生剪切应力集中;
- 焊盘与金属壳体粘接面积过小,受拉力时胶层剥离。
- 现行预防控制(PC):
- 图纸明确规定基材铜箔强制使用压延退火铜(RA 铜),抗疲劳寿命提升 5 倍以上;
- 金属盖板边缘增设 $R0.3\,\text{mm}$ 冲压圆角;
- FPC 外接焊盘增设两颗 $\phi 0.5\,\text{mm}$ 导通孔,点胶时形成穿透性“胶钉(Adhesive Rivet)”机械自锁锚固,盖板较 FPC 外延 $0.2\,\text{mm}$ 增加承托面积。
- 现行探测控制(DC):连接器 $90^\circ$ 动态反复拉拔试验($\ge 15\,\text{N}$)、三轴机械振动试验。
- 评分判定:
- $S=5, O=2, D=3 \implies \mathbf{AP = L}$。
案例三:车规极寒工况下阻尼异常与异响(流体 vs 物理阻尼革命)
这是最能体现高水平 DFMEA 推动产品架构革命的经典范例!
- 传统方案痛点:传统微型马达依靠硅油或阻尼脂控制余振。但在车规级环境标准($-40^\circ\text{C} \sim +85^\circ\text{C}$)下:
- 在 $-40^\circ\text{C}$ 低温下,硅油粘度暴增数十倍,动子完全被“冻住”,整车触控按键彻底丧失振感(失效影响 S=5,且传统方案无法在物理上解决);
- 在 $+85^\circ\text{C}$ 高温下,阻尼油稀释甚至挥发,阻尼不足导致动子谐振过冲,撞击壳体产生“哒哒”金属撞击噪音。
- DFMEA 驱动的架构创新(预防控制 PC):
- 彻底取缔阻尼液体,改用无源纯铜涡流阻尼(Eddy Current Damping)结构。
- 在动子强磁场切割路径上贴附厚度为 $0.15 \sim 0.18\,\text{mm}$ 的高纯度无氧铜片。动子往复运动时在铜片内感生涡流反向磁场,提供与速度成正比的纯物理阻尼力。
- 物理特性决胜:金属电导率受环境温度影响极其微弱,彻底消除低温冻结与高温挥发风险!
- 评分判定:
- $S=3$(性能偏差或轻微异响), $O=2, D=2 \implies \mathbf{AP = L}$。

图3:车载全温区阻尼机理对比:传统硅油流体阻尼在 -40℃ 极寒下的冻结失效与纯铜固体涡流阻尼(Lenz's Law)的物理免疫。
案例四:外壳激光点焊区域盐雾生锈脱落(表面工程与材质匹配)
- 失效模式(FM):外壳安装耳与车机支架脱落,马达振动整体衰减甚至从屏后脱落异响。
- 失效起因(FC):壳体选用了铁素体不锈钢 SUS430(为了满足闭合磁路导磁率要求)。然而 SUS430 焊接过程中晶界贫铬,在车规级严苛盐雾测试(中性盐雾 96 小时)下,焊点热影响区(HAZ)发生严重的晶间点蚀锈穿。
- 现行预防控制(PC):
- 仅凭经验设计时,图纸未对焊后处理提出技术要求(初期评估 $O=4$)。
- 现行探测控制(DC):中性盐雾腐蚀试验(NSS 96h)。
- 评分判定(优化前):
- $S=6$(严重影响整机固定功能,异响并丧失主要功能);
- $O=4$(缺乏有效预防,同类材质在焊接处生锈概率较高);
- $D=2$(盐雾箱试验能稳定检出);
- 查 AP 表:$S=6, O=4, D=2 \implies \mathbf{AP = M}$(中优先级,必须启动优化闭环!)。
案例五:动子悬臂板簧高周疲劳断裂(固体力学与动力学控制)
- 失效模式(FM):板簧在全生命周期内断裂,马达彻底失去恢复力,停止振动。
- 失效起因(FC):板簧厚度与型线设计未能兼顾刚度与应力。为达到特定谐振频率(如 $170\,\text{Hz}$),板簧局部弯曲处受交变弯曲应力过大。
- 现行预防控制(PC):
- 选材选用日系特种超高强度不锈钢 SUS301EH-HS(高延展特硬级);
- 运用 ANSYS Workbench 进行动力学瞬态应力有限元分析,优化镂空槽过渡 R 角,确保在最大理论振幅($\pm 0.8\,\text{mm}$)工况下,全梁最大 Von Mises 应力严格控制在 $600\,\text{MPa}$ 以内(材料疲劳耐久极限的 70% 准则)。
- 现行探测控制(DC):车规级高频扫频谐振耐久寿命试验(连续满偏振动 $5\times 10^7$ 次循环)。
- 评分判定:
- $S=5$, $O=2$, $D=4$(高周疲劳试验耗时长、破坏后才能确认) $\implies \mathbf{AP = L}$。

图4:悬臂板簧动力学瞬态应力有限元云图(<600MPa 疲劳极限准则)与上下双冲压限位挡片(Stopper)防冲击机构。
案例六:高密度钨合金质量块双 85 氧化腐蚀与储胶槽脱粘(重金属材料与界面结合力)
- 失效模式(FM):质量块与磁铁脱胶分离,或质量块表面膨胀析出氧化物碎屑,卡死在 $0.2\,\text{mm}$ 的窄气隙中导致卡滞停振。
- 失效起因(FC):
- 为追求高密度(提高振动量),选用了普通铁基钨合金,其耐水汽电化学腐蚀能力差;
- 磁钢与质量块贴合面为完全平整面,打胶装配时被挤压成“贫胶态”,粘接剪切强度不足,在 50G 机械冲击试验时瞬间剪切脆断。
- 现行预防控制(PC):
- 材料规范锁定为钨镍钴(W-Ni-Co)烧结重合金,并在表面做超薄钝化/电泳防锈处理,确保通过双 85(85℃/85%RH)1000 小时高温高湿无白斑锈蚀;
- 在质量块装配槽四周开辟 $C0.2\,\text{mm}$ 的倒角储胶槽(Adhesive Reservoir),确保装配时保留 $0.05 \sim 0.08\,\text{mm}$ 胶层厚度,大幅提高固化后的剪切结合强度。
- 现行探测控制(DC):高温高湿老化试验 + 6 轴向 $50\,\text{G}$ 半正弦机械冲击试验(每个方向 3 次)。
- 评分判定:
- $S=5$, $O=2$, $D=2 \implies \mathbf{AP = L}$。
第四章 实操填表规范:AIAG-VDA 第五版 DFMEA 标准样表
以下将上述执行器工程案例按照 AIAG-VDA 第五版官方最新表格架构进行完整标准化呈现。工程师在日常填写时,可直接参考每一列的语言规范与逻辑因果链:
| 步骤 2:结构分析 (Structure) | 步骤 3:功能分析 (Function) | 步骤 4:失效分析 (Failure) | 步骤 5:风险分析 (Risk Analysis) | 步骤 6:优化措施与闭环 (Optimization) | |||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 上一级 (System) | 关注要素 (Focus) | 下一级 (Component) | 上一级功能 | 关注要素功能 | 下一级功能 | 失效影响 (FE) | S | 失效模式 (FM) | 失效起因 (FC) | 现行预防控制 (PC) | O | 现行探测控制 (DC) | D | AP | 预防措施 | 探测措施 | 责任人 | 目标节点 | 状态 | 证据/闭环记录 | 优化后 AP |
| 车载执行器总成 | 外壳定子组件 | 漆包线圈 | 接收交流驱动信号产生座舱按键震感 | 与盖板贴合,提供电磁力与结构支承 | 绝缘隔离,传导高频交变电流 | 驱动电流中断,马达无振动,屏幕失去触觉反馈 | 5 | 线圈层间击穿短路,温度急剧上升烧毁 | 铜线绝缘漆厚度设计过薄,耐温等级不足,高温高频交变应力下绝缘层龟裂 | 选型采用 180℃ (H级) 耐温线材,图纸规定漆膜厚度 $0.006 \sim 0.010\,\text{mm}$ | 2 | 出厂耐压绝缘电阻测试;DVP&R 高温电负荷寿命实验 (85℃, 1.5x) | 2 | L | (当前预防控制充分,保持成熟规范) | - | 结构/电磁 | T0 | 已闭环 | 计算报告 CR-018,实验报告 TR-2024-09 | L |
| 车载执行器总成 | 外壳定子组件 | 外壳结构件 | 形成封闭导磁与机械定位支承 | 与盖板激光点焊,提供整机抗压刚度与安装耳固定 | 传导磁力线,承受安装螺栓预紧力与剪切力 | 焊接处断开,马达脱落产生剧烈撞击异响,甚至损坏座舱结构 | 6 | 外壳安装耳焊点发生晶间腐蚀断裂,安装失效 | 外壳材料选用导磁铁素体不锈钢 SUS430,激光焊接热影响区晶界析碳发生贫铬,在严苛盐雾环境下发生电化学点蚀 | 图纸仅标注材质为 SUS430,未定义焊后保护措施 | 4 | 96h 中性盐雾试验 (NSS) | 2 | M | 改用微碳级 SUS430LX 并在图纸增加焊后专用防锈钝化封孔工艺规范 | 增加盐雾试验周期至 144h 极限对比测试 | 工艺/材料 | T1 | 已闭环 | 钝化规范 P-SPEC-04,144h 盐雾报告 TR-CR-55(无锈蚀,断裂力>120N) | L |
| 车载执行器总成 | 阻尼悬挂组件 | 涡流铜片 | 提供受控的机械阻尼比,抑制高频敲击异响 | 与动子强磁极相对运动,生成无源电磁阻尼力 | 高电导率材料,维持 $0.2\,\text{mm}$ 动态气隙 | $-40^\circ\text{C}$ 低温下振感完全消失,用户体验严重劣化 | 5 | 执行器在极端低温环境下完全冻死卡滞 | 采用传统高粘度阻尼油方案,硅油低温凝固丧失流动性 | 彻底废除流体阻尼液,改用高纯度纯铜(T2)固体涡流阻尼片方案 | 1 | 极低温($-40^\circ\text{C}$)环境箱瞬态振动响应加速度测试 | 2 | L | (设计原理级消除,无需追加措施) | 覆盖高低温温循振动测试 | 仿真工程 | T0 | 已闭环 | 低温动力学测试曲线 TR-TEMP-02,-40℃与常温振感偏差<5% | L |
| 车载执行器总成 | 动子组件 | 悬臂板簧 | 在交变电磁力驱动下实现共振往复运动 | 支撑动子悬空,提供系统固有谐振频率与复位刚度 | 均匀分散交变应力,防止高周疲劳断裂 | 长时间运行后振动突发归零,系统完全失效 | 5 | 悬臂梁弯曲根部疲劳脆断 | 板簧应力集中区域设计不当,几何圆角过小,交变应力超过疲劳极限 | 选用特种超硬不锈钢 SUS301EH-HS;有限元 FEA 将最大应力压降至 $600\,\text{MPa}$ 以内 | 2 | $5\times 10^7$ 次全振幅高周疲劳寿命台架试验 | 4 | L | 在板簧两侧增加双冲压限位挡片(Stopper),保护根部点焊区不受意外挤压焊伤 | 寿命测试增加中间位移激光频度扫描 | 结构工程 | T0.5 | 已闭环 | FEA 仿真报告 FEA-SPR-08,5000万次寿命无断裂 TR-LIF-90 | L |
第五章 工程师自查清单:如何写出一份让主机厂挑不出毛病的 DFMEA
为了防止您的团队再次滑向形式主义的深渊,在提交任何 DFMEA 之前,请用以下 “七项硬核自检法则” 逐条对照:
1. 消除“词不达意”:禁止把后果写成起因
- 错误写法:失效起因(FC)栏填写“线圈坏了”、“马达不振动”、“质量不好”。
- 正确法则:起因必须具体到参数、材料、公差、几何形态。例如:“FPC 镀锡层厚度低于 $15\,\mu\text{m}$ 导致焊接虚焊”、“弹簧根部过渡半径小于 $R0.2\,\text{mm}$ 引发应力集中”。
2. 区分 PC 与 DC:绝不允许把“测试”写进“预防”
- 错误写法:现行预防控制(PC)栏填写“做高低温测试”、“做跌落试验”、“首件送检”。
- 正确法则:测试(Test / Inspection / Simulation)一律属于探测控制(DC)!只有“尺寸标注”、“材料选型标准”、“公差配合计算”、“防错物理结构设计(Poka-Yoke)”才有资格写进 PC 栏。
3. 告别凭空打分:严格对照评分准则
- 发生度 O=1~2 不是你“觉得它不会发生”,而是你必须在 PC 栏拿出确凿的设计依据——例如成熟标准的引用、同架构上亿只量产无故障失效记录、或是完整的有限元 FEA 闭环报告。
- 如果某项起因此前没有任何工程数据积累,哪怕你主观觉得概率小,O 值也必须老老实实打在 4~6 分!
4. 重点突破 AP 判定为 H 和 M 的项目
- 凡是落在 H(High) 的失效链,系统性警报必须拉响。不要试图通过把 D 从 4 改为 2 来强行粉饰太平。面对 H 项目,设计人员必须正面迎战——改图纸、换材料、增设防错!
- 优化措施栏必须明确指派单一责任人和明确的截止日期,措施实施完成后必须基于**物理证据(实验报告编号、图纸变更单号 ECN)**进行重新打分确认。
5. 闭环检查:DFMEA 是否成功流入图纸与 DVP&R?
- 打开你的二维工程图纸:DFMEA 中识别为高风险的尺寸(如阻尼片与磁钢间隙 $\ge 0.2\,\text{mm}$、FPC 焊盘错位间距),在图纸上是否标注了关键特性符号(如 $\diamondsuit$ 或 $\triangle$)?
- 打开你的试验大纲 DVP&R:DFMEA 中每一条探测控制(DC),在试验大纲里是否都能找到完全对应的测试章节与验收判定标准?
结语:让工程回归理性与真实
工程科学没有捷径,物理规律从不讲情面。那些在办公室里靠编造数字糊弄过去的形式主义 DFMEA,终将在零下四十度的内蒙古极寒测试场上、在高温高湿的连续耐久试验箱里、或者在主机厂召回的法律文书面前,暴露得一览无余。
真正的工程师,应当把 DFMEA 视作最硬核的“虚拟推演武器”。在钢水尚未浇铸、模具尚未切削之前,我们在图纸和算式上与材料力学、电磁学、热力学的潜在物理缺陷进行搏杀。把缺陷消灭在萌芽之中——这不仅是汽车工业质量先驱们创立 FMEA 工具的初心,更是每一位严谨工程师所应坚守的技术底线。
推荐延伸阅读与系列专栏
- 👥 管理与权责破局:《DFMEA 到底该由谁来写?撕开“品质代笔”的遮羞布与 CFT 跨职能实战法则》 (一句话结论:研发主笔做预防,品质挑战把严关!详解 CFT 四大角色分工、一线老工程师避坑大实话与拒当代笔神回绝话术)
- 📥 工程样表直接下载:《AIAG-VDA 第五版 22 列标准工程样表与 AP 矩阵.xlsx》 (完全免登录直接下载,内置真实车规级工程案例与自动化 AP 函数)
- ⚙️ 体系流程进阶:《从手板到量产:执行器研发的 APQP 流程实战》 (深度解析 APQP 五大阶段中 DFMEA、DVP&R、PPAP 与 CPK 的闭环联动)
本文引用与技术讨论规范
作者:陈亚明(Tony Chen)|微型电磁执行器数字化研发专家
原始出处:ansv.net
本文链接:https://ansv.net/posts/automotive-dfmea-engineering-practice/
版权声明:除另有说明外,本文原创文字、公式与原创图示采用 CC BY-NC-ND 4.0(署名—非商业性使用—禁止演绎)协议授权。欢迎在署名、注明原文链接且仅作非商业用途的前提下转载;不得改编、删改或拆分原文内容。
除非另有明确说明,文中涉及的第三方商标、专利附图、产品图片及其他第三方素材,均不在本 CC 协议授权范围内,相关权利归其各自权利人所有。
如有技术交流,欢迎联系:hi@ansv.net。
💬 探讨与反馈
123456@qq.com),无需登录即可秒显您的专属 QQ 头像。