在微型执行器、手机摄像头音圈马达(VCM)、线性触觉马达(LRA)以及微特电机的量产排查中,工程师常常遇到一系列批次质量波动:
- 同样的线圈绕线模具和机台参数,换了一批线材后,批量电阻突然偏高 $5\% \sim 8\%$,整批马达推力不足;
- 绕线过程中频繁发生断线,或者引出线(Lead Wire)在轻微折弯整形或点焊时根部断裂;
- 同样尺寸的线圈,A 厂线材绕制出来外径紧凑,B 厂线材绕制出来整体截面却胀大 $0.03\,\text{mm}$,直接刮擦磁钢气隙;
- 耐压测试(Hi-Pot)抽检时,偶发性出现微弱的电弧击穿;
- 自粘线圈在过完烘烤箱后,线圈外径回弹松弛,甚至局部散匝。
很多研发工程师容易把注意力聚焦在绕线机张力、夹具精度或点胶工艺上,却忽略了物理源头:作为电磁转换载体的微米级漆包线(Enamelled Wire),其本身的制造物理过程直接决定了线圈的尺寸公差、电阻一致性、耐温等级与良率上限。
一根直径仅 $0.040\,\text{mm}$(甚至下探至 $0.010\,\text{mm}$)的微细自粘漆包线,究竟是怎样从一根粗达 $8\,\text{mm}$ 的金属铜杆一步步演变而来的?它的导体晶粒、绝缘底漆与外层自粘胶经历了怎样的微观力学与化学演变?
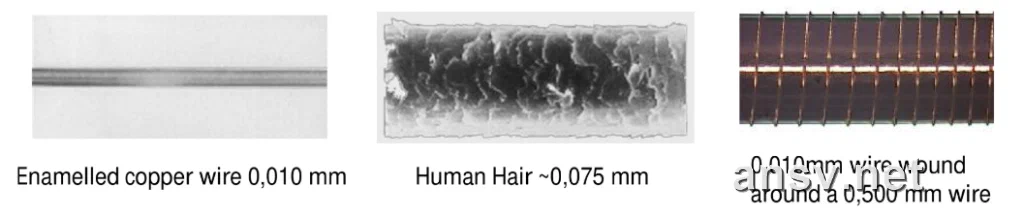 ▲ 图 1:直径 0.010mm(10μm)超微细漆包铜线与人类头发丝(约 0.075mm)及 0.500mm 芯轴的微观尺寸对比
本节系统拆解微米级漆包线(尤其是无骨架自粘线)的完整制造制程链,从原材料铜杆拉拔、惰性保护退火、双装置涂漆固化、表面微量润滑,到微米级激光闭环与伺服收线排线,逐一还原每一个关键工序的工艺控制细节。
一、 漆包线的基础层级解剖与分类体系
在电磁元器件制造中,导线依绝缘层级与结构主要分为四大产品族:普通漆包线、自粘漆包线、高频利兹绞线(Litz Wire)以及三层挤出完全绝缘线(FIW)。
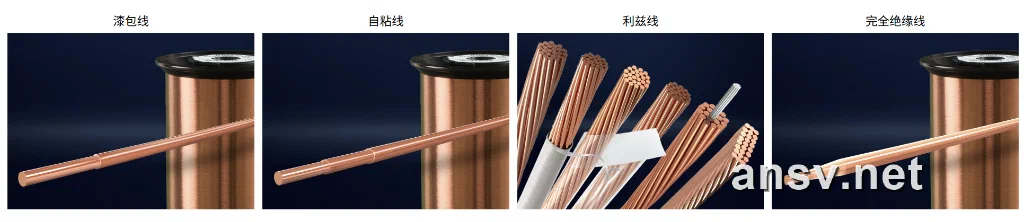 ▲ 图 2:工业四大电磁线产品族截面结构对比(普通漆包单线、外层自粘线、多股利兹线、完全绝缘挤出线)
1. 自粘漆包线的三层核心构造
普通漆包线主要用于带骨架(Bobbin)的线圈绕制,依靠塑料骨架提供支撑。而在手机摄像头 VCM、潜望式长焦执行器及超薄振动马达中,为了把空间利用率推向极限,普遍采用无骨架的自粘漆包线(Self-bonding Wire / 自融线)。
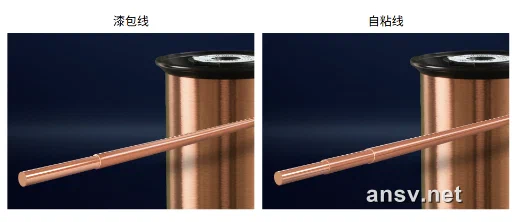 ▲ 图 3:普通双层漆包线(左:导体+主绝缘)与自粘漆包线(右:导体+主绝缘+外层自粘胶)物理层级对比
自粘漆包线的截面由三个紧密结合的同心层级构成:
- 高纯度金属导体(Conductor Core):
- 处于圆心核心,通常采用高纯度电解纯铜(ETP1,含铜量 $\ge 99.99\%$),承担传导电流、提供安培力的核心任务;
- 底层绝缘漆膜(Base Coat / 主绝缘层):
- 紧贴导体外壁,厚度约数微米。主要材料为聚氨酯(Polyurethane, UEW)或聚酯亚胺(EIW),提供高击穿电压与匝间绝缘绝缘电阻。聚氨酯底漆具备直焊特性(在 $360^\circ\text{C} \sim 400^\circ\text{C}$ 锡炉中自动裂解气化),无需人工或激光机械剥漆即可直接焊接;
- 外层自粘涂层(Bond Coat / 自粘胶层):
- 涂覆在绝缘层外侧,厚度通常在 $1.0 \sim 3.0\,\mu\text{m}$ 之间。常用材料为改性聚酰胺(Polyamide)或环氧树脂(Epoxy)。在绕线过程中或绕线完成后,通过热风加热、通电加热、烘箱加热或化学溶剂激活,自粘层熔融流淌并与相邻线匝胶联在一起,冷却固化后将所有线匝固定为一个坚固的自支撑空心线圈(Air-core Coil)。
2. 导体材质与截面几何分类
电磁线内部导体的选材直接决定了线圈的直流电阻、质量惯量与高速绕线抗拉疲劳寿命。微型执行器常见的导体物理性能对比见下表:
| 导体材料大类 | 具体材质规格 | 密度 ($\text{g/cm}^3$) | 电导率 (% IACS) | 电阻率 ($\Omega\cdot\text{mm}^2/\text{m}$) | 抗拉强度 ($\text{MPa}$) | 相对折弯寿命 (铜=100%) | 核心适用场景 |
|---|---|---|---|---|---|---|---|
| 纯铜导体 | 电解纯铜 (ETP1) | $8.93$ | $100\%$ | $0.01724$ | $250$ | $100\%$ | 通用线圈、微型马达、消费电子基准材料 |
| 纯铜导体 | 无氧铜 (OFC) | $8.93$ | $101\%$ | $0.01693$ | $260$ | $100\%$ | 高保真电声、高端微型执行器、高频利兹线 |
| 合金线材 | $0.3\%$ 锡铜合金 (CuSn) | $8.95$ | $83\%$ | $0.01860$ | $320$ | $1500\%$ | 振动马达、耳机音圈、抗疲劳弯折引出线 |
| 合金线材 | $2\%$ 银铜合金 (CuAg2) | $8.98$ | $86\%$ | $0.01860$ | $340$ | $2800\%$ | 超高速绕线、高频高灵敏度微型音圈 |
| 合金线材 | $4\%$ 银铜合金 (CuAg4) | $9.01$ | $81\%$ | $0.01760$ | $380$ | $3600\%$ | 极细线径($<0.035\text{mm}$)、航空航天及特种执行器 |
| 轻量化线 | 铜包铝 (CCAW-15%) | $3.63$ | $68\%$ | — | $180$ | $80\%$ | 扬声器受话器音圈、高频减重振动系统 |
- 截面几何结构:
- 传统圆线(Round Wire):成熟度最高,放线绕线对称性好,但在空间堆叠中不可避免存在几何三角形空隙,理论常规排列填充率仅约 $76\%$(正六边形最密堆积极限约 $84\%$);
- 矩形扁平线(Flat Wire):截面为矩形,彻底消除了圆线密堆积时的气隙,能将线圈填充率提升至 $85\% \sim 98\%$。但在微型线圈中,扁线往往面临折弯宽厚比限制;
- 微型正方形线(Square Wire):行业前沿的一大突破在于突破了传统 IEC 60317-0-2 宽厚比 $1.41$ 的下限极限,成功将宽厚比降至 $1.0$(即正方形截面线材)。正方型线材兼具圆线全对称绕线与扁线高密度的双重优势,填充率直接拉升至 $90\%$ 左右,成为超微型精密音圈与电感的重要突破方向。
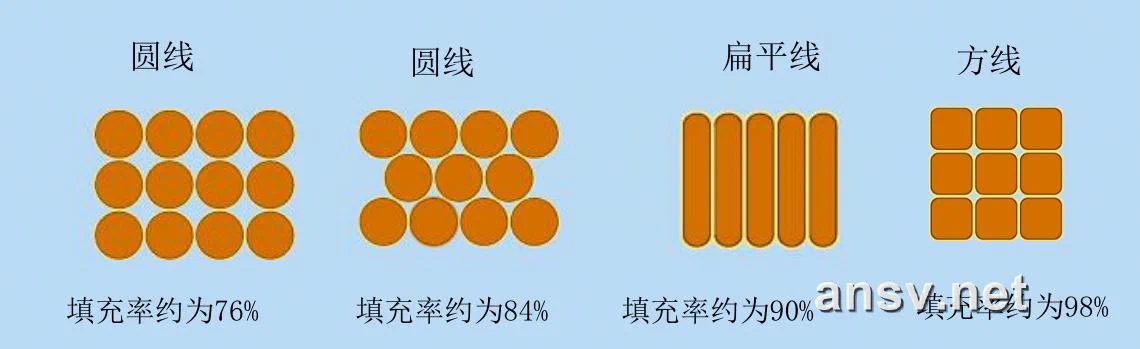 ▲ 图 4:圆线、扁平线与正方形线材的截面堆叠与槽满率(填充率)对比
3. 绝缘耐温等级分类(IEC 60317 体系)
漆包线的耐温等级是衡量绝缘层在长期高温运行下耐热老化的能力指标(依据在规定工作温度下连续工作 20,000 小时的热寿命评定):
| 耐温等级 | 额定工作温度 | 典型绝缘漆膜化学体系 | 漆膜性能特点与直焊特性 | 核心适用场景 |
|---|---|---|---|---|
| 130 级 (B 级) | $130^\circ\text{C}$ | 改性聚氨酯 (UEW) | $\sim 360^\circ\text{C}$ 快速直焊,介质损耗因数低 | 常规消费类电子、微型电感与变压器 |
| 155 级 (F 级) | $155^\circ\text{C}$ | 聚氨酯复合改性 (155-UEW) | $\sim 390^\circ\text{C}$ 直焊,兼顾耐热与焊接可靠性 | 手机微型 VCM 音圈马达、微型线性马达主流配置 |
| 180 级 (H 级) | $180^\circ\text{C}$ | 聚酯亚胺 (EIW) / 聚氨酯-聚酰胺复合 | 需更高直焊温度($\ge 400^\circ\text{C}$),抗软化击穿能力强 | 车载微型执行器、潜望长焦马达、高发热工况 |
| 200 级 (N 级) | $200^\circ\text{C}$ | 改性聚酯亚胺 / 聚酰胺酰亚胺底漆 | 局部直焊或需激光脱漆,优异的耐冷冻剂与耐化学腐蚀 | 高温工控电机、汽车电磁阀、车载传感器 |
| 220 级 (C 级) | $220^\circ\text{C}$ | 聚酰胺酰亚胺 (PAI) / 聚酰亚胺 (PI) | 不可直焊(需机械脱漆或激光剥漆),极限耐温与耐辐射 | 航空仪表、超高温工控特种电机、核工设备 |
二、 机械拉拔成型:8mm 铜杆到微米级裸线的塑性演变
任何微细漆包线的物理起点,都是重达数吨、直径标称 $8.0\,\text{mm}$(或 $5/16\,\text{英寸}$)的连续铸造高纯度电解纯铜杆(ETP1)。
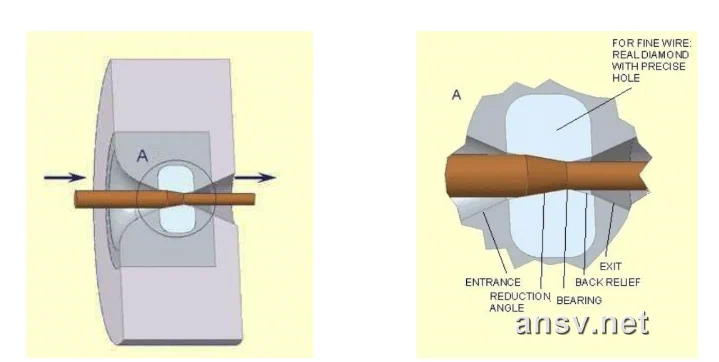 ▲ 图 5:精密拉丝眼模剖面仿真与微观功能区(入口润滑区、压缩角、定径区、出口安全角)
1. 多阶段级联拉拔与体积守恒
从 $8.0\,\text{mm}$ 到微米细线(例如手机 VCM 常见的 $0.040\,\text{mm}$),截面直径缩小了整整 200 倍。如此巨大的塑性变形无法在单台设备上完成,必须通过大拉机(8mm $\rightarrow$ 2.5mm)、中拉机(2.5mm $\rightarrow$ 0.8mm)、细拉机(0.8mm $\rightarrow$ 0.15mm)以及超微细拉丝机(0.15mm $\rightarrow$ 0.020mm)等多台设备梯级展开。
在每一阶段的拉拔中,线材以每秒数十米的高速依次穿过一系列直径递减的精密拉丝模具(眼模)。由于金属塑性变形遵守体积守恒定律:
$$V = \frac{\pi}{4} D_1^2 \cdot L_1 = \frac{\pi}{4} D_2^2 \cdot L_2 \implies L_2 = L_1 \cdot \left(\frac{D_1}{D_2}\right)^2$$算例:仅 1 米长的 $8.0\,\text{mm}$ 铜杆,拉拔至 $0.040\,\text{mm}$ 的微细裸线后,其实际展开长度将达到惊人的 40,000 米(40 公里)!
2. 拉丝眼模的四个微观功能区
拉丝模具是决定裸铜线表面粗糙度、圆度与线径公差的核心部件。高品质眼模由外向内包含四个严格设计的几何几何区:
- 入口与润滑区(Entrance & Lubricating Cone):带有宽阔的倒角,引导并加压拉丝乳化油,保证铜线表面被连续流动的液体润滑膜包裹;
- 压缩锥区(Reduction Cone):锥角通常在 $12^\circ \sim 18^\circ$ 之间,金属在此处承受剧烈的径向挤压与轴向拉伸应力,截面在此处完成主要的压缩减径;
- 定径区(Bearing / Sizing Zone):一段严格平行于轴线的圆柱孔,其长度通常为导线直径的 $0.3 \sim 0.5$ 倍。定径区直接决定了出线的最终外径公差与几何真圆度;
- 出口安全角(Back Relief Zone):防止出线在受抖动偏摆时划伤刚成型的光洁铜线边缘。
3. 拉丝眼模的三级材质标准与维护修磨
模具材料的硬度与耐磨性,直接决定了数十万米长周期拉丝过程中的线径漂移与真圆度。在工业先进拉丝制程中,眼模依据线径建立了严格的三级选材分水岭:
- 粗线工段($> 5.0\,\text{mm}$):采用硬质合金模(Hard Metal,碳化钨钢模),耐受大吨位冲击载荷;
- 中等线径($0.60\,\text{mm} \sim 5.0\,\text{mm}$):采用人造聚晶金刚石模(Man-made PCD),兼顾高硬度与均匀耐磨;
- 超微细线径($< 0.60\,\text{mm}$ 至 $0.010\,\text{mm}$):必须强制采用天然单晶金刚石模(Natural Diamond, ND)。人造金刚石由于微观晶界的存在,在微细线高速摩擦下容易产生微小凹坑或颗粒脱落;而天然单晶金刚石孔壁能抛光至原子级镜面,才能彻底杜绝微米铜线的微观拉伤,确保微米级孔径公差带收敛至 $\le \pm 0.0005\,\text{mm}$($\pm 0.5\,\mu\text{m}$)。
而在方型与矩形扁线的精密拉拔成型中,眼模设计的核心难点在于微观倒角 R 角半径控制(下探至 $0.020\,\text{mm}$ 水平),避免过于尖锐的直角棱边在后续涂漆时由于表面张力收缩导致漆膜变薄击穿。
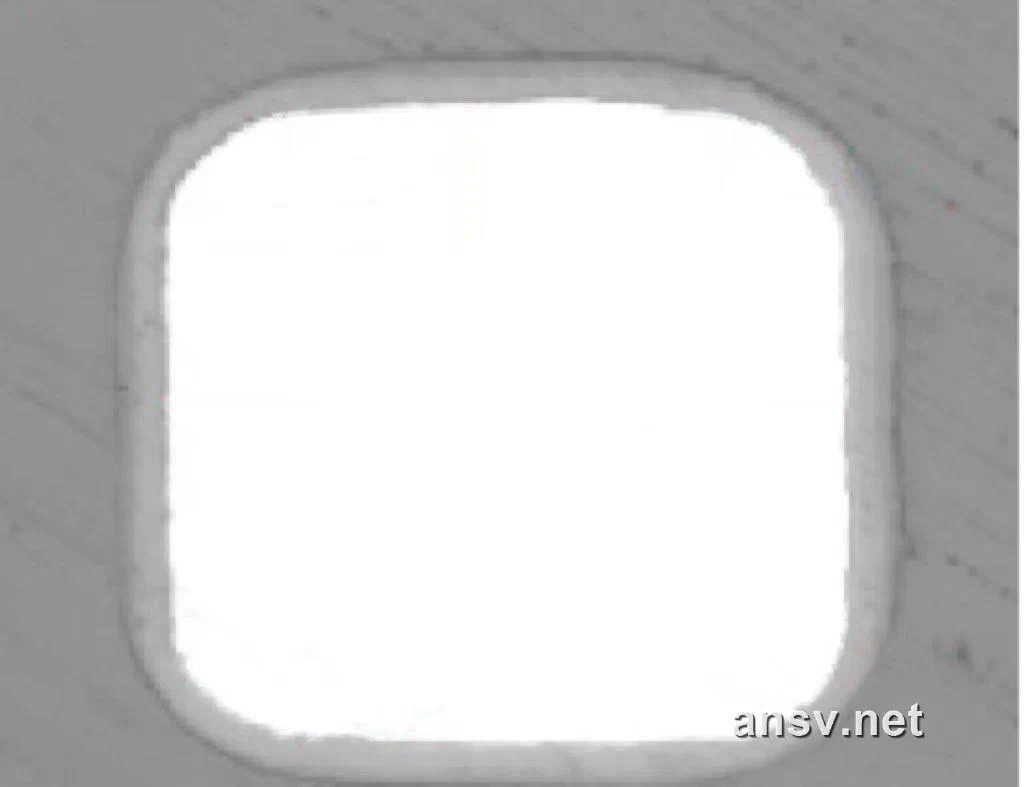 ▲ 图 6:微米级自粘矩形扁线(0.112×0.153mm)与正方形漆包线(0.07×0.07mm)金相显微切片
4. 冷作硬化(Work Hardening)与内应力
在常温多道次强制拉拔拉伸下,铜内部的金属晶粒沿拉伸轴线受到强烈的剪切滑移与晶界破碎,原先规则的等轴晶粒被强行撕裂并拉长为细密的纤维状条带,金属晶格内的位错密度上升了数个数量级:
- 力学特性演变:金属产生严重的冷作硬化,抗拉强度成倍升高;但延伸率(Elongation)从最初的 $35\%$ 急剧恶化至不足 $1\%$;
- 工程隐患:此时的裸铜线处于极度脆硬的状态,内部蕴含着巨大的弹性变形残余内应力。如果此时直接对线材施加折弯或张力绕线,铜丝会立刻脆性断裂。因此,拉丝出线必须经过退火工艺消除内应力。
三、 消除内应力:保护气氛连续退火再结晶(Annealing)
为了让拉伸硬化后的铜线重新变软并具备良好的柔软度与抗弯折能力,出线必须经过高温再结晶退火。
1. 动态再结晶温度与晶粒重构
退火工序通常采用接触导电加热或管式辐射加热,将高速运行的铜线瞬时加热至金属的再结晶温度以上(通常控制在 $450^\circ\text{C} \sim 550^\circ\text{C}$,具体依线径与线速度动态匹配):
- 显微组织转变:在高温能量激活下,被拉伸扭曲的高能纤维状晶格开始发生回复与再结晶,原有的畸变纤维组织解体,重新形核并长大为晶格完整、内部无残余应力的微观等轴晶粒;
- 机械性能恢复:铜线的抗拉强度适当回调,而断裂延伸率重新恢复到 $15\% \sim 25\%$(微细线标准)。线材的柔软度得到保证,能够承受全自动绕线机在微小弯曲半径下的剧烈变形,大幅降低高速绕线时的断线率。
2. 惰性保护气体防表面氧化
处于 $500^\circ\text{C}$ 高温下的新鲜铜表面极其活泼,一旦接触空气中的氧气,瞬间就会在表面生成微米级的暗色氧化层(氧化铜 $\text{CuO}$ 与氧化亚铜 $\text{Cu}_2\text{O}$)。表面氧化会带来两大致命破坏:
- 导电截面受损:氧化铜属于高阻半导体,使有效导电截面减小,导致最终线圈电阻偏高;
- 附着力失效(起皮脱漆):氧化层结构疏松,后续涂覆的绝缘漆膜无法与铜基底产生牢固的化学键合。在随后的绕线或折弯整形中,漆皮会像死皮一样大面积爆裂剥落,导致匝间短路。
因此,退火工序必须在充入高纯氮气($\text{N}_2$)或水蒸气/还原性保护气体的完全密闭腔体中连续进行,退火后直接穿过水封冷却槽降温,确保铜线表面以无氧化的金属光泽状态送入涂漆工位。
四、 绝缘漆涂覆制程:薄涂多道与高温固化炉控制
涂漆是一个连续的液态高分子涂布与热交联化学反应过程。现代漆包线制造的一大核心原则是:绝缘漆绝不可单次厚涂,必须采用“薄涂多道、逐层固化”的严密循环。
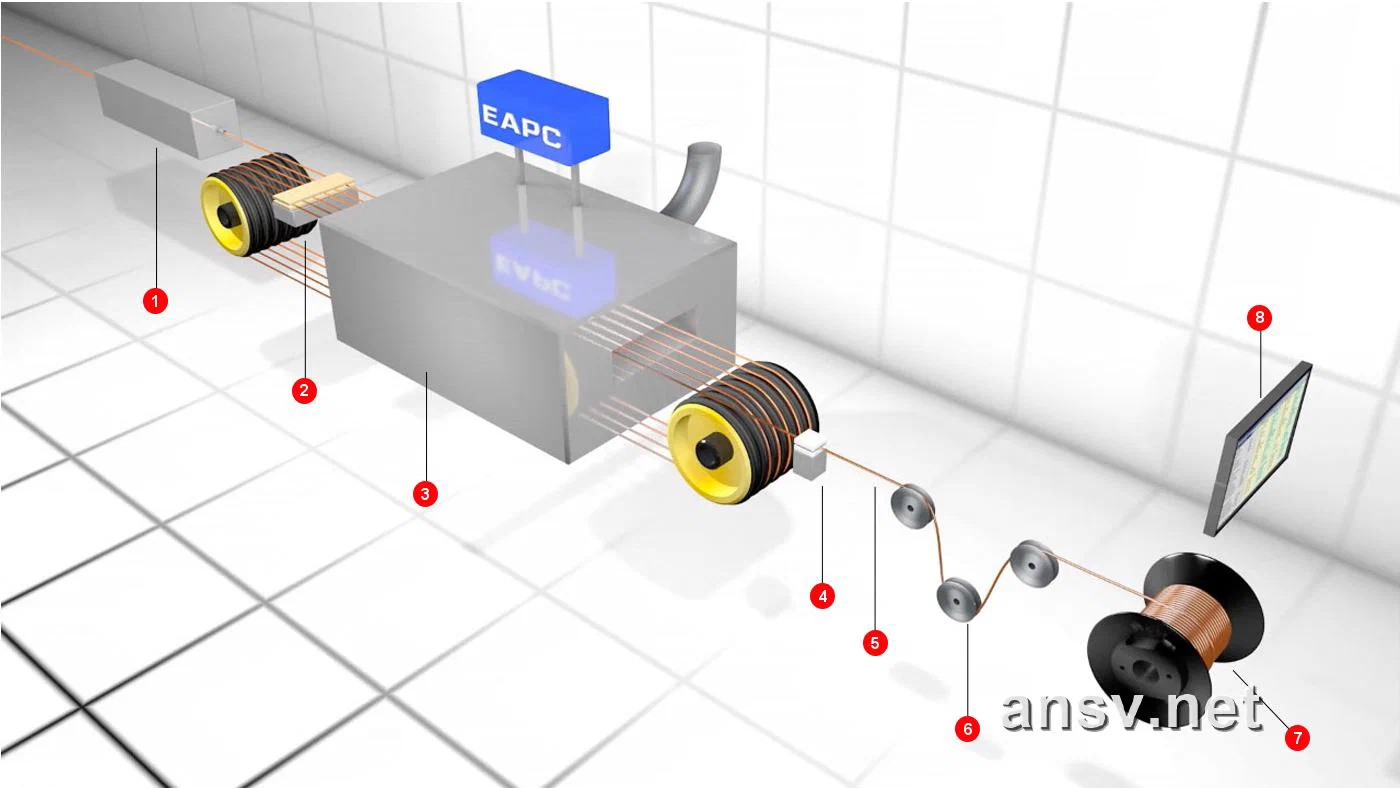 ▲ 图 7:工业立式多道次连续涂漆、固化、冷却与收线整体机台流程
1. 涂漆装置方式:毛毡涂漆 vs 模具涂漆
- 毛毡涂漆法(Felt Enamelling):
专用于直径小于 $0.080\,\text{mm}$ 的超微细线及超细线生产。裸线高速穿过浸透高分子绝缘漆液的特制毛毡夹缝,依靠毛毡的弹性收口与毛细压力刮除多余漆液。其最大优势是对运行线材施加的机械张力极微弱,避免拉细或扯断脆弱的超细铜线; - 模具涂漆法(Die Enamelling):
主要用于较粗线径的生产。线材穿过高精密硬质合金或人造金刚石圆孔模具,模具内径与铜线外径保持微米级间隙,实现高同心度的漆膜刮涂。
2. 为什么需要循环涂覆 10 到 25 道?
以一层最终单边厚度仅约 $4\,\mu\text{m}$ 的绝缘漆层为例,生产机台并非一次性涂完,而是将其分解为 12 到 20 次涂漆与烘烤循环,每次单层仅涂敷约 $0.2 \sim 0.3\,\mu\text{m}$ 的极薄微观液膜:
- 避免溶剂挥发产生针孔(Pinholes):
液态绝缘漆料中包含约 $60\% \sim 70\%$ 的有机溶剂(甲酚、二甲苯等溶剂稀释剂)。如果涂层过厚,高温烘烤时表层液膜会率先结皮硬化,底层溶剂蒸汽无法透出,会被封闭在漆层内部形成空泡,甚至顶破表层形成微孔(针孔)。而极薄的涂层能让溶剂瞬间完全逸散; - 多层互补消灭缺陷概率:
即使单道涂覆偶然出现微观气孔,后续十几道独立交联固化的致密漆膜会层层叠压填补,将漆包线在数十公里连续长度上的微观针孔缺陷率压低至近乎零。
3. 固化炉温区与催化燃烧控制
涂覆有湿漆膜的铜线垂直升入高达数米的立式固化炉。炉内通常建立有陡峭的阶梯温区(入口端约 $250^\circ\text{C}$,中部约 $380^\circ\text{C}$,顶部排气区约 $450^\circ\text{C} \sim 500^\circ\text{C}$):
- 溶剂蒸发与催化燃烧:在烘炉下部,挥发出的高浓度溶剂气体被风道抽入催化燃烧室,在贵金属催化剂作用下充分燃烧转化为二氧化碳和水蒸气,释放出的热能重新反哺固化炉循环加热,实现节能与零污染;
- 热交联化学反应:在烘炉中上部,高分子聚氨酯树脂分子链在高温催化下发生三维网状聚合交联,转化为坚韧的不溶不熔致密绝缘固体;
- 固化窗口控制(欠固化 vs 过固化):
- 欠固化(Under-cured,炉温偏低或车速过快):漆膜分子交联度不够,内部残留溶剂超标。漆皮机械强度差、耐溶剂性低、附着力不足,绕线时极易起皮掉漆;
- 过固化(Over-cured,炉温过高或停留过长):漆膜高分子发生热氧老化降解,漆膜变硬变脆,线圈在高速拐角折弯时会发生微观龟裂,导致绝缘击穿。
五、 自粘层涂覆制程:双重涂覆装置与空心线圈成型
自粘漆包线的生产流程与普通漆包线大体一致,但最重要的核心区别在于涂覆装置的数量:普通漆包线仅有一套涂漆系统,而自粘线必须配备前后两组独立的涂漆与烘烤装置。
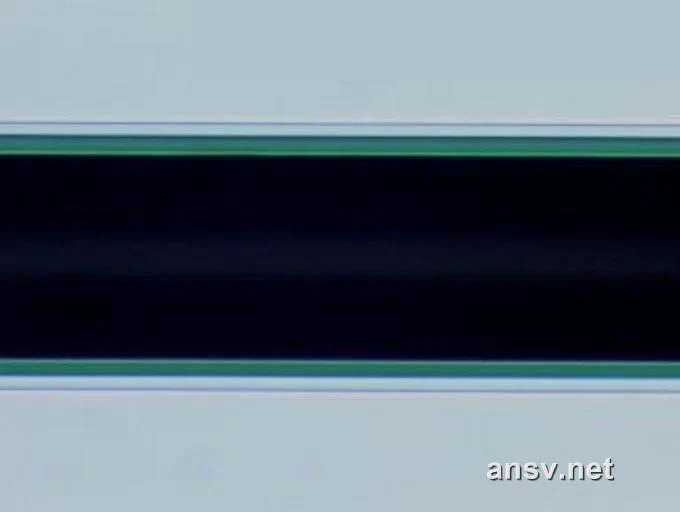 ▲ 图 8:自粘漆包线显微镜背光照片与微观层级(外圈暗色层为自粘胶)
1. 双涂覆装置的分工
- 第一装置(主绝缘层):线材在第一套涂漆机上完成 10~15 道底漆涂覆与固化,建立起完整的绝缘耐温层;
- 第二装置(外层自粘层):绝缘层固化完成后,线材不收卷,直接送入第二套独立的涂漆机中,在其外表继续涂敷 2~6 道自粘高分子胶料,并进入第二道低温烘道进行定型。
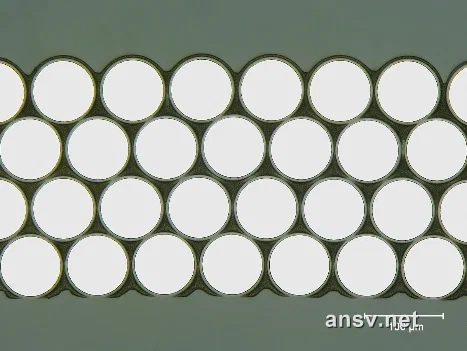 ▲ 图 9:自粘线圈密排固化后微观横截面金相显微照(浅色圆环为绝缘层,外层深色网状为熔融流动并固化的自粘层,标尺 100μm)
2. 普通漆包线 vs 自粘漆包线工程应用对比
| 对比维度 | 普通漆包线(Standard Enamelled Wire) | 自粘漆包线(Self-bonding Wire / 自融线) |
|---|---|---|
| 线材截面构造 | 2 层:高纯铜芯导体 $+$ 底层主绝缘漆膜 | 3 层:高纯铜芯导体 $+$ 底层主绝缘漆膜 $+$ 外层自粘胶层 |
| 绕线工艺形式 | 必须依赖塑料骨架(Bobbin)或绝缘套筒提供物理支撑 | 脱模自支撑:通过热风、通电、烘箱熔胶直接固化为空心自承重线圈 |
| 辅助固定材料 | 需借助外包绝缘胶带、点胶浸漆、含浸凡立水(Varnish)固定 | 零辅助辅料:线圈各层线匝之间依靠自身胶层熔融直接胶联成一体 |
| 空间槽满率与厚度 | 骨架壁厚(通常 $\ge 0.15\sim 0.3\,\text{mm}$)侵占磁路气隙空间 | 极致超薄:消除了骨架厚度,体积利用率推向物理极限 |
| 成型几何灵活性 | 受限于塑料骨架注塑模具形状 | 可直接热风绕制或加压模压成跑道形、微型矩形、多边形等任意异形 |
| 制造成本与工序 | 线材单价相对较低,但模组组装需增加骨架与浸漆烘烤工时 | 线材单价略高,但省去骨架物料与多道浸漆工序,综合全制程降本增效 |
| 典型代表应用 | 传统变压器、交流接触器、大型工控电机、继电器 | 手机潜望长焦 VCM、线性触觉马达(LRA)、无线充电线圈、智能穿戴 |
3. 热塑性 vs 热固性自粘漆体系
根据执行器的工作温升与后道加工方式,外层自粘漆料分为两大化学体系:
- 热塑性自粘漆(Thermoplastic Bonding):
- 核心成分为可溶共聚酰胺(Polyamide)树脂;
- 热稳定性与可重新软化特性:热塑性自粘层在加热至软化点(通常为 $130^\circ\text{C} \sim 160^\circ\text{C}$)时熔融流淌产生粘接力,冷却后恢复硬化。它具备独特的“重新软化(Re-softening)”特性,即已固化成型的线圈,再次加热到高温时粘结力会暂时软化减弱,允许工程师对线圈进行二次几何压平或整形,并在高温下重新粘合固化;
- 热固型自粘漆(Thermosetting Bonding):
- 核心成分含有环氧树脂(Epoxy)及封闭型交联剂;
- 不可逆交联反应:初次加热激活时,树脂发生化学交联反应固化为坚硬的三维网状高聚物。一旦固化完成,后续即使工作温升达到 $180^\circ\text{C}$ 甚至 $200^\circ\text{C}$,自粘层也不会发生塑性软化流淌,展现出极高的热态抗剪强度,专用于大功率手机 LRA 振动马达与汽车级电磁阀。
六、 后道精密工序:表面润滑、激光测径与伺服排线
经过双涂覆与烘烤后的成品自粘线,在最终卷绕到成品线轴之前,还需要经过三道严密的后道控制:
1. 表面微量润滑涂覆(Lubrication)
在出炉收线前,线材表面必须均匀涂覆规定微克级的特制固态石蜡或合成润滑剂:
- 动态摩擦系数控制:润滑剂将漆包线表面的动摩擦系数压低至 $0.08 \sim 0.12$ 的极低区间;
- 高速绕线防擦伤:在客户工厂的全自动高速绕线机上(绕线转速可高达 $8,000 \sim 15,000\,\text{RPM}$),导线在导针(Nozzle)内高速穿行摩擦,适度的微量润滑能彻底防止漆膜表面产生划痕磨损,同时保证相邻导线在模具型腔内平滑滑移排线,不发生交叉打结。
2. 双轴激光微米级连续在线测径与 HVC 高压针孔监控
微型音圈马达对于线圈整体外径的公差容忍度往往在微米级。现代先进立式涂漆机在出线端集成了多维在线监控矩阵:
- 双轴非接触式激光测径:激光光束以每秒数千次的高频采样,连续测量线材 $0^\circ$ 与 $90^\circ$ 两个正交方向的完成外径、漆膜厚度与圆度,实现漆膜一致性系数(最小漆膜与最大漆膜厚度之比)达到 $>0.75$ 的水准;
- 在线 HVC 高压连续针孔监测(High Voltage Continuity, IEC 60851-5):线材在收卷前连续通过高压导电轮(如设置 $500\,\text{V}$ 测试电压),实时检出微观绝缘弱点并自动联动切盘报警,使长达万米的批次线上平均针孔缺陷数稳定控制在极低水平(例如基准 $30\,\text{m}$ 缺陷数 $<0.05$ 个),杜绝不良批次流出;
- 车间全流程动态闭环与制程能力统计(EAPC 体系):现代先进线材厂将整座车间的立式涂漆机、激光测径仪、高压检针仪、退火温控与收线张力全部接入工业以太网中央控制网络(如益利素勒 EAPC 主动控制系统)。通过实时传感器数据反馈闭环微调供胶泵与牵引车速,并在出厂质保书中直接提供包含制程能力指数(CPK 值)的客观数据包,彻底消除传统人工取样质检带来的漏检与质量波动。
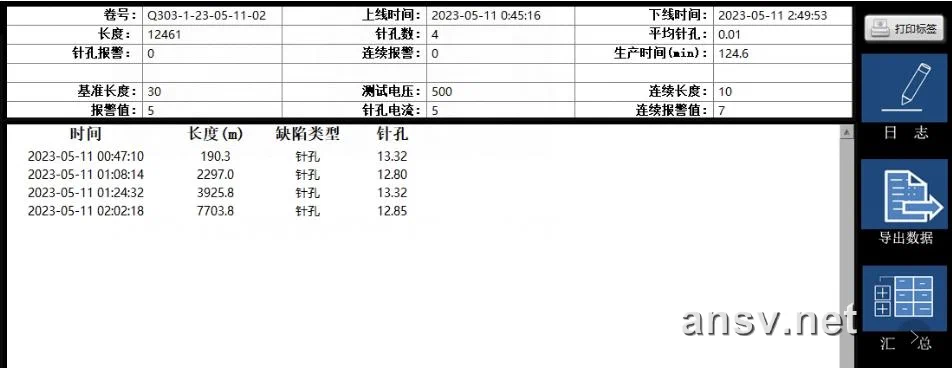 ▲ 图 10:漆包线出线端在线 HVC 高压针孔监控记录(500V 测试电压下整卷万米连续监测)
3. 精密伺服张力控制与线轴排线(Spooling)
- 恒张力控制:收线机在空盘到满盘的卷径变化过程中,通过闭环张力传感器自动调节卷线电机力矩。严格杜绝因收线张力过大而将微细铜线机械拉长变细(避免导致线材电阻偏高与脆化);
- 伺服精密排线:导丝轮的横向摆动速度与线轴转速通过电子凸轮算法严格同步,确保导线紧密平行排布,消除夹线(Trapped Wire)、咬线与乱线隐患,保障线材在终端客户模组厂放线退绕时的绝对顺畅。
📋 车间工程师速查:自粘漆包线来料验收与测试矩阵
在微型执行器(VCM/LRA)日常研发样品测试与量产来料审核中,建议严格执行以下关键物性检验:
| 关键检验项目 | 推荐标准与典型公差要求 | 制造端异常根本成因 | 终端线圈装配不良后果 |
|---|---|---|---|
| 裸铜导体直径 | $0.040\,\text{mm} \pm 0.001\,\text{mm}$ (标称值 $\pm 2.5\%$) | 拉丝钻石模具磨损超差或收线张力过大拉细 | 线圈常温电阻直接超标偏高,马达推力不足 |
| 最大完成外径 | Grade 1: 导体 $+ 2 \times$ (绝缘层 $+$ 自粘层) | 涂漆供料泵压力波动或毛毡张力松弛 | 线圈整体厚度膨胀,装进模组后刮擦磁钢气隙 |
| 断裂延伸率 (Elongation) | $0.040\,\text{mm}$ 细线要求 $\ge 14\% \sim 18\%$ | 退火炉温区不足或保护气体漏气表面氧化 | 绕线机起步加速时频繁断线,引线焊接脆断 |
| 热态粘结强度 (Bond Strength) | 扭力法试验或轴向推脱力测试达到标准值 | 自粘漆交联度不足或烘烤固化温度窗口偏移 | 线圈脱模后直边向内塌陷凹陷,高温运行散匝 |
| 高压盐水针孔试验 | 恒温浓盐水通电检流,$\le 3\,\text{个} / 10\,\text{米}$ | 绝缘漆循环涂覆道次不足或固化炉升温过急爆泡 | 高温高湿运行工况下发生匝间微短路与电弧击穿 |
| 动态摩擦系数 | 表面润滑剂涂覆量控制,$\mu = 0.08 \sim 0.12$ | 表面微量润滑涂覆不均或石蜡挥发干涸 | 高速绕线导针磨损发热,排线跳匝紊乱 |
七、 总结:材料制造决定线圈工程设计上限
回顾微米级漆包线的完整物理制造链,我们可以总结出三条不可逾越的底层工程规律:
- 铜材的柔软度来源于晶体微观再结晶:从 $8\,\text{mm}$ 铜杆拉拔至几十微米,铜的晶格承受了数万倍的极限撕裂变薄。高纯度电解纯铜(ETP1)与惰性无氧保护退火是保障线材不断线、不氧化的首要地基;
- 微米级绝缘与自粘源于“薄涂多道”:一层均匀无缺陷的漆膜需要经过十几道极薄涂布与固化交联循环,固化炉温度和排风的微小漂移都会直接映射为附着力脱落或微观针孔缺陷;
- 自粘线圈是两套独立涂装的复合结晶:内层主绝缘保证电气耐压,外层自粘胶提供无骨架粘结成型刚度。理解热塑性与热固性自粘层的受热软化与交联化学机理,是后续攻克线圈烘烤变形与温升失效的关键。
在下一节 《1.2 为什么自粘线圈过完烤箱就散匝短路?自粘漆热风、通电与烘箱熔胶固化机理及 DFM 形变控制》 中,我们将深入剖析热风绕线与烘箱成型的微观流淌物理过程,拆解线圈为什么会在加热冷却后产生内凹变形与应力回弹。
📚 延伸阅读与技术致谢
- 📄 资料参考与致谢:
- 本文工艺原理解剖与技术细节参考并致谢:益利素勒(ELEKTRISOLA)、华冶线材(HUAYE)。
- 🔙 手册全景导航:微型执行器精密线圈与电磁驱动工程手册目录
本文引用与技术讨论规范
作者:陈亚明(Tony Chen)|微型电磁执行器数字化研发专家
原始出处:ansv.net
本文链接:https://ansv.net/knowledge-base/precision-coil/01-wire-drawing-annealing-and-enameling/
版权声明:除另有说明外,本文原创文字、公式与原创图示采用 CC BY-NC-ND 4.0(署名—非商业性使用—禁止演绎)协议授权。欢迎在署名、注明原文链接且仅作非商业用途的前提下转载;不得改编、删改或拆分原文内容。
除非另有明确说明,文中涉及的第三方商标、专利附图、产品图片及其他第三方素材,均不在本 CC 协议授权范围内,相关权利归其各自权利人所有。
如有技术交流,欢迎联系:hi@ansv.net。
💬 探讨与反馈
123456@qq.com),无需登录即可秒显您的专属 QQ 头像。