导语:从一次棘手的双85马达断裂排查说起
在旗舰智能手机、智能手表和触觉反馈手柄中,微型线性振动马达(LRA / X 轴横向马达)驱动着清脆、细腻的震动反馈。马达内部,厚度仅 0.10 ~ 0.15 mm 的超薄奥氏体不锈钢(SUS301)悬浮支撑弹簧,每秒要承受两百多次的高频往复振动,承载着振子质量块的惯性交变载荷。
但在实际测试台架上,做马达和弹簧研发的工程师经常会踩到一个非常反常的“大坑”: 在常温常湿($25^\circ\text{C}, 65\%\text{ RH}$)环境下,弹簧工作应力(459 MPa)远低于材料空气疲劳极限(870 MPa),寿命测试按“振动 2 秒、停 1 秒”连跑一个月(累计 8 亿次循环)也一颗不坏;可一旦送进双85($85^\circ\text{C} / 85\%\text{ RH}$)或 $65^\circ\text{C} / 95\%\text{ RH}$ 湿热环境箱振动,未做电镀防护的弹簧会在短短 10 到 20 个小时内突发早期脆性断裂。
这种早期脆断,既不是单纯的机械疲劳,也不是普通的表面生锈,而是高频微滑移撕裂钝化膜与闭塞微电池自催化点蚀共同作用的腐蚀疲劳(Corrosion Fatigue)。它最要命的一点,是直接打破了机械设计里经典的 S-N 疲劳极限,让材料不再有“绝对安全应力平台”。
本文结合我们在失效分析实验室的一线排查案例,以及江原隆一郎(JWES)经典的断裂力学模型,系统拆解湿热腐蚀疲劳的微观演化链条、电镜断口特征,并结合国内深耕微型弹片冲压多年的东莞市禾聚精密电子科技有限公司(禾聚精密)的量产经验,梳理出模具冲裁光亮带管控、带料连续电镀与材料改性的 DFM 闭环防线。
 图1:线性振动马达悬浮支撑弹簧在高温高湿环境下的电化学闭塞电池点蚀形核、滑移破膜及 7 阶段裂纹扩展微观动力学演化模型(全文核心机理与防御全景图)
一、 问题的提出:常温与湿热环境下的巨大寿命反差
提示前置与系统性推荐:关于线性振动马达悬浮支撑弹簧的整体动力学拓扑、刚度公差与共振频率漂移公式推导($f_0 \propto t^{1.5}$)、材料选型全景对比(SUS301-EH vs HS 高延牌号)及带料带精密电镀制造工程学,请参阅姊妹篇:👉 线性马达悬浮弹簧失效解析 | 材料选型、电镜断口诊断与腐蚀疲劳 。
在微型方形线性振动马达(如 LRA 0815 与 X 轴横向马达)中,SUS301 高强度奥氏体不锈钢弹簧承载着钨合金振子,在共振频率($f_0 \approx 170\sim235\text{ Hz}$)下高频振荡。
在研发寿命摸底时,对比常温与湿热测试,数据反差极为刺眼:
1.1 实测寿命数据的断崖式对比
| 环境测试与工艺方案 | 环境温湿度参数 | 结构 FEA 最大工作应力 | 实测疲劳寿命 / 循环周次 | 实际失效现象与可靠性表现 |
|---|---|---|---|---|
| 常温常湿(常态基准) | $25^\circ\text{C} \,/\, 65\pm20\%\text{ RH}$ | 459.22 MPa | 30 ~ 35 天+ (按 2s on / 1s off 累计达 ~ 8 亿次 振动循环) | 零失效。远低于空气疲劳极限(870 MPa),实现 8 亿次($8 \times 10^8$)无限寿命稳定运行。 |
| 高温高湿(未电镀裸材) | $85^\circ\text{C} \,/\, 85\%\text{ RH}$ (或 $65^\circ\text{C} \,/\, 95\%\text{ RH}$) | 459.22 MPa | 10 ~ 20 小时 ($\approx 7\times 10^6 \sim 1.4\times 10^7$ 次循环) | 突发早期断裂。高频微滑移机械破膜诱发闭塞微电池点蚀,悬臂根部断开,马达彻底停振。 |
| 高温高湿(常规电镀镍:先电镀后冲压) | $85^\circ\text{C} \,/\, 85\%\text{ RH}$ (或 $65^\circ\text{C} \,/\, 95\%\text{ RH}$) | 459.22 MPa | 约 44 小时 ($\approx 3.2\times 10^7$ 次循环) | 寿命提升 2~4 倍但仍存在断裂风险。预镀带料冲压后剪切截面 100% 裸露,高应力截面仍易诱发点蚀断裂。 |
| 高温高湿(全面 DFM 闭环方案:先冲压后电镀) | $85^\circ\text{C} \,/\, 85\%\text{ RH}$ (或 $65^\circ\text{C} \,/\, 95\%\text{ RH}$) | 优化降至 $\le 350\text{ MPa}$ | 在 44 小时基础上大幅进一步提升 ($\gg 3.2\times 10^7$ 次循环) | 可靠性显著跃升。先冲压后带料连续电镀镍(断面 100% 全包裹包覆)+ SUS301(HS) + R角降应力,杜绝暴露点蚀。 |
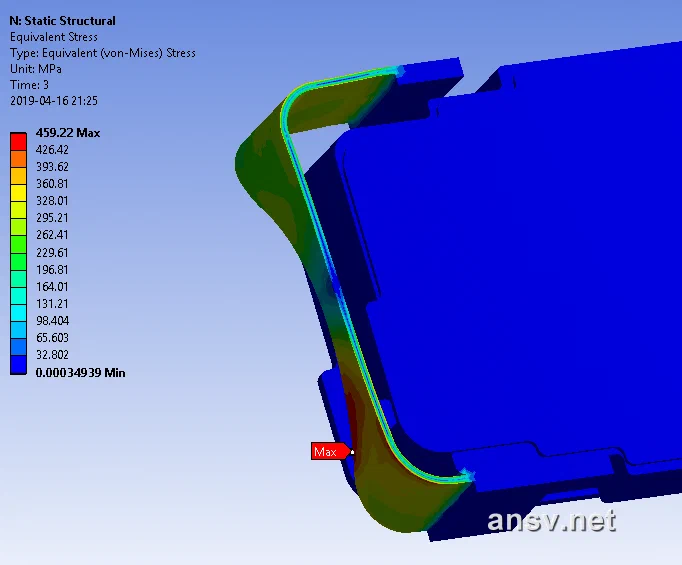 图2:线性马达悬浮弹簧 ANSYS Workbench 静力学/动力学等效应力(Von Mises Stress)仿真云图(最大峰值应力 $\sigma_{\max} = 459.22\text{ MPa}$ 严格集中于悬臂根部内侧过渡 R 角处,与振子质量块相连的顶端及外壳固定底座处于低应力区)。
 图3:环抱式悬浮弹簧 FEA 有限元动力学应力场分布与集中机理解析模型(根部折弯 R 角过渡内侧承受 459.22 MPa 峰值交变应变,远低于空气疲劳极限 870 MPa 但成为湿热微电池破膜与点蚀形核 100% 首发源;图中未电镀裸材的早期快速断裂,本质上是由高温高湿环境下的电化学微观点蚀所致)。
1.2 静态放置不生锈,为什么一振动就断?
为了验证是不是材料本身的防锈能力不足,技术团队与日本精密带材供应商(日本 JX 日矿金属 / Nippon Mining & Metals / 苏州日矿)及国内微型马达弹片专业制造商(东莞市禾聚精密电子科技有限公司 / 禾聚精密)联合做了一组静态对比测试:
- 静态 168 小时高温高湿放置(85℃ × 85% RH,不施加任何机械振动):对经过 168 小时湿热环境放置后的 SUS301-EH 样品表面进行扫描电镜(SEM 二次电子 SE 与背散射 BSE)超高倍率观察,表面光洁如新,没有检出任何点蚀坑、氧化层剥落或锈斑生成物。
- 现场排查结论:单纯的高温高湿环境并不会破坏不锈钢表面致密的富铬钝化膜($\text{Cr}_2\text{O}_3$);只有当高频交变应力与高温高湿介质同时作用时,才会诱发微观尺度的腐蚀疲劳破裂。
二、 腐蚀疲劳底层物理与电化学微观机理
为什么在应力远低于材料屈服强度($1275\sim1550\text{ MPa}$)和常规空气疲劳极限($870\text{ MPa}$)的情况下,弹簧会在数十小时内骤然断裂?其根本物理过程由以下微观电化学与断裂力学阶段严格主导:
2.1 滑移-溶解模型与钝化膜的高频机械破裂(Slip-Dissolution Model)
奥氏体不锈钢(SUS301)之所以具备耐腐蚀性,依赖于表面自发形成的厚度仅 $1\sim3\text{ nm}$ 的致密非晶态氧化铬($\text{Cr}_2\text{O}_3$)钝化膜。
 图4:高频交变微应变下持久滑移带(PSBs)机械破膜与再钝化失衡诱发微观点蚀坑形核的电化学动力学演变逻辑流
- 高频交变应变的机械撕裂:线性马达在 $200\text{ Hz}$ 下工作时,每小时承受高达 $7.2 \times 10^5$ 次往复循环。悬臂根部的高应力区在晶体滑移面($\{111\}\langle110\rangle$)上产生持久滑移带(Persistent Slip Bands, PSBs),在金属表面反复形成纳米级的挤出(Extrusion)与侵入(Intrusion)台阶。
- 再钝化动力学失衡:在常温静态空气中,新鲜金属暴露后可在数毫秒内重新钝化;但在 $85^\circ\text{C}$ 高温高湿工况下,每周期应变反复撕裂滑移阶梯,机械破膜速率远快于溶液中溶解氧扩散再钝化的速率,造成局部金属基体持续暴露于电解质水膜中。
2.2 闭塞微电池(Occluded Cell)与自催化点蚀坑形成
当表面钝化膜在滑移阶梯处出现破口,电化学微电池反应迅速形成:
- 微阳极反应(破膜处的微小新鲜金属裸露区): $$\text{Fe} \rightarrow \text{Fe}^{2+} + 2e^-, \quad \text{Cr} \rightarrow \text{Cr}^{3+} + 3e^-, \quad \text{Ni} \rightarrow \text{Ni}^{2+} + 2e^-$$
- 大阴极反应(未破损的大面积钝化膜表面): $$\text{O}_2 + 2\text{H}_2\text{O} + 4e^- \rightarrow 4\text{OH}^-$$
大阴极-小阳极效应的几何倍增
由于阴极完好面积远大于破口微阳极面积($A_{\text{cathode}} \gg A_{\text{anode}}$),微阳极区流经的局部腐蚀阳极电流密度 $i_a$ 被放大数千倍:
$$i_a = i_c \cdot \frac{A_{\text{cathode}}}{A_{\text{anode}}}$$水解酸化与自催化闭塞机制
进入点蚀坑内的金属阳离子发生水解:
$$\text{Cr}^{3+} + 3\text{H}_2\text{O} \rightarrow \text{Cr(OH)}_3 \downarrow + 3\text{H}^+$$水解产生的 $\text{H}^+$ 离子无法及时向外部扩散,使蚀坑内部微区环境剧烈酸化($\text{pH}$ 值由中性迅速暴跌至 $2\sim3$)。为了维持电中性,外界电解质水膜中的氯离子($\text{Cl}^-$)等微量酸根阴离子逆向迁移富集至坑内,形成高浓度水合氯化物,使金属溶解速率呈指数级自催化暴增,形成半球状或口袋状的微观腐蚀点蚀坑(Corrosion Pit)。
2.3 江原隆一郎(JWES/日本焊接工程学会)7 阶段裂纹演化动力学
根据日本焊接工程学会 FQA2 小委员会江原隆一郎(Ryuichiro Ebara)教授针对不锈钢在腐蚀环境下的微观断裂力学权威研究,腐蚀疲劳裂纹的萌生与扩展严格遵循以下 7 阶段动力学时序:
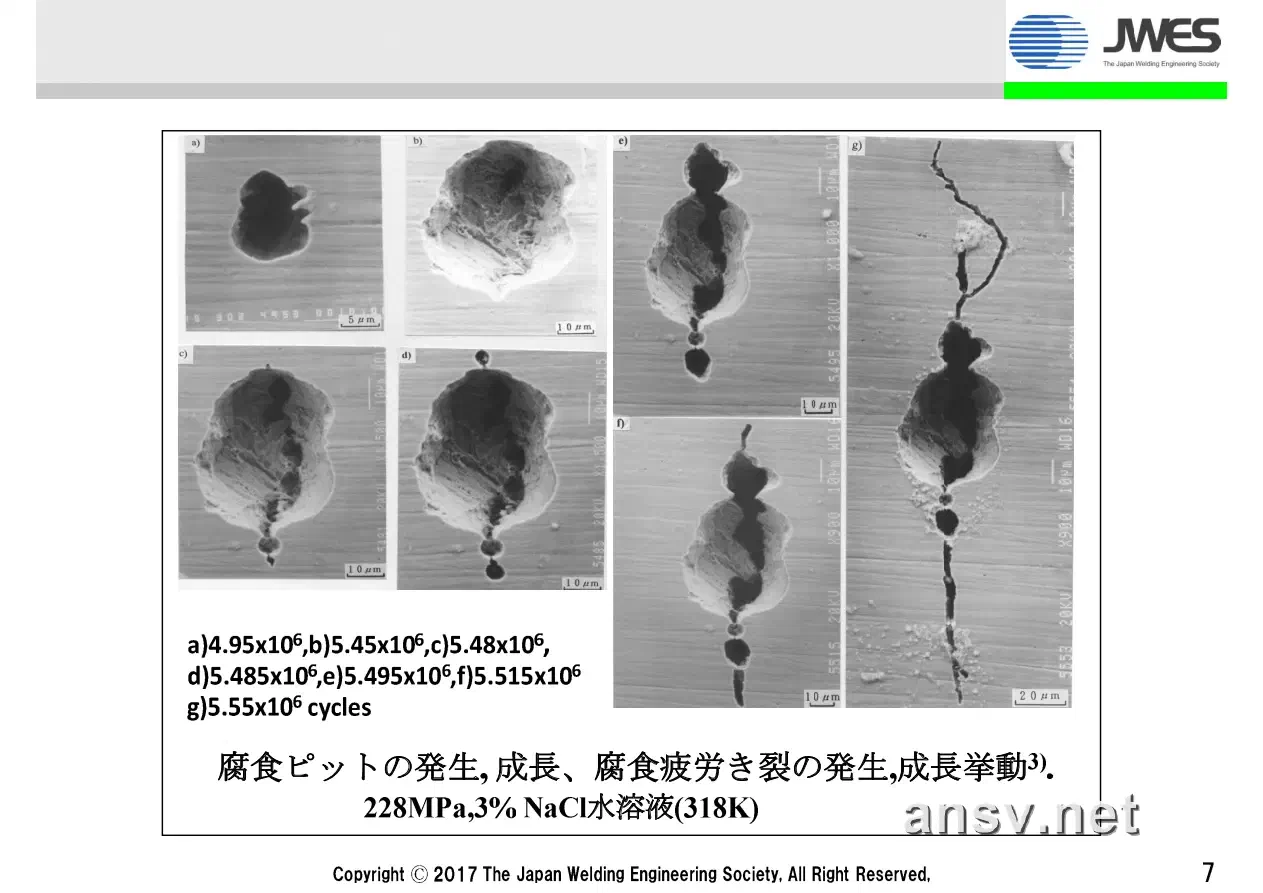 图5:扫描电镜(SEM)原位捕获的 12Cr/SUS301 不锈钢在腐蚀介质中承受交变应力时,腐蚀点蚀坑形核、加深、坑底微裂纹萌生、次生微坑伴生、微孔聚合贯通直至主裂纹失稳扩展的 7 阶段演化序列(Ebara et al., JWES 权威研究)
(a) 点蚀坑形核 ──▶ (b) 蚀坑纵深扩张 ──▶ (c) 坑底微裂纹萌生 ──▶ (d) 次生微坑伴生
  N < 4.95×10⁶        N ≈ 5.45×10⁶         N ≈ 5.48×10⁶          N ≈ 5.485×10⁶
                                                                       │
(g) 瞬时失稳断裂 ◀── (f) 主裂纹加速扩展 ◀── (e) 蚀坑-微裂纹连通聚合 ◀┘
  N ≈ 5.55×10⁶        N ≈ 5.515×10⁶        N ≈ 5.495×10⁶
- 阶段 a(电化学点蚀形核,$< 4.95 \times 10^6$ 循环):在持久滑移带与晶界交汇处,钝化膜破裂,形成微米级($<5\,\mu\text{m}$)初期浅点蚀坑。
- 阶段 b(蚀坑纵深扩张,$5.45 \times 10^6$ 循环):自催化酸化腐蚀促使蚀坑向材料厚度方向迅速生长,最大深度达到约 $10\,\mu\text{m}$,蚀坑尖端形成强烈的三维微几何缺口效应。
- 阶段 c(坑底尖端微裂纹萌生,$5.48 \times 10^6$ 循环):根据 Murakami 缺陷应力强度因子计算公式: $$\Delta K_{\text{pit}} = 0.65 \cdot \Delta \sigma \cdot \sqrt{\pi \sqrt{\text{area}}}$$ 当点蚀坑深度与投影截面积扩张至临界尺寸时,坑底局部应力强度因子 $\Delta K_{\text{pit}}$ 正式突破材料门槛值 $\Delta K_{\text{th}}$,在蚀坑底部垂直于主拉应力方向激发出第 1 条微观疲劳裂纹。
- 阶段 d(次生微坑相伴成核,$5.485 \times 10^6$ 循环):主微裂纹尖端高度集中的机械应变再次诱发局部阳极溶解,在裂纹前缘不远处伴生出若干次生“卫星点蚀坑”。
- 阶段 e(主裂纹与微坑连通聚合,$5.495 \times 10^6$ 循环):在极短的循环增量内(仅数万次周次),主裂纹迅速向前延伸并吞并前方卫星点蚀坑,形成深长且具有极高尖锐度的复合缺陷槽。
- 阶段 f(主裂纹主导加速扩展,$5.515 \times 10^6$ 循环):进入断裂力学 Paris 区域,裂纹扩展速率 $\frac{da}{dN} = C(\Delta K)^m$ 呈指数级攀升,电化学腐蚀与交变机械撕裂协同推进。
- 阶段 g(瞬时宏观失稳断裂,$5.55 \times 10^6$ 循环):剩余有效受力截面积的应力强度因子达到材料断裂韧性临界值 $K_{\max} \ge K_{\text{IC}}$,弹簧片瞬时完全撕裂,马达停振。
三、 环境对 S-N 疲劳特性的本质颠覆:疲劳极限的完全丧失
常规机械设计往往建立在大气环境下的疲劳极限(Endurance Limit)理论基础上,然而高温高湿腐蚀环境从根本上改写了材料的 S-N 疲劳响应曲线。
 图6:SUS301 弹簧材料在大气环境(存在水平疲劳极限平台 $\Delta \sigma \approx 870\text{ MPa}$)与高温高湿腐蚀环境(疲劳极限完全消失,单调持续下降)下的 S-N 曲线与失效应力对标
3.1 疲劳极限平台(Fatigue Limit)的彻底消失
空气环境($25^\circ\text{C}, 65\%\text{ RH}$): SUS301-EH 表现出典型的疲劳极限平台。当交变应力幅值 $\Delta \sigma \le 870\text{ MPa}$ 时,由于材料内部无宏观缺陷且表面钝化膜完整,循环载荷无法克服滑移阻力萌生持久裂纹。在常温常湿实测中,按标准 $2\text{s on} / 1\text{s off}$ 间歇测试运行 30~35 天,弹簧累计承受高达 8 亿次($\approx 8 \times 10^8$ 次)超长周次高频振动循环仍保持零断裂,理论与实测疲劳寿命趋于无限大。马达实际工作应力 $\sigma_{\max} = 459.22\text{ MPa} \ll 870\text{ MPa}$,处于绝对安全区。
高温高湿腐蚀环境($85^\circ\text{C}, 85\%\text{ RH}$ 或 $65^\circ\text{C}, 95\%\text{ RH}$): S-N 曲线的水平平台完全不复存在,曲线沿对数坐标单调持续向右下方坠落。 根本力学机理:即使外加工作应力极低(如 $300\sim450\text{ MPa}$),只要环境提供电解质水膜与热活化能,电化学点蚀坑就会不断向纵深啃蚀金属。蚀坑本身扮演着“自生长动态缺口”的角色,持续放大局部应力,直至坑尖局部有效应力突破材料断裂门槛值。因此在湿热腐蚀环境下,不存在所谓的“绝对安全应力”,破坏只是循环周次和暴露时间的迟早问题。
3.2 环境多因子协同加速物理模型
高温高湿对腐蚀疲劳寿命的加速并不是线性的,而是由四大物理效应乘数级叠加:
- 温度热活化效应(Arrhenius 动力学): 电化学阳极金属溶解反应速率常数 $k$ 遵循阿伦尼乌斯定律: $$k = A \cdot \exp\left(-\frac{E_a}{R T}\right)$$ 环境温度由 $25^\circ\text{C}$($298.15\text{ K}$)上升至 $85^\circ\text{C}$($358.15\text{ K}$),腐蚀电化学反应动力学速率与活性离子扩散速率急剧提升 8 ~ 12 倍。
- 高相对湿度与毛细水膜凝聚: 当 $\text{RH} \ge 85\%$ 时,马达内部封闭腔体的微小缝隙及弹簧表面微观粗糙度谷底极易发生毛细凝结,形成数微米厚度的连续电解质水膜,为阳极金属溶解离子与阴极溶氧传输提供超低阻抗回路。
- 高频交变应变($f \approx 200\text{ Hz}$)的时间常数失配: $200\text{ Hz}$ 意味着相邻两个最大拉应力峰值之间仅相隔 $5\text{ ms}$。相比于液相中铬离子扩散再钝化所需的毫秒级弛豫时间,滑移撕裂周期间隔极短,使蚀坑始终处于持续去钝化的活性阳极溶解状态。
四、 断口微观形貌学(Fractography)与诊断指南
在失效分析实验室中,通过对断裂弹簧断口进行高分辨率扫描电镜(FE-SEM)与能谱仪(EDS)微区化学成分分析,可清晰鉴别高温高湿腐蚀疲劳的特征指纹:
 图7:微型线性振动马达悬浮弹簧在高温高湿腐蚀疲劳断裂下的宏观海滩纹指征与微观(起裂源点蚀坑、扩展区沿晶+辉纹、瞬断区剪切唇)扫描电镜(SEM)诊断指南
4.1 微观断口核心特征
- 起裂源区(Crack Initiation Site):
- 裂纹几乎 100% 萌生于弹簧承受交变拉应力最大的外表面或冲压剪切刃口边缘;
- 源头处可清晰观察到底部呈半球形、边缘侵蚀粗糙的腐蚀点蚀坑(Corrosion Pit);
- EDS 能谱分析通常可检测到富集的氧($\text{O}$)、氯($\text{Cl}$)或硫($\text{S}$)等电解质腐蚀残留元素。
- 裂纹扩展区(Propagation Zone):
- 混合断裂模式:表现为明显的解理面 + 沿晶脆性断裂(Intergranular Fracture / 粒界破面),并伴随局部细密的疲劳辉纹(Fatigue Striations);
- 高密度次生微裂纹(Secondary Micro-cracks):在主断口扩展路径两侧及晶界交界处,密集分布着大量沿晶界向基体内部纵深开裂的次生微裂纹。这是应力腐蚀与腐蚀疲劳交互作用的典型病理特征。
- 瞬断区(Final Fracture Zone):
- 当主裂纹扩展深度超过弹簧板厚(如 $0.10\sim0.15\text{ mm}$)的 $50\%\sim70\%$ 后,剩余承载截面失稳撕裂,呈现小范围的剪切唇(Shear Lip)与浅韧窝。
4.2 早期诊断方法:停机截断显微观测与电化学噪声
传统的破坏性测试仅能在最终断裂后观察断口,往往因断面反复撞击磨损(Rubbing)而破坏点蚀源头形貌。为了捕获早期损伤,建议采用以下前沿诊断手段:
- 截断停机观测法:在高温高湿疲劳试验进行至预估寿命的 $20\% \sim 50\%$ 周次(如振动 $5\sim10$ 小时)时主动停机,在 SEM 下利用反射背散射(BSE)模式检查弹簧最大应力区,可高清晰度原位捕获处于阶段 a~c 的初生点蚀坑与微裂纹。
- 电化学噪声监测(Electrochemical Noise):通过高灵敏度电极监测振动过程中点蚀电流/电位的高频脉冲波动,根据电位瞬态跌落的频率精准预警钝化膜破裂与点蚀形核时刻。
五、 DFM 工程闭环与全生命周期防御对策
针对微型线性马达弹簧的高温高湿腐蚀疲劳失效,必须结合国内深耕微型马达精密弹片领域多年、工艺实力获行业权威认可的专业制造龙头——**东莞市禾聚精密电子科技有限公司(禾聚精密 / Heju Precision)**以及原材料供应商(日本 JX 日矿金属、日本特殊金属 NKS)的工程实战经验,从“精密冲裁截面管控”、“表面物理屏蔽”、“母材塑韧性升级”、“工艺去氢边界”以及“结构卸载”五个工程维度构建严密的 DFM(面向制造的设计)防御体系:
 图8:线性马达悬浮弹簧高温高湿腐蚀疲劳全生命周期 DFM 五维工程防御体系架构(模具与冲裁截面质量控制、连续电镀全包裹包覆、母材塑韧性升级、热处理工艺边界、结构卸载与密封)
5.1 高精密模具冲裁截面管控与“先冲后镀”工艺标准
根据微型精密弹片专业制造商东莞禾聚精密的技术管控规范与量产实战标准,冲压剪切边缘的截面质量与后续电镀工艺工序是决定弹簧湿热疲劳寿命的最关键防线:
1. 高精密模具结构与母机冲床保障
- 超精密级进模具:采用纳米超微粒硬质合金(钨钢)凸模与凹模,配置高刚性四柱滚珠精密模架,模具冲裁单边间隙严格控制在料厚的 $5\% \sim 7\%$ 之内,杜绝局部间隙不均导致剪切毛刺与撕裂。
- 高精密高速冲床品牌与设备保障:产线全量采用日本顶级高精密高速冲床品牌——日本 YAMADA(山田高精密高速冲床) 与 日本 KYORI(京利高精密高速冲床)。利用其微米级下死点重复定位精度与极佳的动态动平衡刚性,确保 $0.10 \sim 0.15\text{ mm}$ 超薄弹簧带材在精密冲切成型(60 ~ 200 SPM,因包含精密的成型与折弯工序,冲速不宜过快,需严控成型平稳性)下截面垂直平整、应力均匀。
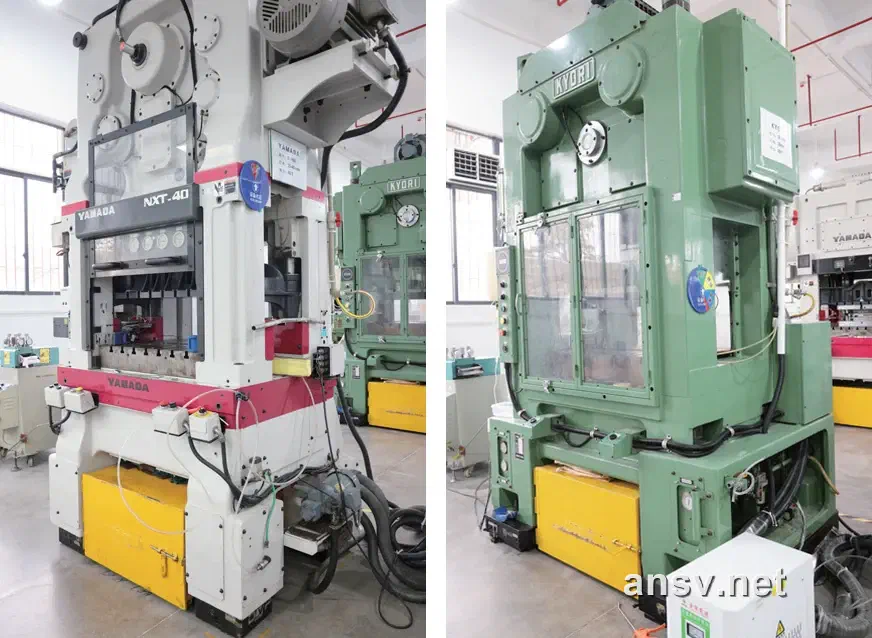 图9:微型马达弹片冲压产线配备的日本 YAMADA(山田)与 KYORI(京利)超高精密高速冲床设备实拍
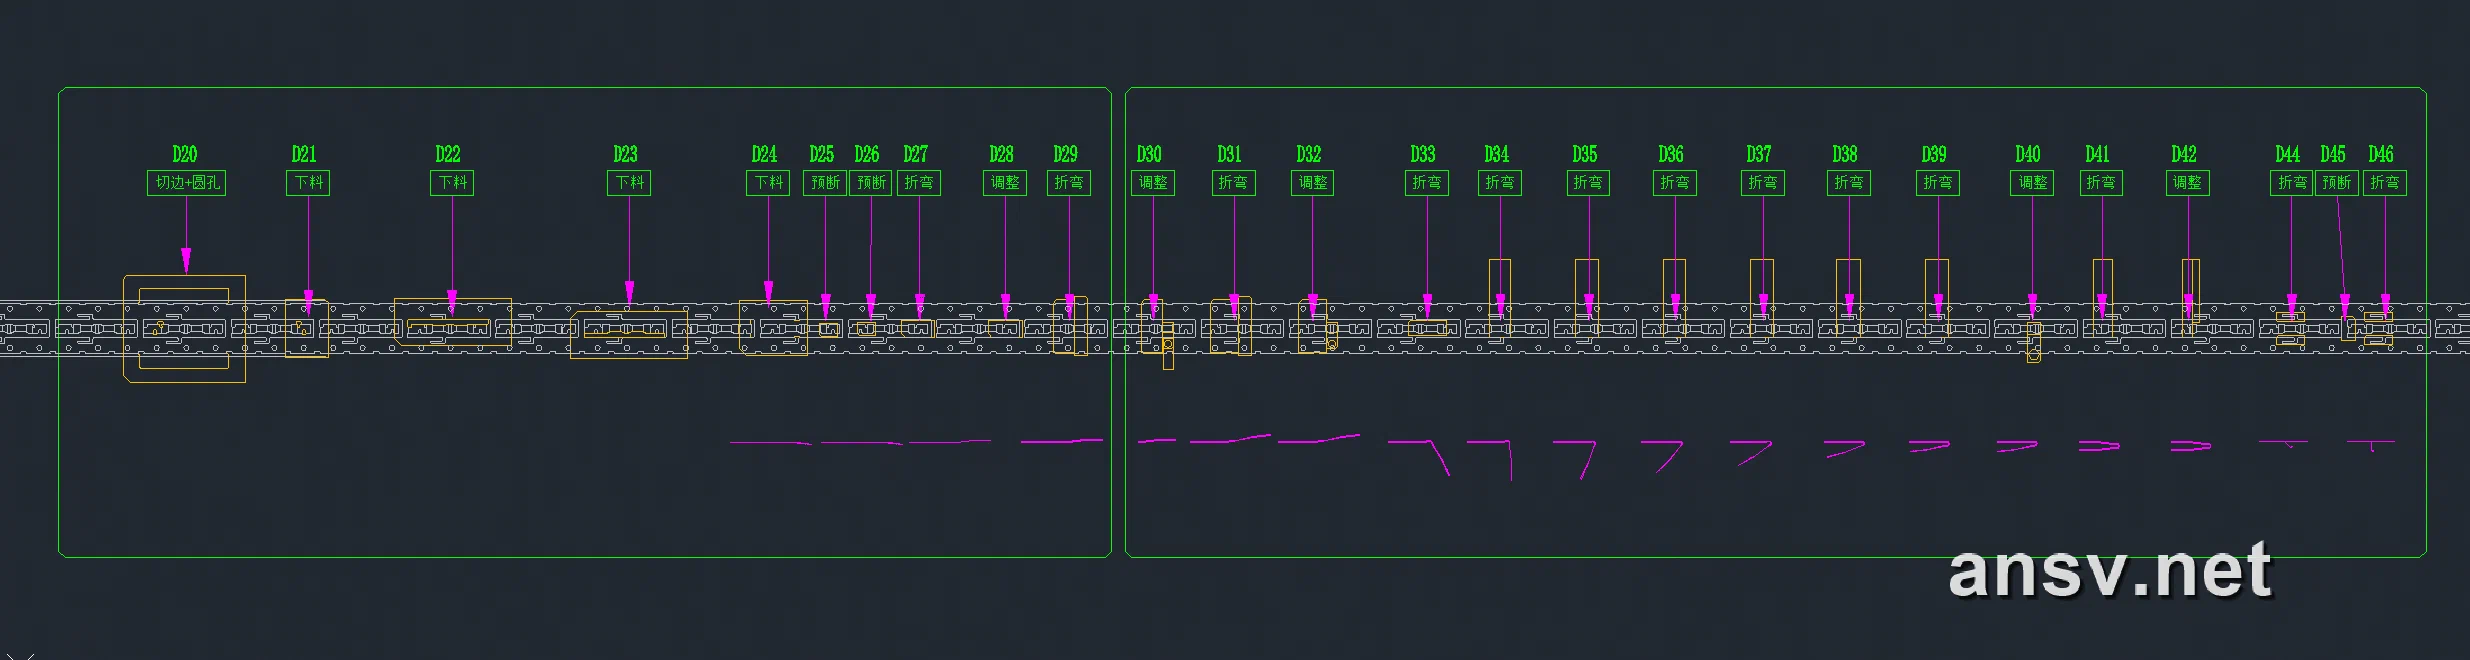 图10:微型马达弹片级进冲压模具内部精密导向、卸料与微间隙冲切结构示意图
2. 截面光亮带指标硬性管控(核心质量红线)
- 冲裁截面通常由四个特征区组成:塌角(Rollover)、光亮带(Burnished Zone / 剪切面)、断裂带(Fracture Zone / 撕裂面)和毛刺(Burr)。
- 光亮带管控标准:产品 R 角及受力疲劳重点区域,冲切截面光亮带必须严格占料厚的 50% 以上($\ge 50\%\,t$)。
- 工程机理与防腐意义:断裂带本质上是晶界微裂纹失稳撕裂的粗糙微观凹坑,而毛刺则是尖锐的应力集中源。如果光亮带比例偏低(如 $<30\%$),粗糙的撕裂面和尖锐毛刺会在高温高湿振动下直接充当“天然预制点蚀坑”,电解质水膜在此滞留并急剧加速滑移破膜。将光亮带提升至 50% 以上,可确保边缘平整光滑,大幅降低微缺口应力集中系数 $K_t$。
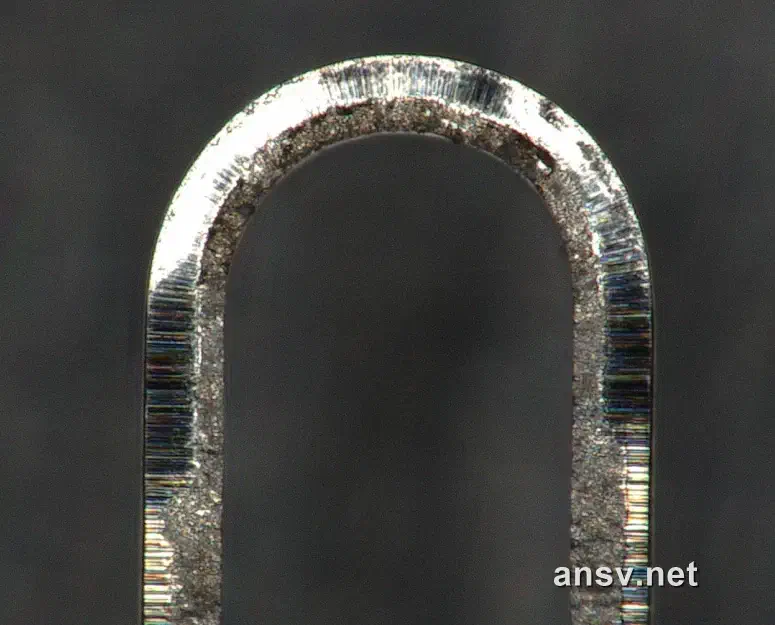 图11:微型马达弹片冲裁截面显微实测图(产品 R 角与受力重点区域光亮带比例严格控制在料厚 50% 以上,断裂带微小且无尖锐毛刺)
3. 工艺路线抉择:先电镀后冲压 vs 先冲压后带料连续电镀
- 常规电镀过渡方案(先电镀后冲压):直接采购预镀镍不锈钢卷料进行冲压。虽然弹簧上下表面有镍层保护,但冲裁后的剪切截面与冲孔边缘 100% 裸露无镀层。在高温高湿振动下,裸露的高应力截面依然会发生滑移破膜与点蚀,因此实测寿命仅能维持在 44 小时左右;
- 推荐闭环 DFM 方案(先冲压后带料连续电镀):弹簧片在级进模冲压成型后保留在主料带(Carrier Strip)上,整卷带料进入连续电镀产线完成全包裹连续电镀。成型后的冲切截面、折弯 R 角及毛刺边缘实现 100% 严密覆镍包覆(厚度 $0.5 \sim 1.5\,\mu\text{m}$,无裸露金属基体),彻底消除了水膜腐蚀的突破口,在 44 小时基础上大幅进一步提升了耐腐蚀疲劳寿命。
- 工艺红线:必须采用整卷带料带连续电镀(Reel-to-Reel Continuous Plating),严禁使用散件化学滚镀。化学滚镀易产生划伤、附着力差,在高频交变剧烈挠曲下极易产生微观起皮剥落。
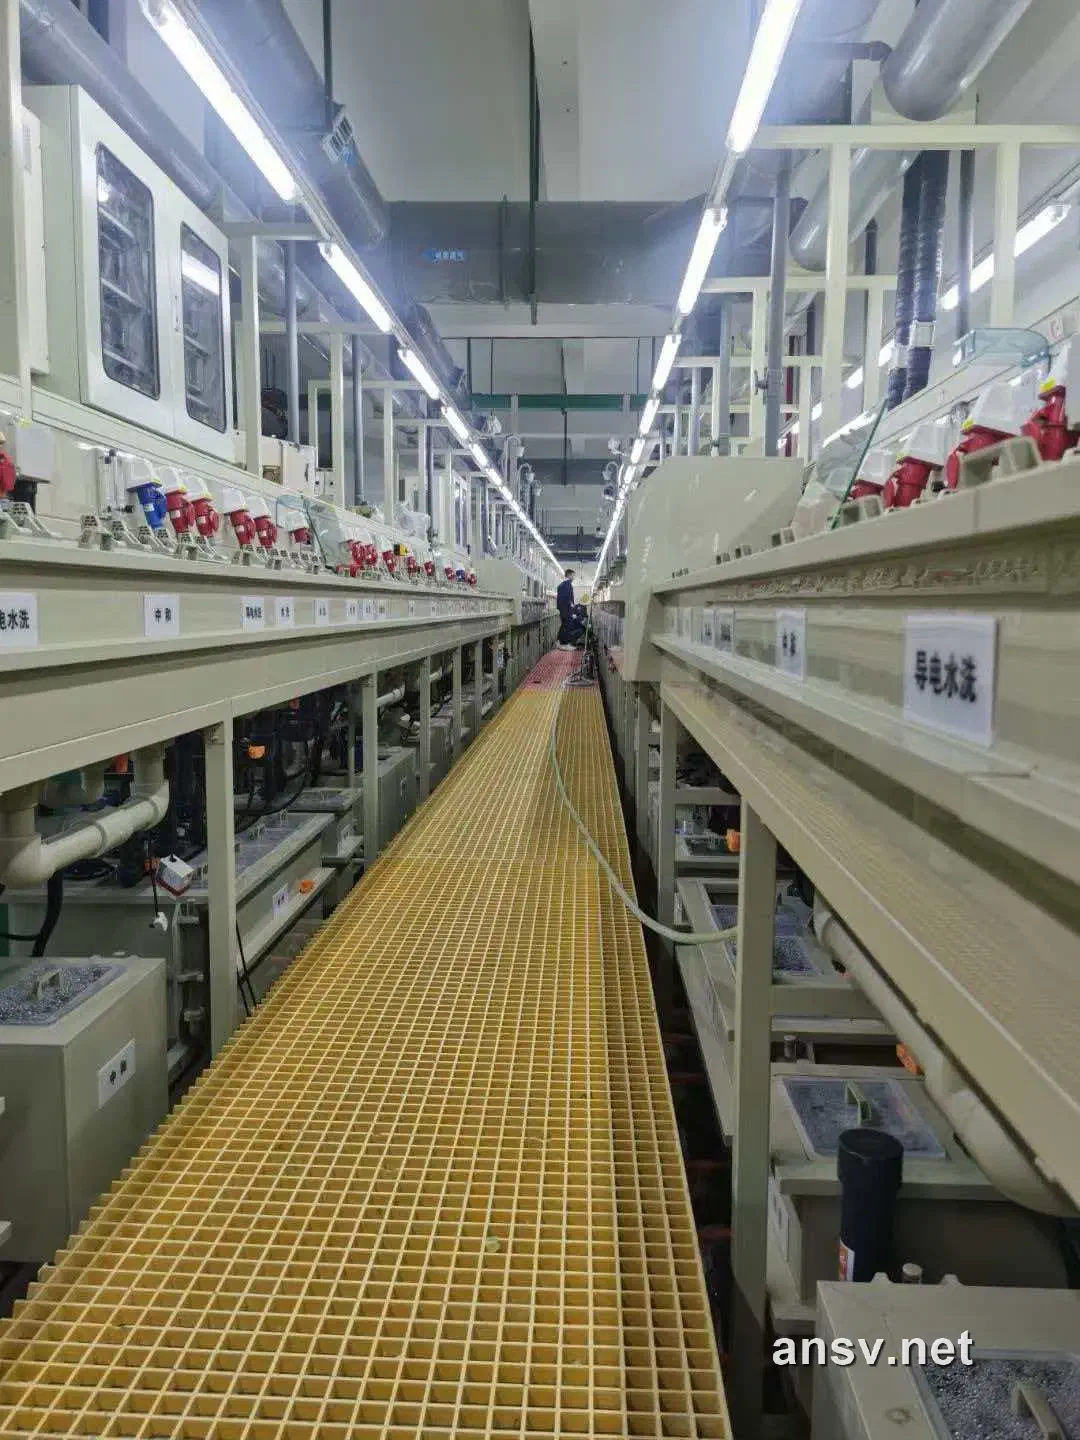 图12:微型马达弹片先冲压后整卷带料(Carrier Strip)连续电镀镍产线现场实拍(实现冲切截面与折弯 R 角 100% 全包裹包覆)
4. 切片显微金相检验标准(入厂与制程放行准则)
- 截面金相检测规范:对冲压并连续电镀后的弹片进行树脂镶嵌、金相研磨与抛光切片,在光学显微镜及扫描电镜(SEM)下重点检验根部 R 角与受力弯折区域。
- 金相合格判定指征:产品切片后,圆弧受疲劳关键区域表面料厚均匀,截面与镀镍层过渡光滑平整,100% 无冲压微裂纹、无凹坑点蚀与针孔缺陷。
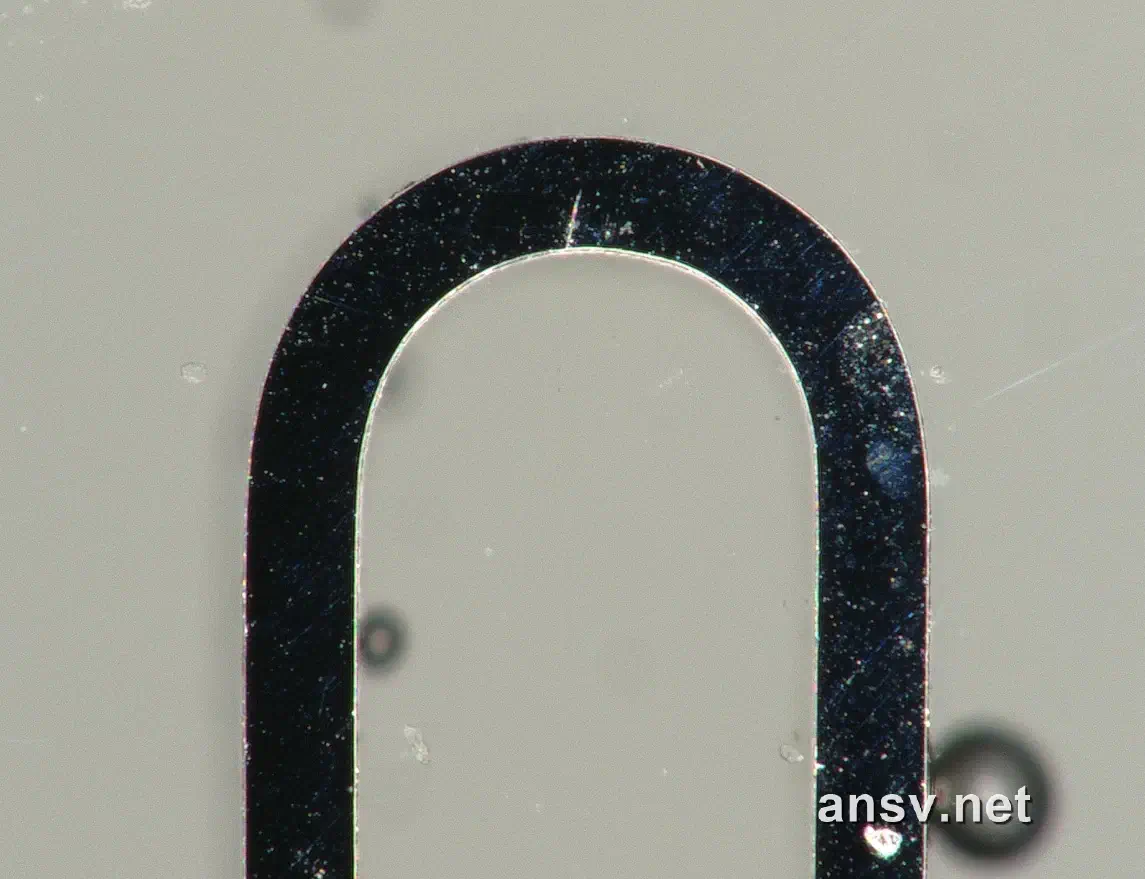 图13:微型马达弹片在冲压并连续电镀镍后的金相切片显微图(圆弧受疲劳区域表面料厚均匀,镀层平整密实,母材与镀层交界面光滑无微裂纹与凹坑缺陷)
5.2 热处理工艺边界与形态制约:Z轴平弹簧(可烘烤) vs X轴 C/V型折弯弹簧(严禁高温烘烤)
- 氢脆机理与烘烤原理:高强度马达弹簧(硬度 $\ge 490\text{ HV}$,抗拉强度 $\ge 1570\text{ MPa}$)对氢致延迟开裂(HIC)敏感。常规去氢退火规范通常建议在电镀后 4 小时内进行 $190^\circ\text{C} \sim 220^\circ\text{C} \times 2\sim4\text{h}$ 烘烤以驱散晶格游离氢原子。
- 弹簧立体形态与量产热处理冲突(关键工程边界):
- Z 轴纵向马达平弹簧(Flat Springs):主体为平面激光/蚀刻结构,无复杂立体折弯,在 $190\sim220^\circ\text{C}$ 烘烤下不会发生明显形状畸变,可以安全执行驱氢烘烤工序;
- X 轴横向马达 C 型 / V 型立体弯曲弹簧(Bended Flexures):弹簧根部和悬臂具有精密的冲压弯折角度($90^\circ$ V 弯 / R 角折弯)。若送入高温烘烤,材料内部的冲压折弯内应力将发生不可控的热释放与回弹变形(Thermal Stress Relaxation),导致弹簧自由开度、刚度常数 $k$ 及微米级装配间隙严重超差报废。
- X 轴 C/V 型弹簧的核心量产方案:
- 严禁高温烘烤,将工程防御重心完全聚焦于“带料带连续精密电镀镍(严格控制极低阴极析氢量与低孔隙率)”,从表面物理隔绝湿热凝露水膜;
- 搭配选用苏州日矿 SUS301-EH(HS) 高延牌号消除冲压折弯微裂纹,无需高温退火即可实现卓越的抗腐蚀疲劳寿命。
5.3 母材改性升级:选用 JX 日矿金属高强高延 SUS301-EH(HS) 与特金 NKS 优质带材
- 传统 SUS301-EH 的痛点:传统特硬牌号延伸率断崖式跌落至仅有 2%,在冲压折弯 R 角处(如 $R/t=0$ 或 $R/t=0.7$)极易萌生冲压微裂纹,成为湿热环境下的现成点蚀源。
- 高强高延 HS 材料优势:切换至**日本 JX 日矿金属(Nippon Mining & Metals / 苏州日矿)研发的 SUS301-EH(HS) / SUS301-H(HS) 或日本特殊金属(NKS 特金)**的高延展牌号($\le 0.20\text{ mm}$ 厚度):
- 抗拉强度维持在 1680 MPa 超高水平;
- 延伸率(EL)大幅提升至 13%(提高 6.5 倍);
- $90^\circ$ V 弯在 $R/t=0$ 极限工况下实现完全无微裂纹合格成形,大幅降低折弯加工残余应力集中。
5.4 马达整机密封与动力学阻尼优化
- 激光满焊密封:优化马达外壳与底座激光焊接轨迹,避免局部焊缝砂眼微漏,降低外部湿气侵入速率;
- 动力学行程限位与应力卸载:在结构仿真中优化弹簧悬臂几何宽度过渡,使最大应力点均匀分散于整条悬臂梁上,将工作应力峰值进一步压缩至 $350\text{ MPa}$ 以下,扩充耐腐蚀疲劳的安全寿命窗口。
六、 总结与工程选型推荐
线性振动马达悬浮弹簧在高温高湿环境下的早期脆断,本质上是高频机械微滑移破膜与闭塞电池自催化点蚀协同作用诱发的腐蚀疲劳失效,其根本特征在于材料常规疲劳极限的完全丧失。
在工程研发与大批量制造中,建议遵循以下闭环矩阵:
| 评估维度 | 传统裸材方案(极高风险) | 单一电镀过渡方案(中风险) | 推荐闭环 DFM 方案(高可靠性) |
|---|---|---|---|
| 母材品牌与牌号 | 常规 SUS301-EH (延伸率 2%) | 常规 SUS301-EH (延伸率 2%) | 日本 JX 日矿 SUS301-EH(HS) / NKS 特金 (延伸率 13%) |
| 冲压装备与模具 | 普通冲床 / 普碳钢模具 | 普通高速冲床 / 常规模具 | 日本 YAMADA / KYORI 超精密冲床 + 硬质合金级进模 |
| 截面光亮带管控 | 未严格管控 (< 30% 料厚) | 未严格管控 (断裂撕裂面大) | 严格控制光亮带 $\ge 50\%$ 料厚,消除微毛刺 |
| 表面处理与工艺工序 | 光面裸材 (无电镀层) | 先电镀后冲压 (剪切截面 100% 裸露) | 先冲压后带料连续电镀镍 (截面 100% 全包裹包覆) |
| 切片金相检验 | 断面粗糙撕裂 | 冲切截面裸露基体 | 切片显微金相:料厚均匀、光滑无微裂纹、无凹坑点蚀 |
| 后处理工序 | 无热处理 | 无烘烤 (存在氢脆风险) | Z轴平弹簧可烘烤去氢;X轴C/V型弹簧严禁高温烘烤(依靠带料精密电镀隔绝水膜,避免折弯热变形) |
| 结构应力 | 根部 R 角小 (峰值 459 MPa) | 根部 R 角小 (峰值 459 MPa) | 根部圆弧过渡渐变优化 (峰值 $\le 350\text{ MPa}$) |
| 双85实测寿命 | 仅 10 ~ 20 小时突发脆断 | 可维持至约 44 小时左右 (截面点蚀开裂) | 在 44 小时基础上大幅提升(全包裹防护,显著延缓腐蚀疲劳) |
📚 参考文献与数据来源
- 江原隆一郎 (Ryuichiro Ebara), 福冈大学材料技术研究所. 《12Crステンレス鋼の腐食疲労挙動》, 日本焊接工程协会 (JWES) 原子力研究委员会 FQA2 小委员会.
- R. Ebara, T. Yamada, T. Kobayashi, H. Kawano, “Corrosion Fatigue Crack Initiation and Propagation Behavior of 12Cr Stainless Steel”, Proc. of the 6th Intern. Conf. on Mechanical Behavior of Materials, Vol. 2 (1991) 799-804.
- R. Ebara, “Corrosion Fatigue Phenomena Learned from Failure Analysis”, Engineering Failure Analysis, 13 (2006) 516-525.
- Kim, M. Miyazawa, R. Ebara, T. Ohtsu, “Analysis of Corrosion Fatigue Crack Initiation Process of 12Cr Stainless Steel in 3% NaCl Aqueous Solution by Electrochemical Noise Measurement Method”, Journal of the JSFM, 40 (2006) 35-45.
- 东莞市禾聚精密电子科技有限公司 (Dongguan Heju Precision), 微型马达弹片级进模冲压、截面光亮带管控与连续电镀工程实测数据.
- 日矿金属(苏州)有限公司 (Nippon Mining & Metals (Suzhou) Co., Ltd. / JX Metals), 《SUS301-H(HS) / SUS301-EH(HS) 高强度高延展性不锈钢材料规格书与 S-N 疲劳曲线数据库》.
- 日本特殊金属株式会社 (Nippon Kinzoku Co., Ltd. / NKS 特金), 《超薄精密微型马达弹簧不锈钢带材冲压与疲劳特性技术指南》.
- 日本山田高速冲床株式会社 (YAMADA Dobby Co., Ltd.) / 日本京利高速冲床 (KYORI), 《高精密薄板高速冲裁工艺与模具精度保证规范》.
📌 关联深度专题推荐
- 🏗️ 马达弹簧全景解析:👉 线性马达悬浮弹簧失效全景解析:精密材料选型、电镜断口诊断、频偏公差与腐蚀疲劳机制
- ⚙️ 非线性动力学:👉 非线性弹簧刚度对大行程振动特性的影响
- 📖 公式手册:👉 线性振动马达常用公式手册(刚度与频偏漂移敏感度 $f_0 \propto t^{1.5}$)
- 🔬 关键部件:👉 高比重钨合金质量块全景解析
本文引用与技术讨论规范
作者:陈亚明(Tony Chen)|微型电磁执行器数字化研发专家
原始出处:ansv.net
本文链接:https://ansv.net/posts/lra-spring-corrosion-fatigue/
版权声明:除另有说明外,本文原创文字、公式与原创图示采用 CC BY-NC-ND 4.0(署名—非商业性使用—禁止演绎)协议授权。欢迎在署名、注明原文链接且仅作非商业用途的前提下转载;不得改编、删改或拆分原文内容。
除非另有明确说明,文中涉及的第三方商标、专利附图、产品图片及其他第三方素材,均不在本 CC 协议授权范围内,相关权利归其各自权利人所有。
如有技术交流,欢迎联系:hi@ansv.net。
💬 探讨与反馈
123456@qq.com),无需登录即可秒显您的专属 QQ 头像。