在齿轮箱试制台架调试或产线终端质检时,经验丰富的老师傅和 NVH 诊断工程师往往只要戴上听音耳机,把拾音杆贴在箱体轴承座上,就能在几秒钟内辨别出声音的“质地”与病因:
- 有的声音像电吹风高速运转时的尖锐吹哨声:声音又细又尖、音调单调而稳定,直刺人的耳膜,让人太阳穴发胀;
- 有的声音像在塑料盒里剧烈摇晃小石子,或者断断续续的微小“嗒嗒”声:散乱、破碎、充满清脆的机械撞击感。
在机械振动与声学工程中,这两种截然不同的听觉感受,精确对应着机械传动系统中两大最核心、最经典也是最顽固的机械异音分支:齿轮啸叫(Gear Whine) 与 齿轮敲击(Gear Rattle / Knock)。
在许多研发项目中,工程师一旦发现产品有怪声,往往病急乱投医:要么盲目要求模具厂“把齿面抛光”,要么花几十万重新开模修改齿轮参数,结果新样机装出来声音不但没消,反而更刺耳。降噪的前提是识病,识病的核心是看透力学激励机理。
本章我们将彻底拆开齿轮箱壳体,从齿面微观接触力学、时变啮合刚度、动态传递误差以及幅值调制等底层物理学规律出发,深度剖析齿轮啸叫与敲击的产生真相,并给出工业现场实战解耦与治理指南。
一、 齿轮接触的微观力学真相:为什么看似平稳的齿轮会“无休止地振动”?
在机械原理教科书的理想假设中,标准渐开线齿轮传动具有“定传动比”的优美几何特性——只要主动轮以恒定角速度旋转,由公法线通过固定节点的啮合几何定律决定,从动轮也必然严格保持恒定角速度运转,整个系统仿佛是一台毫无波动的钟表。
然而在现实工程物理世界中,没有任何一对齿轮能够做到绝对平稳。齿轮副在受载旋转时,本质上是一台向系统源源不断注入动能量的“高频变刚度激振器”!
图 3-1:渐开线齿面接触力学与时变啮合刚度(TVMS)动力学机理 —— 左图展示了沿理论啮合线的赫兹接触应力分布与法向接触力;右图揭示了单双齿啮合区交替突变导致的综合刚度阶跃断崖(跌幅达 40%~50%),这是齿轮传动内部自发激振力的物理根源
1. 时变啮合刚度(Time-Varying Mesh Stiffness, TVMS)
直齿圆柱齿轮在旋转过程中,参与受载承载的轮齿齿对数是在周期性发生跳变的:
- 双齿对啮合区(Double-Tooth Contact Zone):在轮齿刚刚进入啮合与即将退出啮合的区间,两对齿同时接触分担载荷。此时齿轮副相当于两组弹簧并联,综合抗弯刚度极高(通常在 $14 \sim 20\,\text{N}/(\mu\text{m}\cdot\text{mm})$);
- 单齿对啮合区(Single-Tooth Contact Zone):当上一对齿退出啮合后,整对齿轮副的全部扭矩瞬间全部转由中间唯一一对轮齿单独承受。综合刚度瞬间断崖式下跌近 $40\% \sim 50\%$!
这种伴随啮合线滚动的刚度阶跃断崖(如图 3-1 右图所示),会在轮齿受载时引发剧烈的周期性弹性变形波动。即使电机的输入扭矩绝对恒定,轮齿在微观上也是在不断经历“刚度骤降 $\rightarrow$ 弹性变形加大 $\rightarrow$ 刚度骤升 $\rightarrow$ 弹性变形减小”的剧烈动态颠簸。
2. 静态与动态传递误差(STE / DTE)
齿轮传动平稳性最核心的物理量化指标是传递误差(Transmission Error, TE)。在理想刚体状态下,主动轮转过 $\theta_1$ 角度,从动轮理论上应转过 $\theta_2 = \theta_1 \cdot (z_1 / z_2)$。但在实际受载运动中,两者基圆切线位移永远存在微米级的微观偏差:
$$\text{TE}(t) = r_{b2}\theta_2(t) - r_{b1}\theta_1(t) \quad (\mu\text{m})$$其中 $r_{b1}, r_{b2}$ 分别为主、从动轮的基圆半径,$z_1, z_2$ 为齿数。
传递误差在工程上由两大部分耦合而成:
- 几何制造误差(Manufacturing Errors):齿形加工误差(Profile Error $f_{f\alpha}$)、基节偏差(Pitch Error $f_{pb}$)、齿向偏载(Lead Error $f_{H\beta}$)以及齿距累积误差;
- 受载弹性变形(Elastic Deformations):轮齿受弯形变、齿面赫兹接触微观压陷、轴系受载弯曲挠度以及轴承支承刚度变形。
💡 核心物理直觉:
静态传递误差(STE) 是低速轻载下的几何位移偏差;当齿轮加速旋转进入动态工况,系统质量惯性与阻尼介入,就演变为了动态传递误差(DTE)。
哪怕电机输出转速极其平稳,从动齿轮在微秒级时间尺度上,也在以微米级的振幅**“一会儿超前、一会儿滞后”地急剧振颤**!这种微观角加速度脉动,就是通过轴系和轴承轰击齿轮箱壳体、向空气辐射噪音的源泉。
二、 异音对决之一:齿轮啸叫(Gear Whine)—— 尖锐刺耳的“高频纯音口哨”
在所有传动系统噪音中,被投诉率最高、客户主观体验最恶劣的,非**齿轮啸叫(Gear Whine)**莫属。
图 3-2:齿轮箱两大经典异音对决全景图 —— 左侧为齿轮啸叫(Whine):稳态正弦波、离散高频啮合尖峰(高纯音比 PR)、低峭度;右侧为齿轮敲击(Rattle):散乱瞬态冲击波、宽带底噪抬升伴随丰富转频谐波列与边频带、高峭度
1. 物理机理与频谱标志
如图 3-2 左侧所示,齿轮啸叫在振动动力学上属于典型的连续稳态受迫响应(Steady-State Forced Vibration)。
当齿轮高速连续咬合时,由时变刚度与传递误差引发的交变载荷,其激振频率严格锁定在齿轮啮合基频(Gear Mesh Frequency, $f_m$)及其高阶整数倍谐波上:
$$f_m = z \cdot f_r = z \cdot \frac{n}{60} \quad (\text{Hz})$$其中 $z$ 为该对啮合齿轮的齿数,$n$ 为齿轮轴转速($\text{RPM}$),$f_r$ 为轴的几何旋转频率(转频)。
在 FFT 频谱仪上,齿轮啸叫呈现出令人不寒而栗的**“针状离散谱线”**:
- 频谱背景噪声底非常平缓干净,但在 $f_m$、二次谐波 $2f_m$、三次谐波 $3f_m$ 处,高高矗立着几根像缝衣针一样极其尖锐的孤立谱线;
- 高纯音比(Prominence Ratio, $\text{PR} > 9\,\text{dB}$):根据第 2 章介绍的心理声学纯音显著度法则,当单一离散谱线高出周围临界频带掩蔽门限 $9\,\text{dB}$ 以上时,人脑中枢会将其识别为刺耳的“纯音哨叫”;
- 时域平稳对称(Kurtosis 峭度 $\approx 3.0$):时域波形呈现密密麻麻、幅度均一的高度正弦波形,几乎没有随机瞬态毛刺。
2. 为什么汽车电驱与微型执行器最怕啸叫?
对于微型执行器、智能家居驱动器以及新能源纯电动汽车(EV)电驱减速箱而言,输入级小齿轮的齿数通常在 $12 \sim 35$ 齿之间,工作转速常在 $3000 \sim 16000\,\text{RPM}$:
- 运算示例:若电机转速 $n = 6000\,\text{RPM}$,小齿轮齿数 $z = 24$,其啮合基频为: $$f_m = 24 \times \frac{6000}{60} = 2400\,\text{Hz}$$
- 致命的人耳陷阱:回顾第 2 章的 ISO 226 等响曲线与外耳道共振,人类外耳道的四分之一波长管天然共振增益区正正好好落在 $2000\,\text{Hz} \sim 4000\,\text{Hz}$!
- 双重叠加放大:齿轮的啮合啸叫基频不仅恰好撞上了人耳听觉灵敏度的最敏感波谷,还常常撞上小型齿轮箱薄壁塑料/铝压铸壳体的局部结构固有模态(Structural Resonance)。哪怕齿面加工只有 $2 \sim 3\,\mu\text{m}$ 的传递误差,经由外耳道 $+15\,\text{dB}$ 的天然放大,乘客就会感到刺耳难耐。
3. 啸叫的四大工程制造与装配诱因
诱因 ①:齿侧间隙(Backlash)挤死或中心距严重偏小
当箱体孔距加工出现负公差、或者齿轮公法线长度(W)切削过大时,装配后两齿之间的齿侧间隙接近于 0。
齿轮在通过节点线时,工作齿面与反向非工作面被同时强行咬死挤压(Double-Flank Binding),齿面润滑油膜被瞬间挤破产生干摩擦,径向弹性变形剧增,啮合基频幅值通常会因此暴涨 $15 \sim 25\,\text{dB}$!
诱因 ②:入啮刮齿(Tip Scrubbing)与齿顶未做微观修形
由于载荷作用下主动轮齿弯曲弹性变形下垂,从动轮齿顶在切入理论啮合线的瞬间,其实际几何位置会超前,导致从动轮齿顶像一把刨刀一样硬生生撞击刮削主动轮齿根!这种在入啮点的几何刚性干涉碰撞被称为“入啮冲击”。
对策:必须在齿形加工中引入齿顶修缘(Tip Relief),在齿顶微米尺度上切除 $5 \sim 15\,\mu\text{m}$ 的薄层材料,将刚度断崖改造成平滑的正弦渐入过渡。
诱因 ③:齿向偏载(Lead Misalignment)与轴系倾斜
在实际受载工况下,由于壳体轴承座加工不同心、箱体在受力下弹性变形膨胀,或者输入轴在悬臂弯矩下发生倾斜挠曲,两个齿轮在轴向并不平行:
图 3-3:齿轮啮合接触斑点(Tragbild / Contact Pattern)4 大典型工程状态对比与 NVH 诊断(含车间红丹测试物理判读法则)
很多工程师在车间排查齿轮异音时,常面对试装齿面上的“红丹印痕”感到困惑。首先必须厘清车间红丹粉(或普鲁士蓝印油 Prussian Blue)合齿测试的物理判读法则:
- 齿面在装配前预涂微米级极薄着色层;
- 齿轮咬合旋转受载时,真正受力挤压滚动的接触面会将红丹薄膜剧烈压薄并推挤至边缘,露出金属基体的光亮光泽(或者在相配齿面上转印出的清晰亮色椭圆斑点);
- 凡是没有真正接触、存在微米级间隙的悬空区域,红丹漆面则完整残留。
对照图 3-3 的 4 种典型接触斑点形态,可一眼定位传动装配问题:
- 状态 A(理想居中接触,NVH 最优):受力斑点呈光滑椭圆对称分布在齿宽中央 $60\% \sim 70\%$ 区域,齿顶与两端均有平滑应力退让,传递误差 DTE 最小,运转平稳无啸叫;
- 状态 B(齿向严重偏载,啮合啃边):光亮接触区完全偏向齿面一端边缘,另一端悬空保留红丹。此时有效承载宽度暴跌至不足 $30\%$,边缘处产生极端线载荷与应力集中,激发出强烈的单边硬啃高频啸叫;
- 状态 C(齿顶入啮刮削,缺乏修形):接触印痕直抵齿顶刃口,说明轮齿在受载弯曲后未能平滑入啮,齿顶如刨刀般硬生生铲刮配对齿根,产生入啮刚性瞬态撞击;
- 状态 D(对角交叉倾斜,轴系扭曲):印痕在齿面上沿对角线倾斜分布,表明相配轴系在空间中不仅不平行,还存在交叉偏角(Skewed Axes),DTE 发生强烈非线性三维畸变。
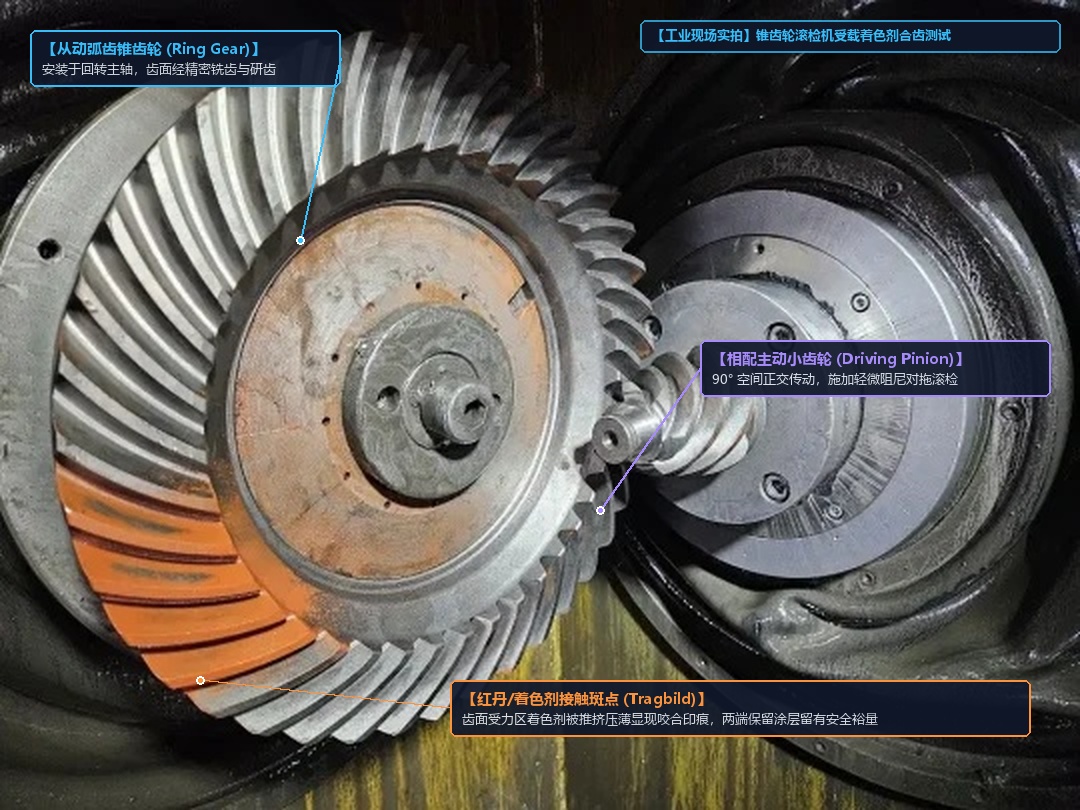
图 3-4:工业现场锥齿轮副着色剂接触斑点(Tragbild)滚检实拍与引线标定 —— 展示真实滚检机台架上,从动锥齿轮与相配主动小齿轮进行 90° 空间受载啮合测试,齿面受力区着色剂被高压推挤压薄显现出的真实咬合印痕(两端保留涂层留有安全裕量)
如图 3-4 的真实工业滚检实拍所示,红丹/着色剂测试的核心就是通过直观的**“接触推除印痕对决涂层保留裕量”**来验证齿面宏观与微观修形效果。当齿面亮斑严重偏向一端(即状态 B)时,说明轴系同心度失真或刚度不足,有效承载宽度急剧缩水,平滑滚动变成了单边啃齿。
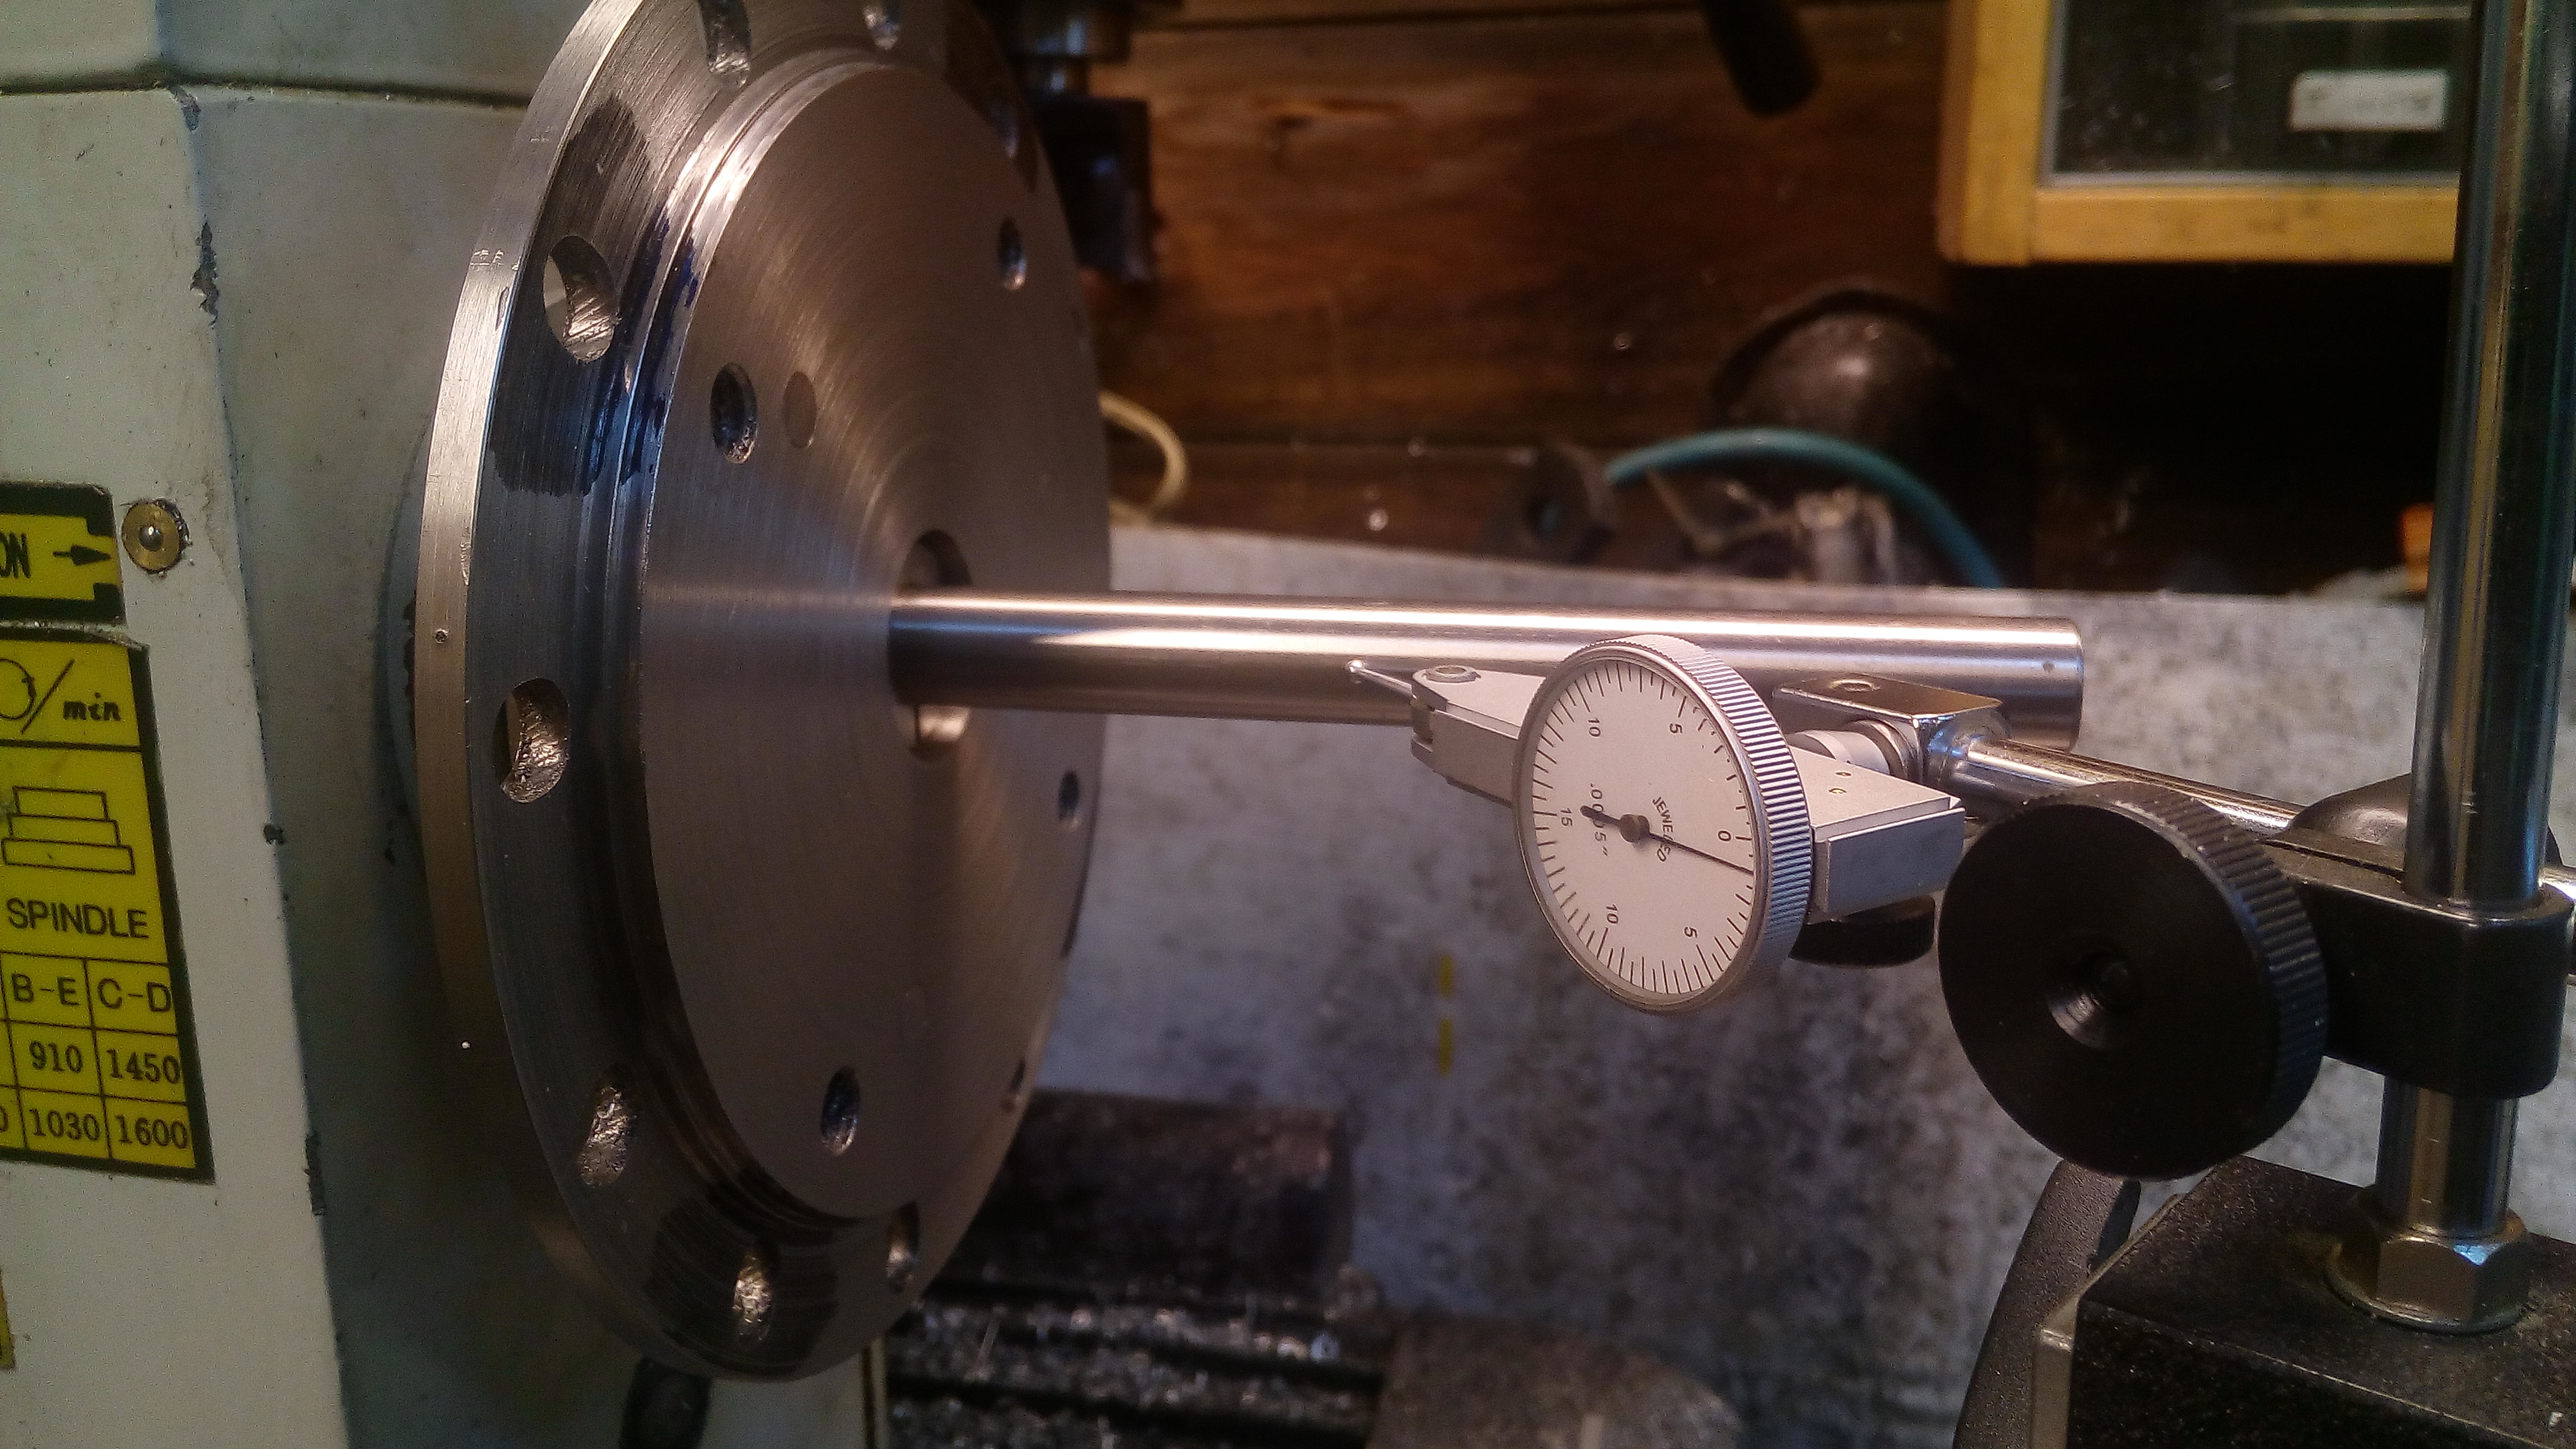
图 3-5:车间现场使用高精度千分表(Dial Test Indicator)实测轴系径向跳动(Runout)与装配对中 —— 严格控制齿轮轴的几何偏摆与跨距同心度(要求通常在 ≤ 0.01mm 级别),是消除齿向偏载与抑制传递误差周期性调制的底层装配工艺保障
通过现场千分表实测轴系径向跳动与端面偏摆(图 3-5),可以从源头控制齿轮几何偏心;同时在齿轮齿向设计上实施鼓形修形(Crowning)与端部修薄(End Relief),即使轴系在满载下发生微量倾斜,接触椭圆依然能够稳固维持在齿面中央 70% 的安全区域内。
诱因 ④:端面重合度 $\varepsilon_\alpha$ 过低
若直齿轮的端面重合度仅在 $1.1 \sim 1.2$,意味着单齿啮合区所占比例极高,双齿过渡极其生硬。
对策:改用斜齿轮传动(Helical Gear),引入轴向重合度 $\varepsilon_\beta$。当总重合度 $\varepsilon_\gamma = \varepsilon_\alpha + \varepsilon_\beta \ge 2.0$ 时,啮合线上始终有 2~3 对齿在平滑交替咬合,刚度阶跃断崖被几乎完全抹平,啸叫声压级通常可直线骤降 $8 \sim 12\,\text{dB}$!
三、 异音对决之二:敲击与打齿(Gear Rattle / Knock)—— 散乱断续的“嗒嗒敲击”
如果说啸叫是齿轮在工作齿面上“压得太紧、微观颠簸”激发出的受迫纯音,那么**齿轮敲击(Gear Rattle / Knock)则是完全相反的极端动力学过程:它是轮齿在齿侧间隙内“来回脱离、猛烈双向撞击”**激发的非线性瞬态冲击!
1. 物理机理与冲击特征
如图 3-2 右侧所示,敲击异音在动力学上属于典型的强非线性间隙撞击振动(Impact Vibration with Free Clearance):
- 时域非稳态冲击(Kurtosis 峭度 $\gg 3.0$):时域波形不再是平稳正弦波,而是由一系列稀疏散乱、尖锐突兀的瞬态加速度冲击毛刺组成。在异音发生瞬间,信号峭度往往从正常的 3.0 飙升到 $8 \sim 25$ 以上;
- 频域宽带抬升伴随低频阶次:因为每次刚性微观撞击在数学上都类似于一个狄拉克 $\delta(t)$ 脉冲函数,具有无穷宽的频带激发能力。在频谱仪上,齿轮箱的高频段底噪整体抬升,同时在低频段出现密密麻麻以旋转转频为间隔的阶次谐波列($f_r, 2f_r, 3f_r \dots$);
- 心理声学特征:**粗糙度(Roughness, Asper)与波动度(Fluctuation Strength)**急剧恶化,人耳听到的是散乱、缺乏节奏感、极具金属破坏感的杂音。
工程实际中,敲击异音主要源自以下两大截然不同的物理诱因:
2. 诱因 A:齿侧间隙过大与交变反扭脱离(Backlash Rattle)
- 好发场景:通常发生在空载、极轻载,或者输入驱动源存在剧烈转矩脉动的工况(例如汽车怠速状态下的内燃机飞轮脉动、步进电机微步步冲激励、直流有刷电机齿槽转矩 Cogging Torque)。
- 微观动力学演变过程:
- 正常承载阶段:主动齿轮的前进齿面(Drive Flank)紧贴从动齿轮的前进齿面,推着它向前旋转;
- 脱离阶段(Detachment):当输入端出现负向转矩波动、或者从动端负载极轻依靠惯性前冲时,从动齿轮的瞬时角速度反超主动齿轮!原本贴合的传动工作齿面瞬间脱开;
- 反向撞击阶段(Coast Flank Impact):在过大的齿侧间隙(Backlash)内自由飞渡后,从动齿轮的背面以极高的相对角速度撞上主动齿轮的非工作齿面(Coast Flank),发出清脆的第一声微观金属撞击;
- 二次反弹(Rebound):撞击产生剧烈弹性回弹,从动轮又弹回前方,再次撞击前进齿面……
轮齿在齿隙内像**“打乒乓球”**一样来回双向弹跳碰撞。这种微秒级的连续双边撞击在宏观上汇聚起来,就是令人抓狂的散乱“嗒嗒”怠速敲击声。
🛠️ 间隙敲击工程治理三道防线:
- 严格控制装配齿侧间隙:将正常工作温度下的法向侧隙控制在满足热膨胀极限的最小区间(微型机构建议控制在 $0.02 \sim 0.05\,\text{mm}$);
- 采用消隙结构(Anti-Backlash Split Gear):在精密仪器与伺服减速器中,采用双片弹簧预载错齿消隙齿轮,彻底消除理论自由间隙;
- 阻尼介质填充与转矩平滑:在齿面涂抹高粘度极压阻尼油脂(利用油膜挤压流体阻尼 Squeeze Film Damping 吸收冲击动能);在电气控制端优化电机驱动算法,削减低速齿槽转矩(Cogging Ripple)。
3. 诱因 B:单齿局部损伤与碰伤凹坑(Single Tooth Fault / Ding)
在齿轮制造装配中,最隐蔽、最考验质检工程师功力的异音,是**“单齿微观碰伤”**。
很多时候,整对齿轮箱所有几十个牙齿的齿形尺寸、模数、压力角全都在图纸公差带内,但仅仅在其中某一个齿的齿面上,存在一个直径只有 $0.1 \sim 0.2\,\text{mm}$ 的模具微观磕碰凸起、热处理剥落坑或者微观冲压毛刺!
图 3-6:单齿局部碰伤动力学机理图 —— 上图展示时域响应:病齿每旋转整整一周碰撞一次,形成周期锁定为 Tr = 1/fr 的瞬态阻尼自由衰减冲击脉冲列;下图揭示频域幅值调制(AM)效应:以齿轮啮合基频 fm 为中心载波,两侧对称生长出间距严格等于缺陷轴转频 fr 的丰富调制边频带簇(Sidebands)
① 时域冲击的周期性严格锁定
如图 3-6 上图所示,因为整对齿轮只有这唯一一个齿受伤:
- 当其他几十个完好的牙齿啮合通过时,系统维持着正常的微弱高频啮合微振;
- 但每当这个受伤的病齿转入啮合区时,微观凸起或凹坑边缘就会与配对齿发生一次微秒级的刚性干涉硬碰硬!
- 撞击瞬间激发结构高频自由衰减振荡响应($e^{-\zeta \omega_n t}$),随后衰减平静;
- 下一次撞击必须等待齿轮再次旋转一整周!因此,撞击脉冲的重复周期在时间轴上严格恒等于该缺陷轴的转频周期: $$T_r = \frac{1}{f_r} = \frac{60}{n} \quad (\text{s})$$
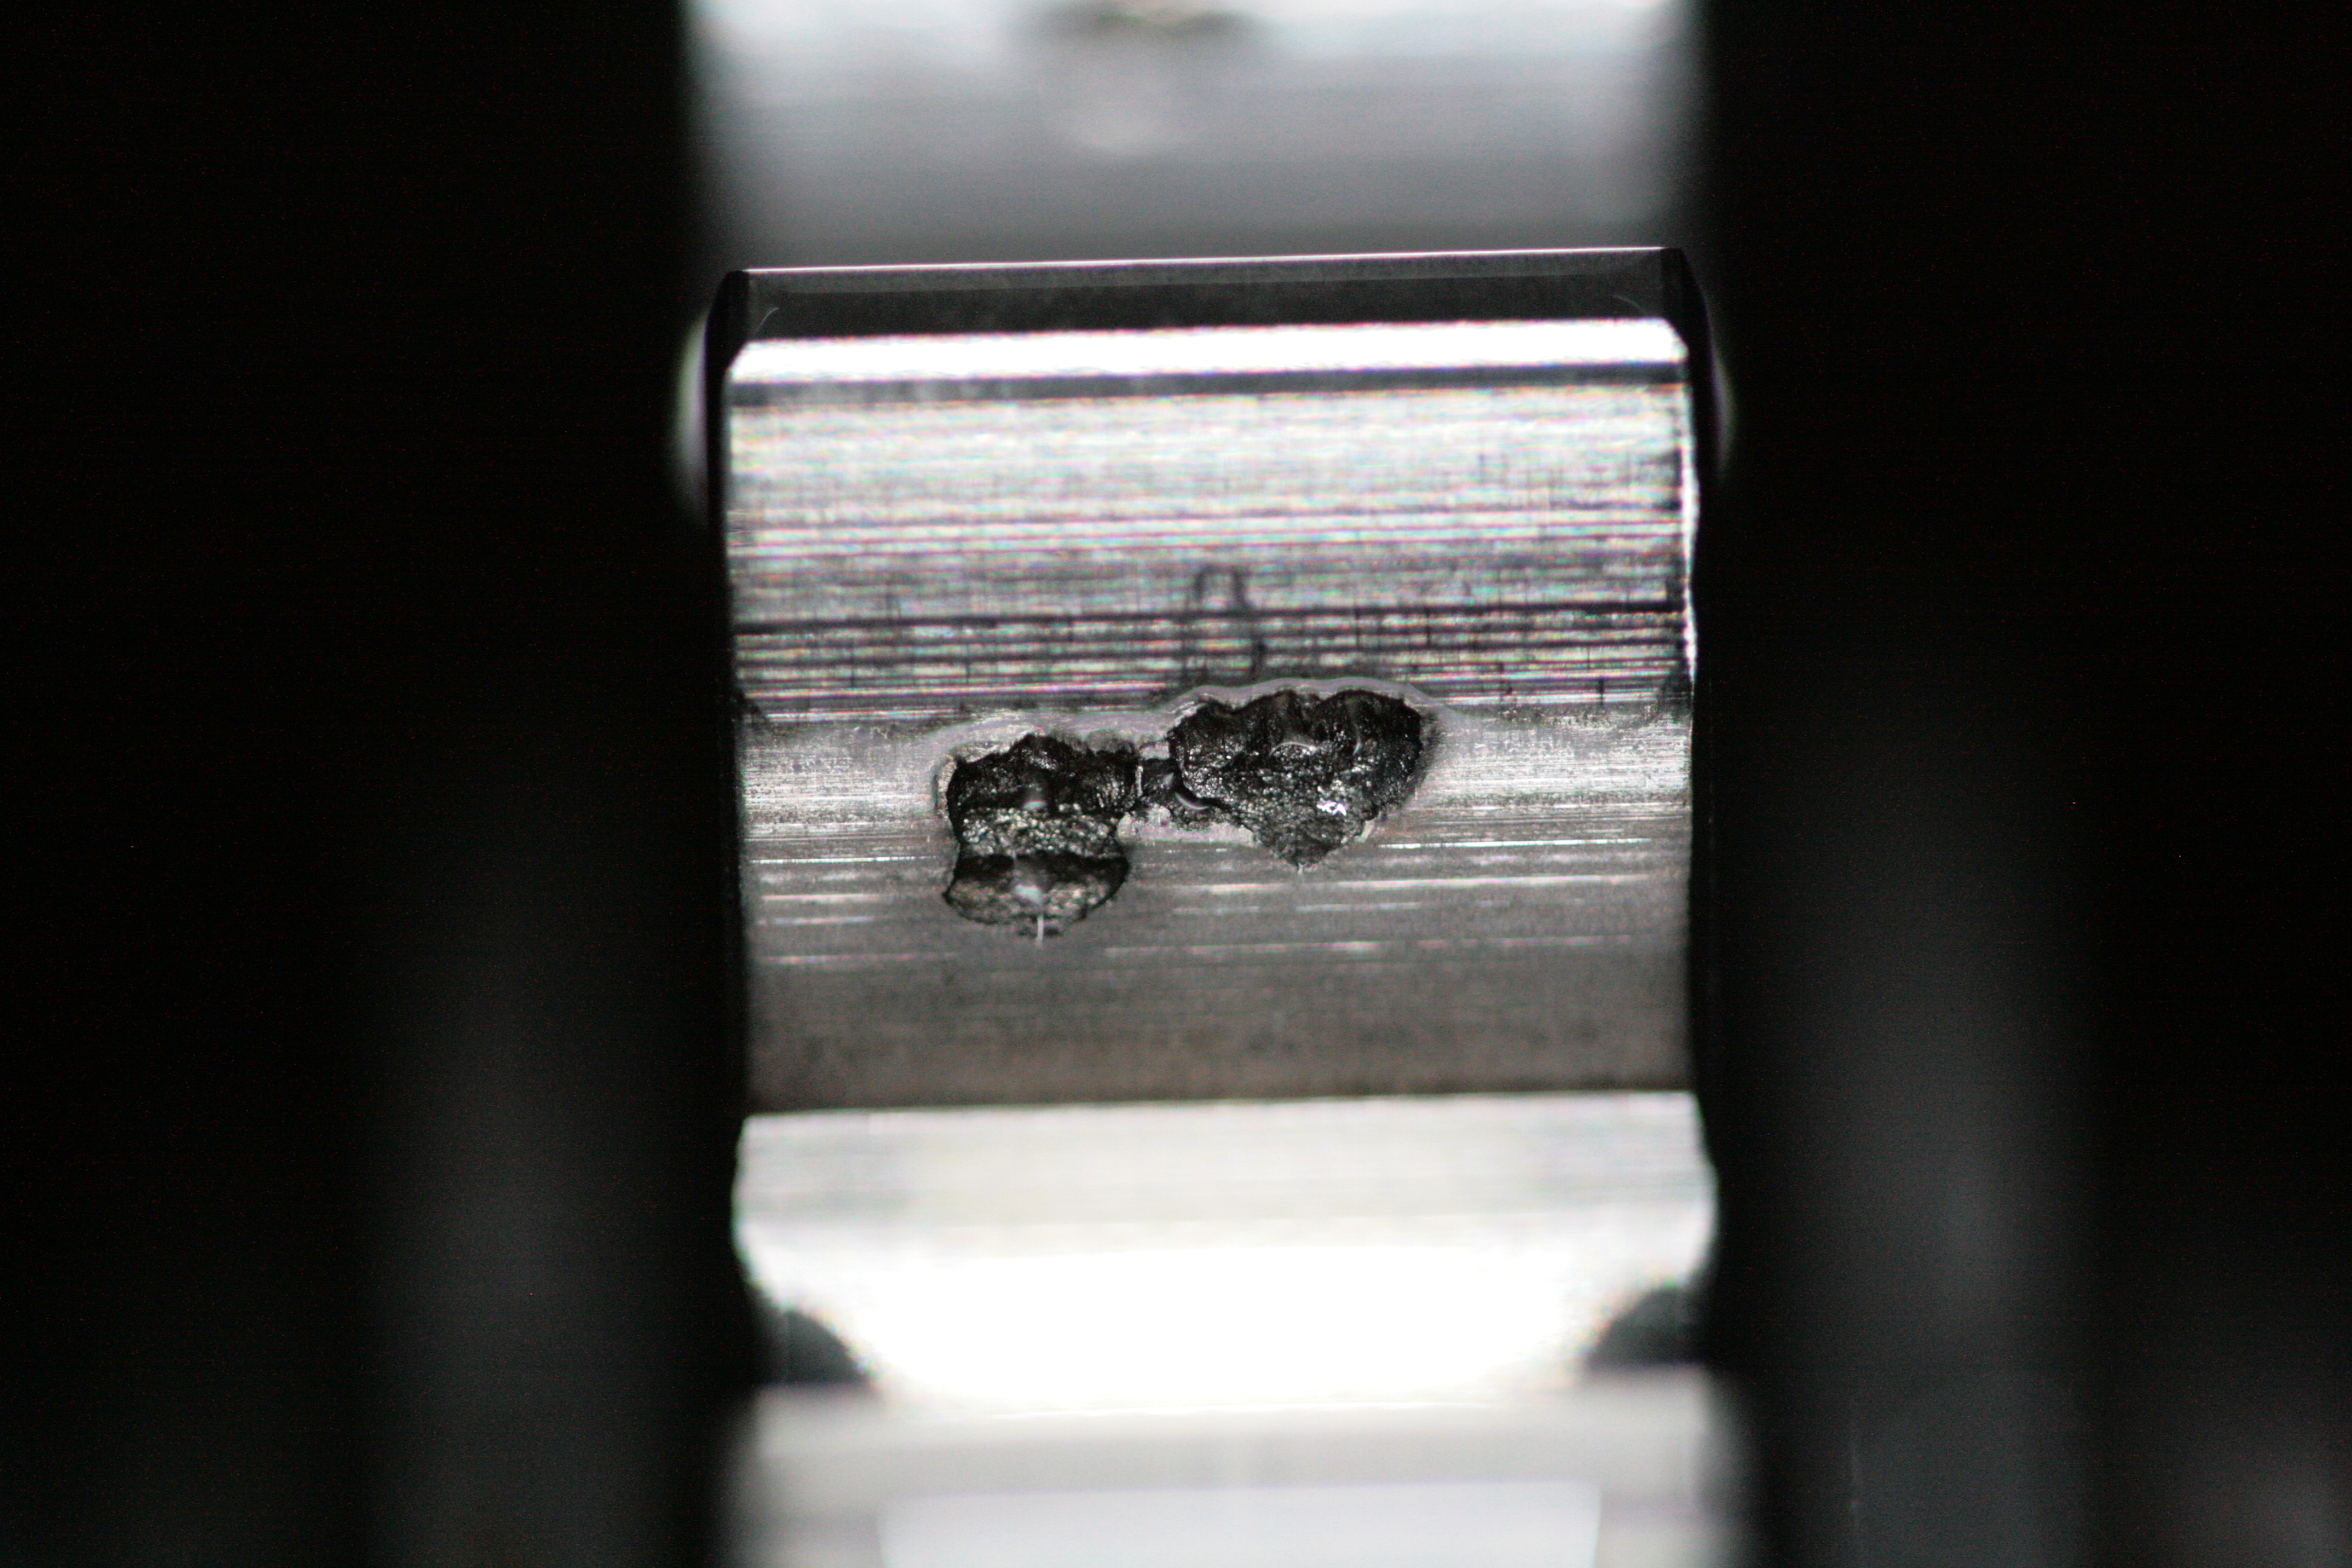
图 3-7:齿面局部疲劳点蚀与剥落凹坑(Flank Pitting Spall)微距特写 —— 观察齿面节线下方的局部凹坑凹陷可知:即便仅单个轮齿表面发生如此微观破损,在每次进入啮合接触线瞬间都会诱发严重瞬态刚性冲击,并在时域产生剧烈的周期性脉冲与高幅值峭度跳跃
② 频域幅值调制(AM)与边频带簇(Sidebands)的诞生
在频域信号处理中,单齿碰伤会诱发经典的**幅值调制(Amplitude Modulation, AM)**物理现象:
- 载波信号(Carrier):齿轮的正常高频啮合基频波形 $\cos(2\pi f_m t)$;
- 调制信号(Modulating Signal):以轴转频 $f_r$ 为基频的周期性脉冲冲击函数 $\sum a_k \cos(2\pi k f_r t)$。
根据傅里叶积化和差三角定理,两波相乘在频域的结果是:以啮合频率 $f_m$ 为中心载波,在其左右两翼对称分裂出一整族等间距为转频 $f_r$ 的边频带簇(Sideband Family):
$$f_{\text{sideband}} = f_m \pm k \cdot f_r \quad (k = 1, 2, 3, 4 \dots)$$🔍 工业诊断破案黄金判据:
当现场频谱分析仪在齿轮啮合基频 $f_m$ 旁边,清晰显现出一排排对称生长、谱线间距正正好好等于某个转轴转频 $f_r$ 的边频带时,根本不需要拆开整机肉眼排查,工程师即可100% 铁证断定:就是该轴上的齿轮存在单齿碰伤、单齿断裂或局部深坑剥落!
四、 常见误判:是电机在“叫”,还是齿轮在“背锅”?
在许多小型减速机与电驱动执行器异音排查中,最常见的工程悲剧是:工程师一听到产品发出刺耳的尖叫声,就一口咬定是“齿轮精度太差,齿轮在啸叫”,逼着供应商改模注塑修齿形。改了三次模耗费数十万元,尖叫依旧,最后拆下电机单体一测才尴尬发现:发声的真凶根本不是齿轮,齿轮一直在给驱动电机“背黑锅”!
微型直流电机、无刷电机与步进电机本身就是强烈的高频电磁激励源:
图 3-8:机械与电磁异音工程解耦全景图 —— 左栏清晰汇总了换向片槽频、无刷电机电磁力波、齿轮啮合频与轴承特征频的计算公式;右栏给出了工业实战中最可靠的“纯电机脱箱测试(Decoupled Test)”排查 SOP 与判定闭环决策树
1. 电驱动总成常见特征频率速查(图 3-8 左栏)
- 直流有刷电机的电枢换向片通过频率(Slot Pass Frequency):
$$f_{\text{slot}} = S \cdot \frac{n}{60} \quad (\text{Hz})$$
其中 $S$ 为铜换向片数/转子槽数(微型微电机常见为 3 槽或 5 槽)。碳刷每划过绝缘缝隙一次,换向微电弧释放与微观电流突变就会产生周期性冲击力波。若 3 槽电机在 $12000\,\text{RPM}$ 运转,$f_{\text{slot}} = 3 \times 200 = 600\,\text{Hz}$ 及其谐波 $1200\,\text{Hz}, 1800\,\text{Hz}$; - 无刷电机/永磁同步电机的径向电磁力波频率:
$$f_e = 2P \cdot \frac{n}{60} \quad (\text{Hz})$$
其中 $P$ 为电机极对数。定子通电齿与转子磁钢之间的气隙 Maxwell 麦克斯韦吸力波,在旋转中会引起定子铁芯机壳的径向周期性高频变形压迫; - 滚动轴承外圈故障频率(BPFO):
$$f_{\text{BPFO}} \approx 0.4 \cdot N \cdot \frac{n}{60} \quad (\text{Hz})$$
其中 $N$ 为轴承滚珠数量。由于滚珠与滚道之间存在相对滑动,轴承特征频率通常表现为非整数阶次,极易与齿轮啮合的整数阶次相区分; - 齿轮箱壳体结构模态共振峰(Structural Resonance):
$$f_n = \text{常数 (不随转速变化)}$$
所有齿轮与电机的旋转阶次,其频率都严格随电机转速成正比爬升;而在转速升降扫描瀑布图(Waterfall / Campbell Diagram)中,只有壳体结构共振峰的频点是永远坚挺竖直不动的!只要旋转阶次斜线与竖直共振线相撞,就会引发声能爆炸。
2. 黄金工程解耦法则:“纯电机脱箱测试”(图 3-8 右栏)
当遇到疑难尖叫异音时,永远不要先入为主盲目改齿轮。第一步应当在测试工装上执行标准 SOP 解耦测试:
- 第一步(转速扫描):做阶次跟踪瀑布图分析,判定发声峰值是随转速移动的“旋转阶次”,还是固定不动的“壳体模态共振”;
- 第二步(脱箱运转):将驱动电机从齿轮箱总成上完全拆解脱开,让电机在相同工作电压与转速下,单体独立空载旋转:
- 分支 A(电机单体依然尖叫):说明异音频点完完全全是电机自身的电磁力波不良、换向器火花、轴承跑圈或转子动平衡超差激发的!齿轮百分之百是无辜的,应立即要求电机供应商优化磁路或改善换向器,切勿浪费巨资动齿轮模具;
- 分支 B(电机单体极其安静,合箱后尖叫剧增):说明声源确由齿轮系统产生(齿侧间隙死咬、缺少修形、传递误差过大),或者电机的激振力波在合箱后不幸撞上了齿轮箱薄壁壳体的固有共振频率。此时才应针对齿轮微观修形与壳体阻尼加筋对症下药!
五、 齿轮箱异音工程治理实战矩阵与对照指南
为了方便广大传动与微型执行器工程师在试制攻关中快速查阅,我们将齿轮啸叫与齿轮敲击的物理特性与治理对策汇总为下表:
| 诊断对比维度 | 齿轮啸叫 (Gear Whine) | 齿轮敲击与打齿 (Gear Rattle / Knock) |
|---|---|---|
| 主观听觉体验 | 尖锐刺耳、单调平稳的高频纯音鸣叫(口哨声/吹风机啸叫) | 散乱破碎、清脆断续的金属碰撞(石子摇晃/柴油机怠速敲缸) |
| 底层动力学机理 | 持续稳态受迫振动(时变刚度 TVMS 与传递误差 DTE 激发) | 强非线性瞬态离散冲击(齿侧间隙反向脱离弹跳或单齿刚性干涉碰撞) |
| 典型好发工况 | 中高转速、带载/重载运行工况 | 空载、极轻载、怠速,或输入扭矩存在剧烈脉动波动时 |
| 时域波形特征 | 连续、紧凑、对称平稳的高频正弦波列 | 稀疏离散的强冲击加速度脉冲,伴随指数阻尼衰减自由振荡 |
| 时域峭度指标 | 正常平稳:Kurtosis 峭度 $\approx 2.8 \sim 3.2$ | 强烈异音冲击:Kurtosis 峭度大幅飙升至 $8 \sim 25+$ |
| 频域 FFT 谱线 | 能量高度集中在啮合基频 $f_m = z \cdot f_r$ 及其倍频 $2f_m, 3f_m$ 离散尖峰 | 宽带底噪整体抬升,低频伴随轴转频阶次列;若为单齿碰伤,呈现围绕 $f_m$ 的边频带簇 $f_m \pm k f_r$ |
| 心理声学核心指标 | 纯音显著比(PR $\gg 9\,\text{dB}$)、尖锐度(Sharpness $> 2.0\,\text{Acum}$) | 粗糙度(Roughness $> 1.5\,\text{Asper}$)、波动度(Fluctuation Strength) |
| 宏观参数优化对策 | • 改用斜齿轮,保证总重合度 $\varepsilon_\gamma \ge 2.0$ • 适当减小模数 $m$、增加齿数 $z$ • 保证合理的端面重合度 $\varepsilon_\alpha > 1.4$ | • 严格控制装配齿侧间隙(避免过大自由飞渡空程) • 采用双片弹簧预载错齿消隙齿轮(Anti-Backlash) • 抑制驱动源低速齿槽转矩(Cogging Torque) |
| 微观修形对策 | • 齿顶修缘(Tip Relief):消除入啮齿顶刚性刮削干涉 • 鼓形修形(Crowning):消除轴系倾斜导致的端部偏载硬啃 | • 齿形精密修缘:减小齿面间隙脱开瞬间的二次撞击角动量 • 高度重视模具脱模与零件周转磕碰防护,消除单齿碰伤凹坑 |
| 装配与阻尼对策 | • 纠正轴承座同心度,控制轴系跳动 $\le 0.01\,\text{mm}$ • 薄壁箱体表面增加不等间距非对称加强筋,打破平板共鸣箱效应 | • 填充高粘度极压阻尼油脂(利用油膜挤压流体阻尼吸收碰撞能量) • 系统传动链加装双质量飞轮(DMF)或橡胶扭振减振器隔离冲击 |
结语与下一章预告
看清了齿轮箱内部高频啸叫与散乱敲击的微观力学机理,掌握了特征频谱与单齿边频带的诊断法则,我们在工程分析上就拥有了一双能够穿透金属箱体的“X 光眼睛”。
但在实际产品开发和产线质检中,我们立即会面临更加现实的挑战:在喧嚣嘈杂的工厂车间或设备机房里,我们究竟该用什么仪器和传感器,才能把这些微弱、复杂的振动与声压信号精确无误地采集下来?传感器该贴在什么位置?消音室和隔音箱工位又有哪些致命的声学驻波深坑?
下一章,我们将全面进入 第 4 章:NVH 测试原理、传感器选型与消音工位设计避坑指南,详细拆解加速度计、测量麦克风、激光多普勒测振仪的选型奥秘与现场测试避坑实战。
本文引用与技术讨论规范
作者:陈亚明(Tony Chen)|微型电磁执行器数字化研发专家
原始出处:ansv.net
本文链接:https://ansv.net/knowledge-base/gear-acoustic-nvh/03-gear-noise-mechanisms-whine-vs-rattle/
版权声明:除另有说明外,本文原创文字、公式与原创图示采用 CC BY-NC-ND 4.0(署名—非商业性使用—禁止演绎)协议授权。欢迎在署名、注明原文链接且仅作非商业用途的前提下转载;不得改编、删改或拆分原文内容。
除非另有明确说明,文中涉及的第三方商标、专利附图、产品图片及其他第三方素材,均不在本 CC 协议授权范围内,相关权利归其各自权利人所有。
如有技术交流,欢迎联系:hi@ansv.net。
💬 探讨与反馈
123456@qq.com),无需登录即可秒显您的专属 QQ 头像。