在上一篇 《1.4 NVH 是如何测出来的?—— 测试原理、传感器选型与消音环境设计》 中,我们搭好了消音箱与传感器,把齿轮箱转起来的声音和振动信号采集进了电脑。
很多做机械的朋友一听到“时域统计矩”、“快速傅里叶变换”这些词就头大,以为又要推导数学公式。其实在车间查异音用不着这些。只要吃透两个物理常识,再套三个乘除法,就能隔着金属壳体看出是哪颗齿轮出了问题。
咱们先从车间里一个典型的退货问题聊起。
一、 为什么分贝计(RMS)抓不到“单齿磕碰”?
产线终检(EOL)工位上,一台减速箱实测总噪音 $45.0\,\text{dB(A)}$,比图纸规定的 $47.0\,\text{dB(A)}$ 上限低了 $2\,\text{dB(A)}$,检测台亮绿灯放行。但发到客户车间后被退货,反馈很简单:“运转中有刺耳的‘嗒、嗒’敲击声,没法装机。”
专业声级计通过了测试,为什么现场工人用耳朵一听就觉得刺耳?
因为普通分贝计(包括振动测试用的 RMS 均方根值),计算的都是整段时间内的**“平均能量”**。这就好比统计一个 50 人班级的平均身高:哪怕班里有一个 2 米 2 的中锋,被另外 49 个人一平均,全班平均身高涨幅不到 1 厘米,根本看不出异常。
对照上面这张图,我们拿车间的真实数据算笔账:
- 假设输入轴小齿轮有 $23$ 颗齿,转速 $1200\,\text{RPM}$(每秒转 $20$ 圈,转一圈耗时 $50\,\text{毫秒}$);
- 其中 $22$ 颗齿啮合正常,只有第 $23$ 颗齿在热处理周转时磕出了一个 $0.05\,\text{mm}$ 毛刺;
- 齿轮每转一圈($50\,\text{毫秒}$),碰伤齿啮合瞬间产生一次撞击,持续时间仅 $0.4\,\text{毫秒}$,但瞬态冲击力达到正常受力的 $7$ 倍以上。
如果用分贝计测量:这 $0.4\,\text{毫秒}$ 的撞击,只占单圈 $50\,\text{毫秒}$ 里的 $0.8\%$,剩下 $99.2\%$ 的时间都是正常啮合。经过时间平均积分,整圈有效值(RMS)仅微涨 $2.1\%$,总声压级只增加 $0.2\,\text{dB(A)}$。
在量产产线,合格品之间的装配与测量波动就有 $\pm 1.5\,\text{dB}$。单靠分贝计的平均能量,这种单齿磕碰必定漏检。
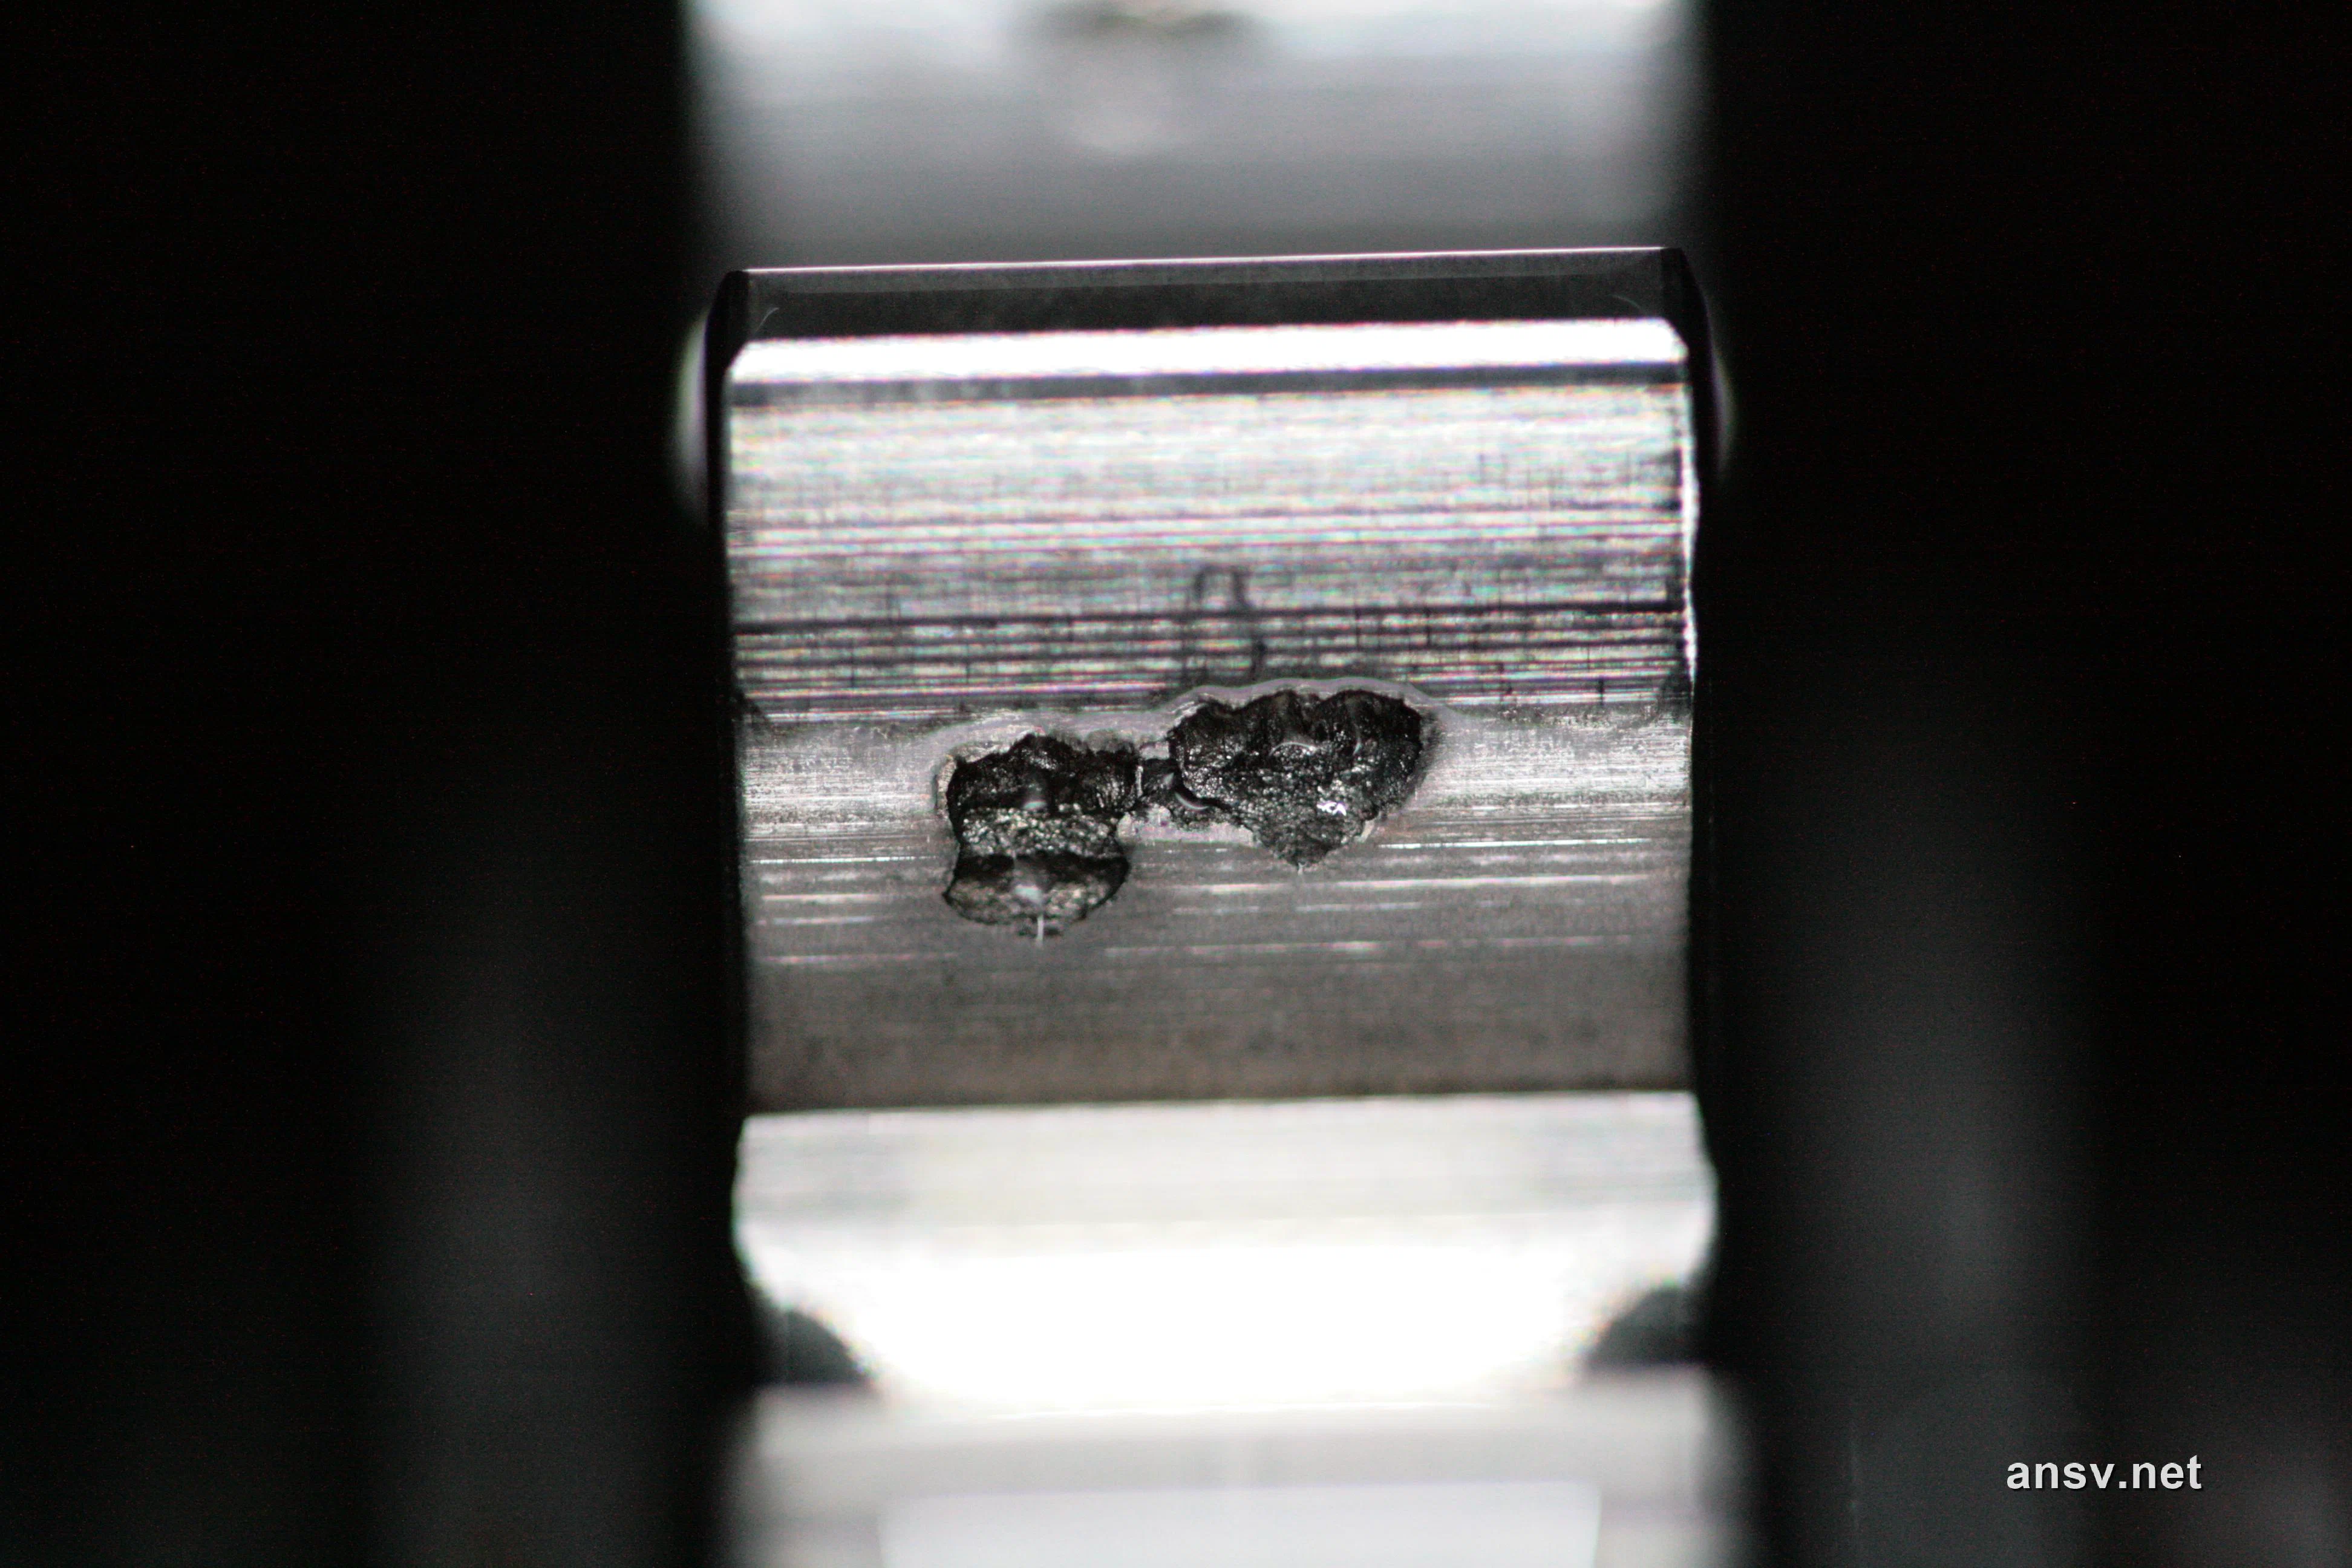 ▲ 局部缺陷实物(图片来源:Wikimedia Commons):齿面上的局部点蚀坑或单齿磕碰毛刺。它在整圈旋转中只产生微秒级脉冲,平均分贝几乎不变,人耳却能清晰听到规律的敲击声。
二、 专抓“刺头尖峰”的放大镜:峰值因子与时域峭度(Kurtosis)
既然时间平均(RMS)会掩盖局部冲击,怎么让测试系统捕获突出的毛刺?工程上常用的两项指标是峰值因子(Crest Factor)与时域峭度(Kurtosis)。
1. 峰值因子(Crest Factor):抓单点最大极值
定义非常直接:
$$\text{峰值因子 (CF)} = \frac{\text{波形绝对峰值 (Peak)}}{\text{整段有效值 (RMS)}}$$- 正常齿轮箱:最高峰值通常为有效值的 2 到 3 倍,CF 处于 $2.0 \sim 3.5$;
- 单齿磕碰:RMS 变化不大,但瞬态峰值成倍增加,CF 会升高到 $5.0 \sim 10.0$ 以上;
- 工程局限:它只抓取单点最大极值,测试环境附近的敲击碰撞等偶发杂音,容易引起误判。
2. 时域峭度(Kurtosis):四次方冲击放大器
为了稳定识别周期性冲击、降低偶发杂音干扰,诊断系统引入了时域峭度(Kurtosis,记作 $K$)。
它的计算逻辑是:将采样点幅值除以标准差做归一化,然后取四次方($x^4$)求均值。
四次方运算具有明显的差异放大效果:
- 常规啮合波动(偏离均值 0.5 倍的振动):四次方后为 $0.5 \times 0.5 \times 0.5 \times 0.5 = \mathbf{0.0625}$,幅值被大幅压缩;
- 局部冲击尖峰(达到均值 5 倍的冲击):四次方后变成 $5 \times 5 \times 5 \times 5 = \mathbf{625\text{ 倍}}$;若达到 8 倍,四次方后暴增至 $4096\text{ 倍}$。
单齿磕碰虽然占比不到 $1\%$,但经四次方放大后,峭度值会显著升高。且因完成了幅值归一化,无论齿轮箱总音量大小,峭度只反映波形中的脉冲尖锐程度,判据稳定。
在车间现场,记住下面这组判据指标:
| 时域冲击指标 | 正常合格品 (OK) | 早期轻微磨损 (预警) | 严重磕碰/断齿 (NG拦截) | 车间大白话解读 |
|---|---|---|---|---|
| 时域峭度 (Kurtosis) | 2.8 ~ 3.2 | 3.5 ~ 4.5 | > 4.5 ~ 5.0 | 牢记 3.0 是高斯白噪基准! 超过 4.5 内部必有打齿或毛刺 |
| 峰值因子 (Crest) | 2.0 ~ 3.5 | 3.8 ~ 5.0 | > 5.5 | 最高尖峰与平均能量倍数,配合峭度双保险抓敲击异音 |
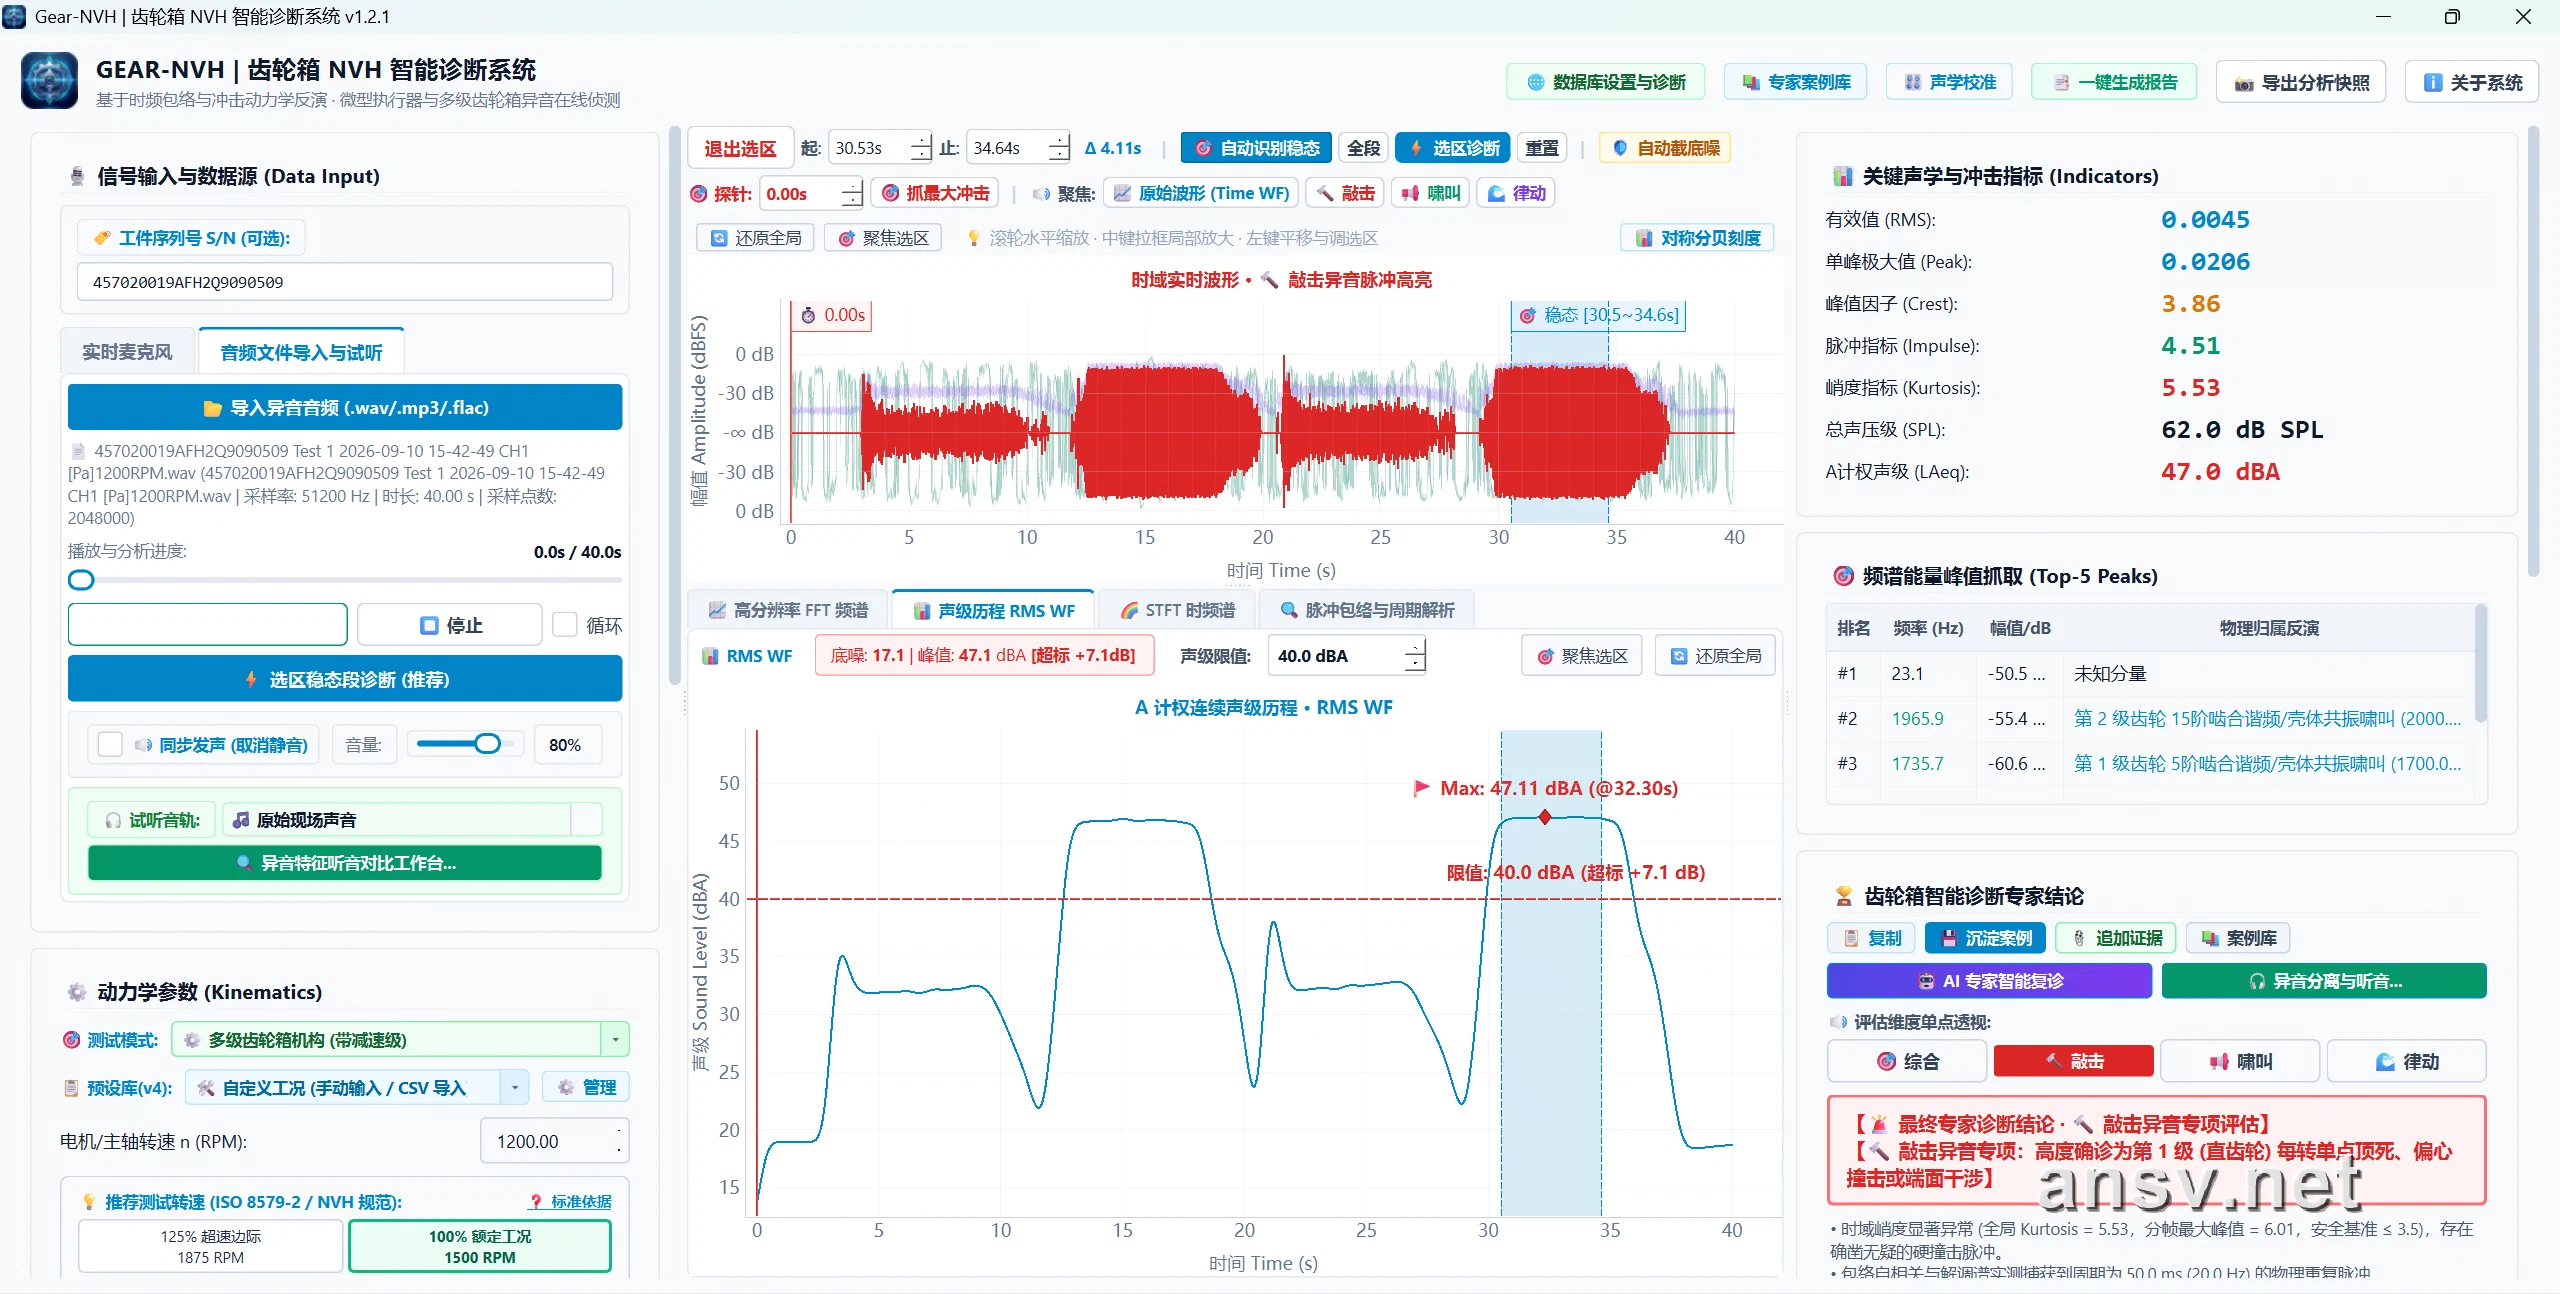 ▲ 实战案例:GEAR-NVH 实测一段 $40\,\text{秒}$ 减速箱正反转录音。有效值(RMS)仅为 $0.0045$,但峭度指标(Kurtosis)达到 $5.53$(安全基准 $\le 3.5$),系统自动拦截周期性硬碰撞故障。
提示工程注意:计算峭度前建议先滤除低频成分
若电机轴或传动轴存在动不平衡或偏心,每转一周的大幅低频波动会拉大时域方差,削弱高频冲击在峭度中的占比。工程实现时,通常先用高通滤波器滤除 $500\,\text{Hz}$ 以下成分,提取 $1\,\text{kHz} \sim 5\,\text{kHz}$ 的高频共振段计算峭度,检出率更稳定。
三、 频谱解耦:FFT 频谱与 STFT 时频图
时域峭度能识别打齿敲击(Rattle)。但如果齿轮没有单齿磕碰、峭度处于正常的 $3.0$,齿轮箱却持续发出高频纯音啸叫(Whine),峭度就无法定位问题源头。
减速箱内各级齿轮与轴系声音混杂在一起。要查清啸叫的具体发生源,必须依靠 FFT(快速傅里叶变换) 频谱分析。
1. FFT 的物理本质:频域能量分解
麦克风采集的时域信号是所有振源叠加后的复合波形。直接观察波形,无法拆解各机构的具体贡献。
快速傅里叶变换(FFT)将时域信号分解为不同频率的正弦波分量:横轴为频率($\text{Hz}$),纵轴为幅值($\text{dB}$)。通过频谱图,可以定位能量集中的特定频率成分。
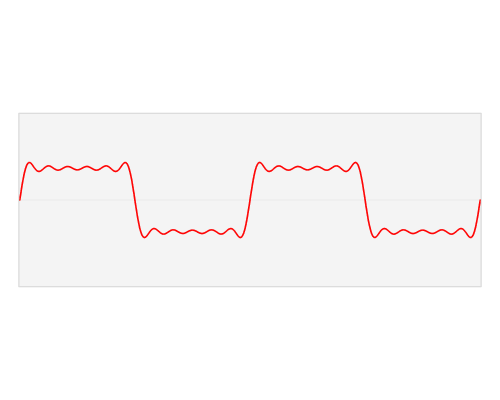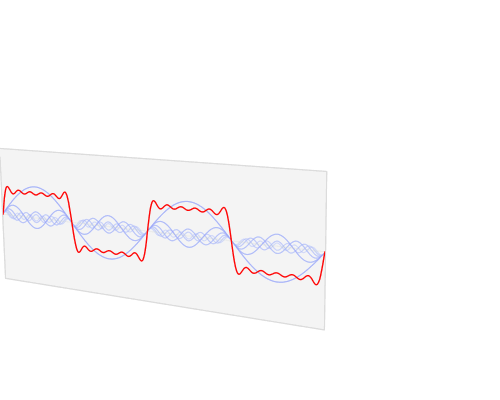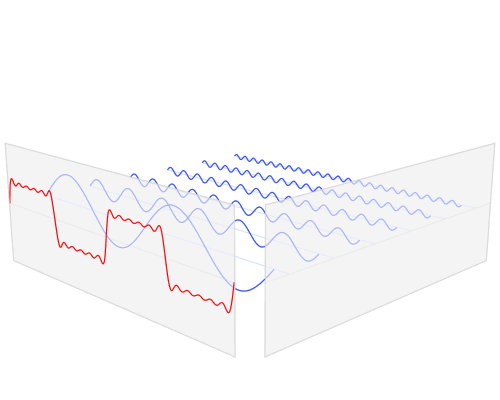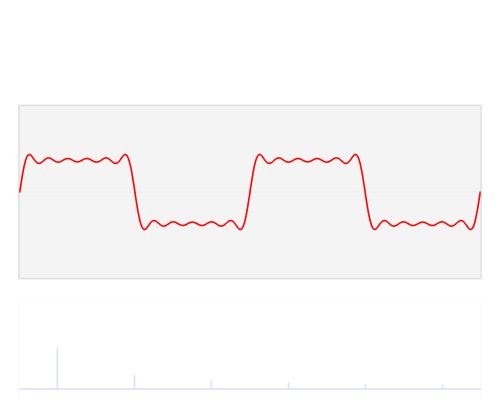 ▲ 傅里叶变换原理(图片来源:Wikimedia Commons):复杂的时域波形在数学上可正交分解为不同频率的正弦分量,投影至频率轴即形成独立离散的谱峰。
电机、各级齿轮及输出轴的旋转频率各不相同。经 FFT 分解后,各构件的振动能量将分别映射在对应的特征谱峰上。
2. 使用 FFT 频谱的工程准则
- 稳态分析截取时长不少于 2 秒: 频率分辨率 $\Delta f$ 取决于截取信号的时长($\Delta f = 1 \div \text{时长}$)。若仅截取 $0.1\,\text{秒}$,谱线间隔达 $10\,\text{Hz}$,细节丢失严重;截取 $2 \sim 4\,\text{秒}$ 稳态信号,分辨率可达 $0.25 \sim 0.5\,\text{Hz}$,便于识别齿轮偏心调制的边频带。
- 推荐选用汉宁窗(Hanning Window): 截断连续时域信号会导致频域能量泄漏。加汉宁窗可平滑数据两端,减少泄漏影响,使齿轮啮合峰尖锐清晰;在传感器声级标定时才建议切换为平顶窗(Flat-Top)。
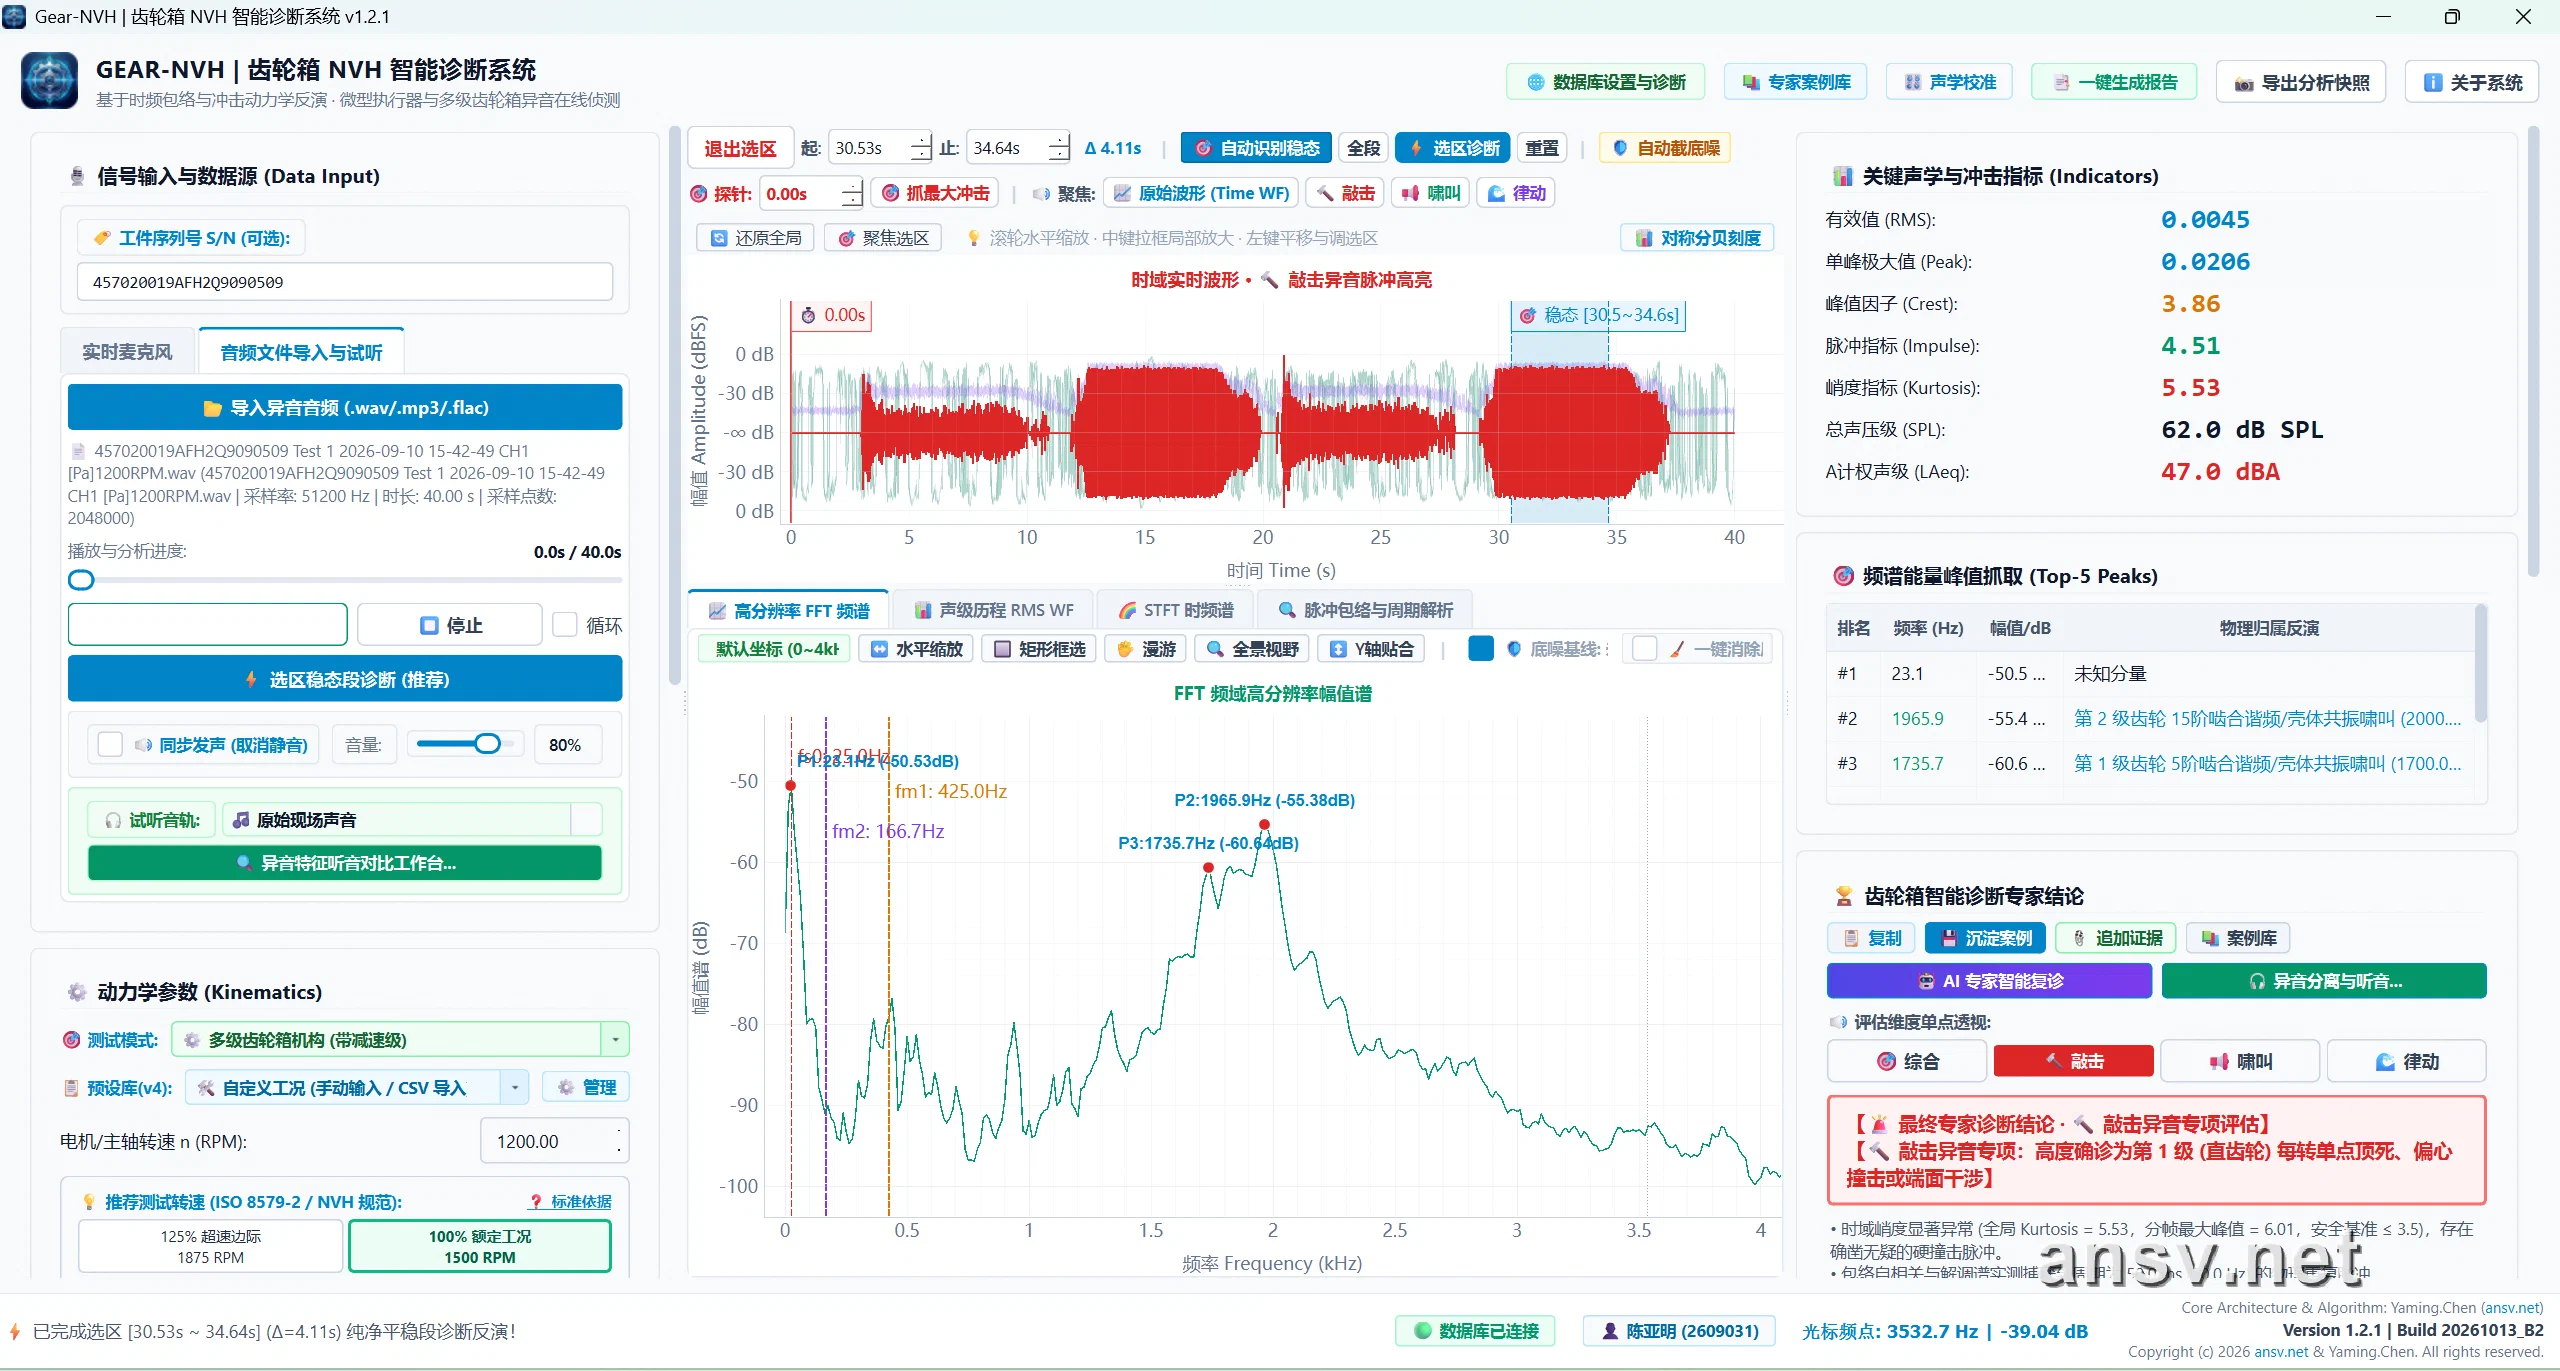 ▲ 齿轮啸叫频率定位(GEAR-NVH 实测界面):截取 $4.11\,\text{秒}$ 稳态信号进行高分辨率 FFT,软件根据理论传动比标注谱线,并自动锁定能量前三主峰:
#2 1965.9Hz 与 #3 1735.7Hz,定位出第 2 级与第 1 级啮合谐波激起的共振。
3. 动态工况分析:短时傅里叶变换(STFT)时频图
静态 FFT 适合稳态工况。如果齿轮箱处于加减速或正反转切换工况,静态频谱无法反映异音发生的时间节点。
短时傅里叶变换(STFT)将时域信号分段计算频谱:横轴为时间($0 \sim 40\,\text{秒}$),纵轴为频率($0 \sim 20\,\text{kHz}$),幅值强弱以色彩深浅呈现。
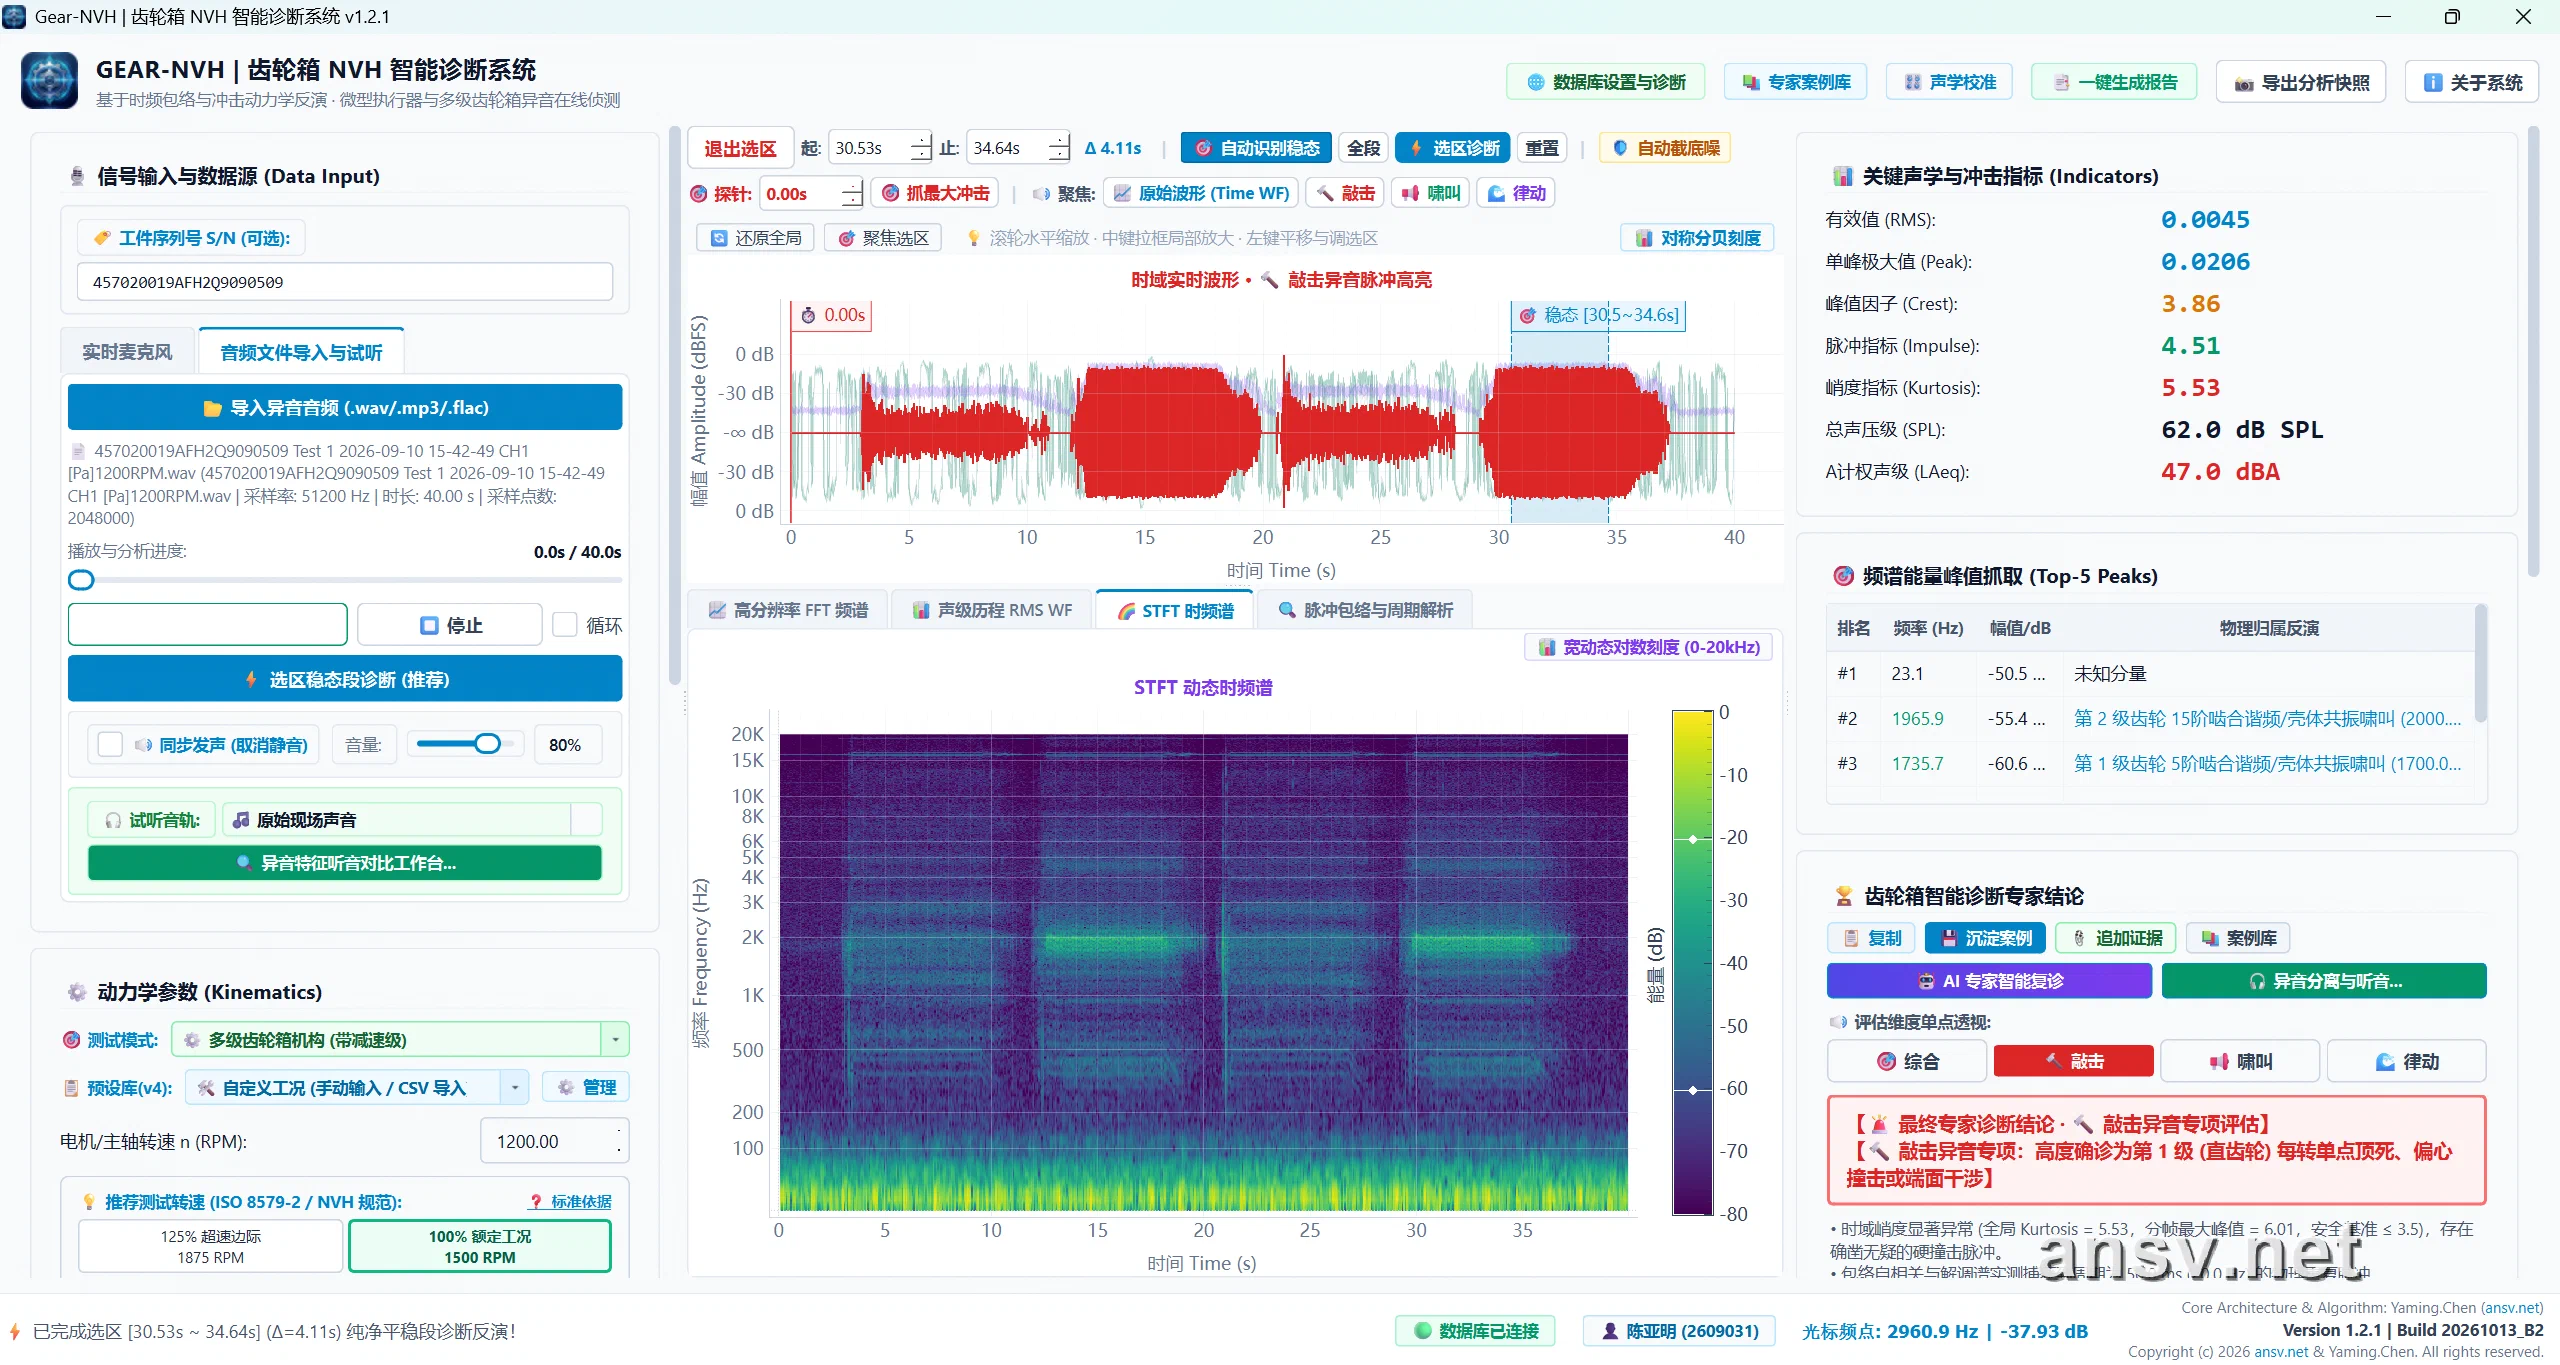 ▲ 全工况时频图(GEAR-NVH 实测界面):图中可识别两类特征:① 纵轴 $1.7\text{k} \sim 3\text{kHz}$ 处贯穿始终的水平高亮横带,反映箱体结构固有共振;② 运转区间内等间距排列的竖向亮纹,对应旋转一周发生一次的周期性冲击。
四、 特征频率推算:轴转频、啮合频率与边频带
获取频谱后,需判定谱峰对应哪根轴、哪对啮合副。根据电机转速 $n$($\text{RPM}$)与各级齿数 $Z$,可推算特征频率:
1. 轴旋转频率(转频 $f_r$)
设备转速单位通常为 RPM,声学频率为 Hz。轴转频计算公式为:
$$f_r = \frac{n}{60}, \qquad T_r = \frac{1}{f_r}$$- 计算示例:输入轴转速 $1200\,\text{RPM}$,对应输入轴转频 $f_{r1} = 1200 \div 60 = \mathbf{20.0\,\text{Hz}}$,单圈旋转周期为 $50.0\,\text{毫秒}$。
- 次级递推:从动轴转频由齿数比递推,小齿轮 $23$ 齿带动大齿轮 $91$ 齿,中间轴转频 $f_{r2} = 20.0 \times (23 \div 91) = \mathbf{5.05\,\text{Hz}}$。
- 诊断意义:若 $f_r$ 处能量偏高,通常指示该轴动不平衡、轴偏斜,或齿轮存在单齿周期性硬碰撞。
2. 齿轮啮合频率($f_m$)
齿轮每秒进入啮合的齿数即为啮合基频:
$$f_m = Z \times f_r$$- 计算示例:输入轴转频 $50\,\text{Hz}$,驱动齿轮 $23$ 齿,啮合基频 $f_m = 23 \times 50 = \mathbf{1150\,\text{Hz}}$。一对啮合的主从动轮,啮合基频相同。
- 诊断意义:$1150\,\text{Hz}$ 及其谐波($2f_m=2300\,\text{Hz}$、$3f_m=3450\,\text{Hz}$)能量过高,是齿廓未修形导致啮合冲击过大的典型啸叫特征。
3. 边频带调制间距:区分主动轮与从动轮故障
啮合副主从轮的 $f_m$ 相同。要定位具体是哪颗齿轮异常,需观察啮合基频两侧的副峰(边频带 Sidebands):
- 主动小齿轮偏心或周节误差:啮合声受小齿轮转动调制,副峰以小齿轮转频(如 $50\,\text{Hz}$)为间隔对称分布($1100\,\text{Hz}$、$1200\,\text{Hz}$ 等);
- 从动大齿轮偏心:副峰以大齿轮转频(如 $12.6\,\text{Hz}$)为间隔密集分布;
- 判别规则:主峰频率锁定啮合级(看 $f_m$),边带间隔锁定具体齿轮(看 $\Delta f = f_r$)。
4. 包络解调分析:周期性冲击溯源
当磕碰冲击淹没在背景噪声中时,可通过带通滤波提取共振高频成分,并经希尔伯特变换生成外包络线,测量冲击的时间周期:
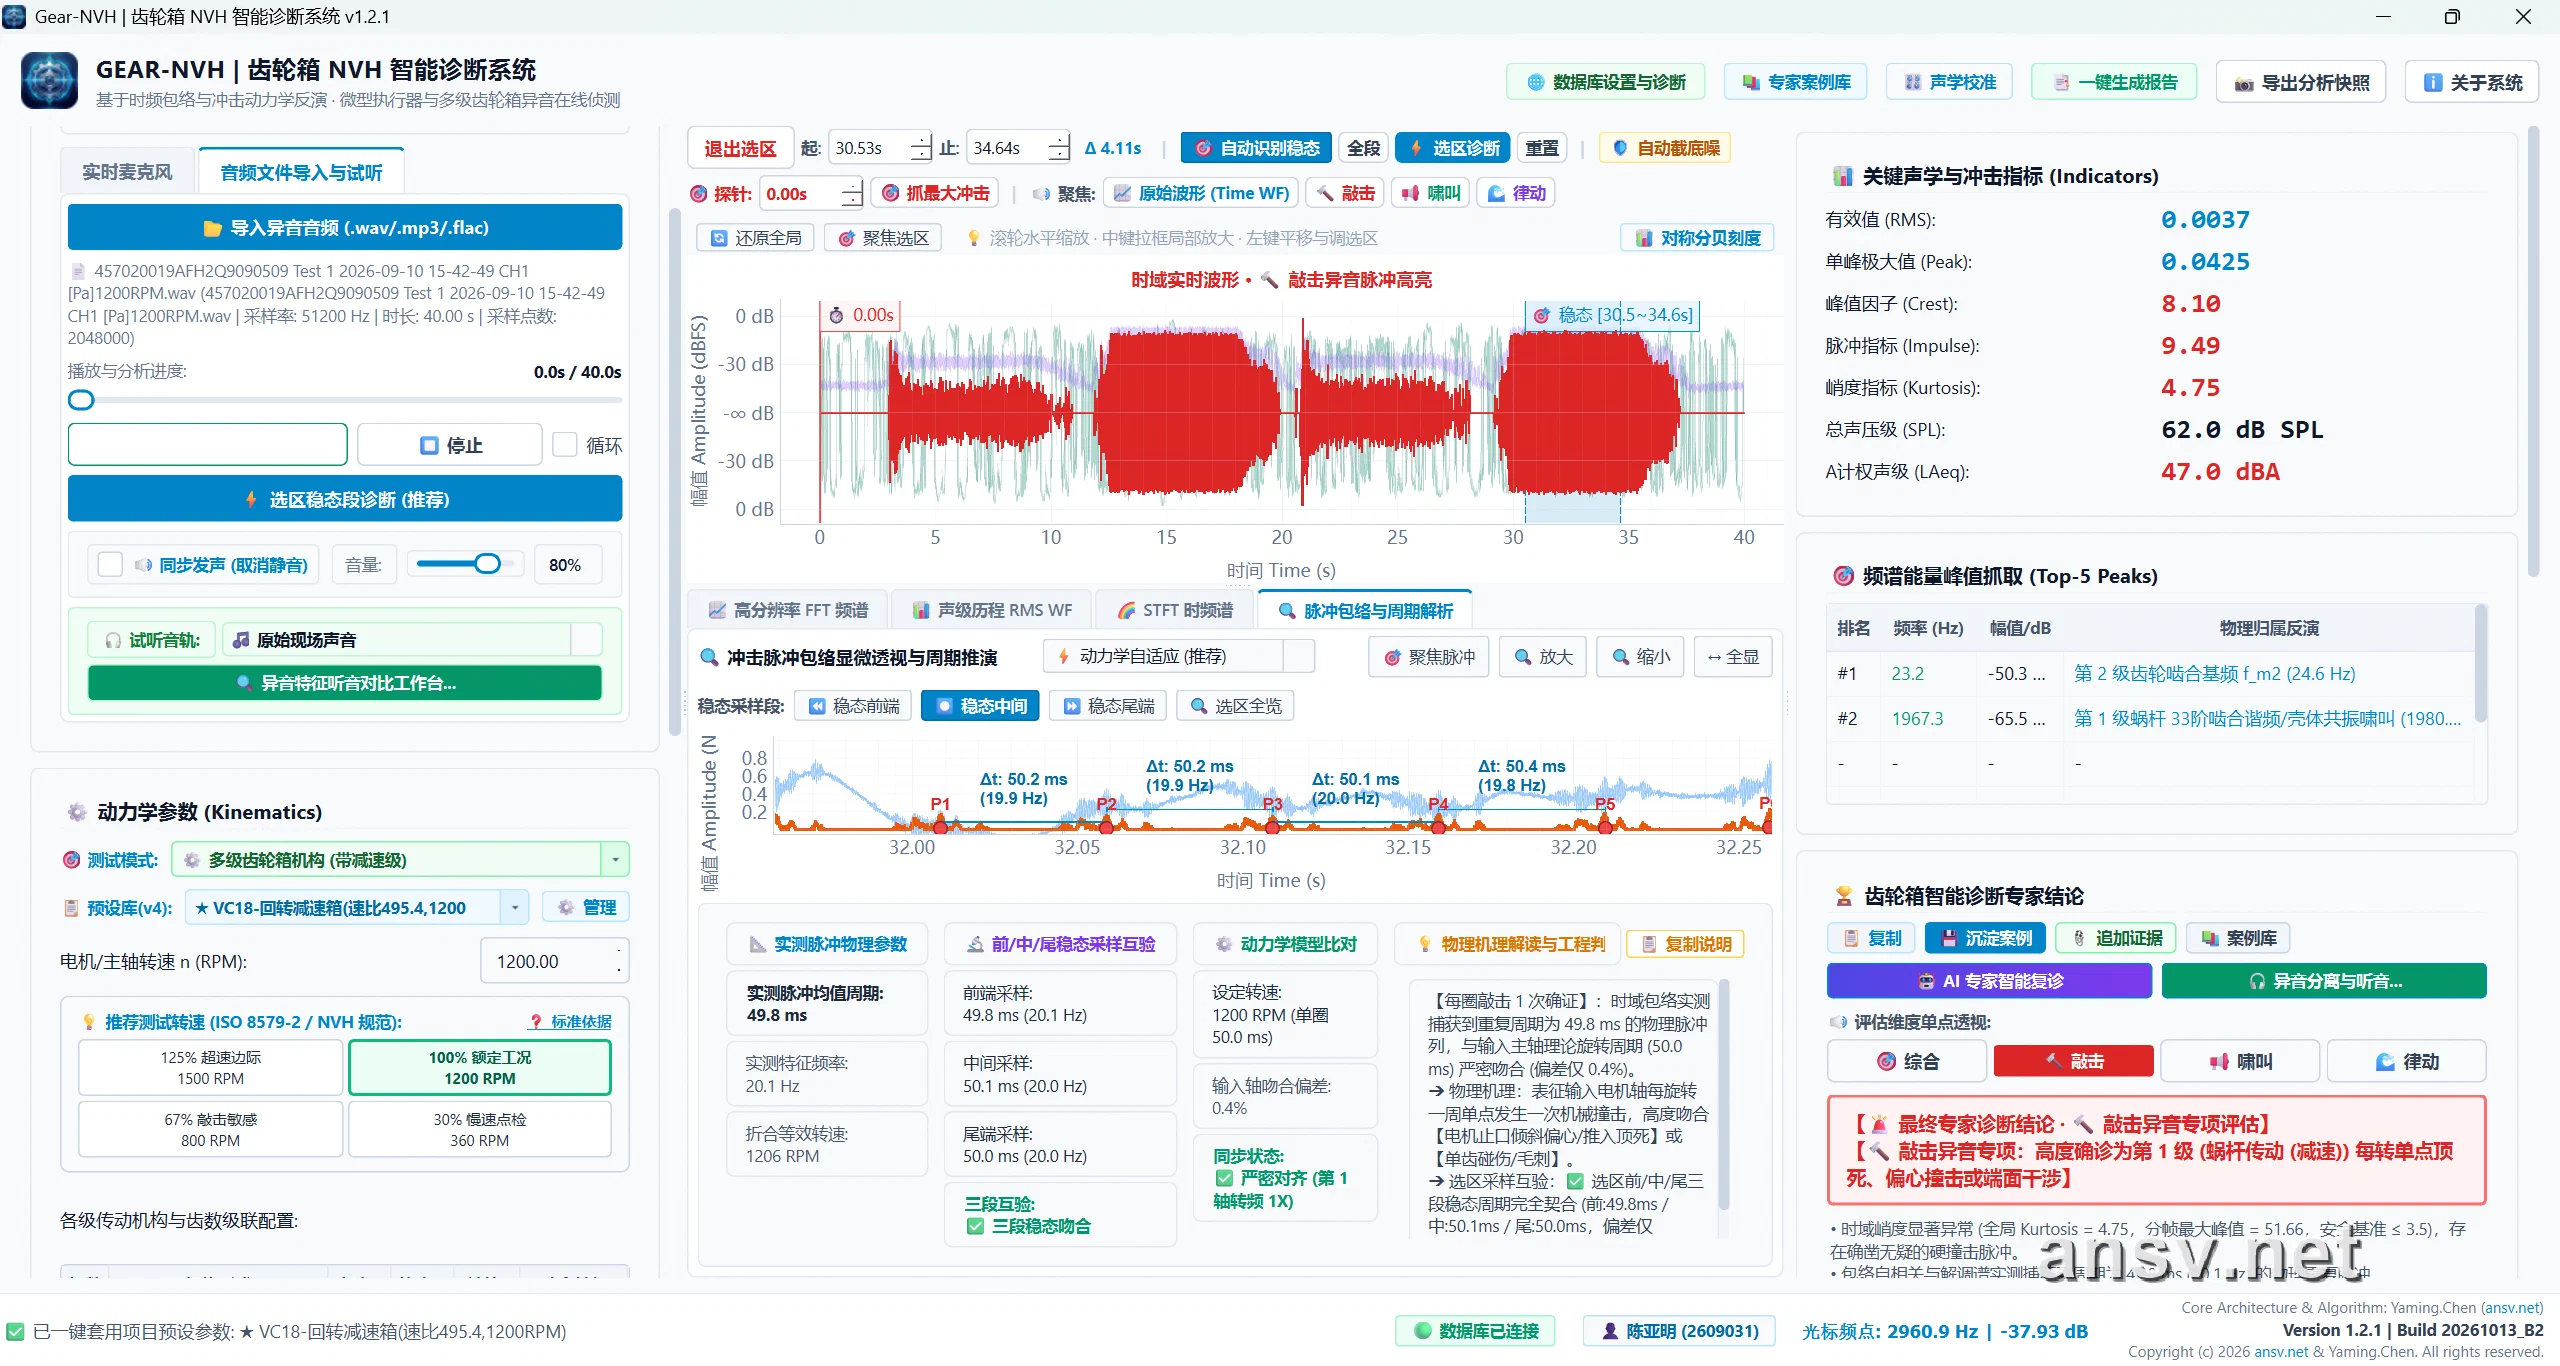 ▲ 脉冲包络周期测量(GEAR-NVH 实测界面):电机转速 $1200\,\text{RPM}$ 下理论单圈周期为 $50.0\,\text{毫秒}$。包络线上连续冲击峰值
P1 → P2 → P3 → P4 间隔实测为 $50.2\,\text{ms} \rightarrow 50.2\,\text{ms} \rightarrow 50.1\,\text{ms} \rightarrow 50.4\,\text{ms}$,与理论旋转周期一致。表明缺陷来自第 1 级输入轴单齿碰伤或端面偏斜,无需拆解箱体即可确定位置。
五、 工程对策:声音特征分离与微米级修形
定位故障源后,需进行验证与参数整改。
1. 4 轨声音解耦试听
为了直观核实故障成分,诊断系统支持 4 轨声音分离与对比:
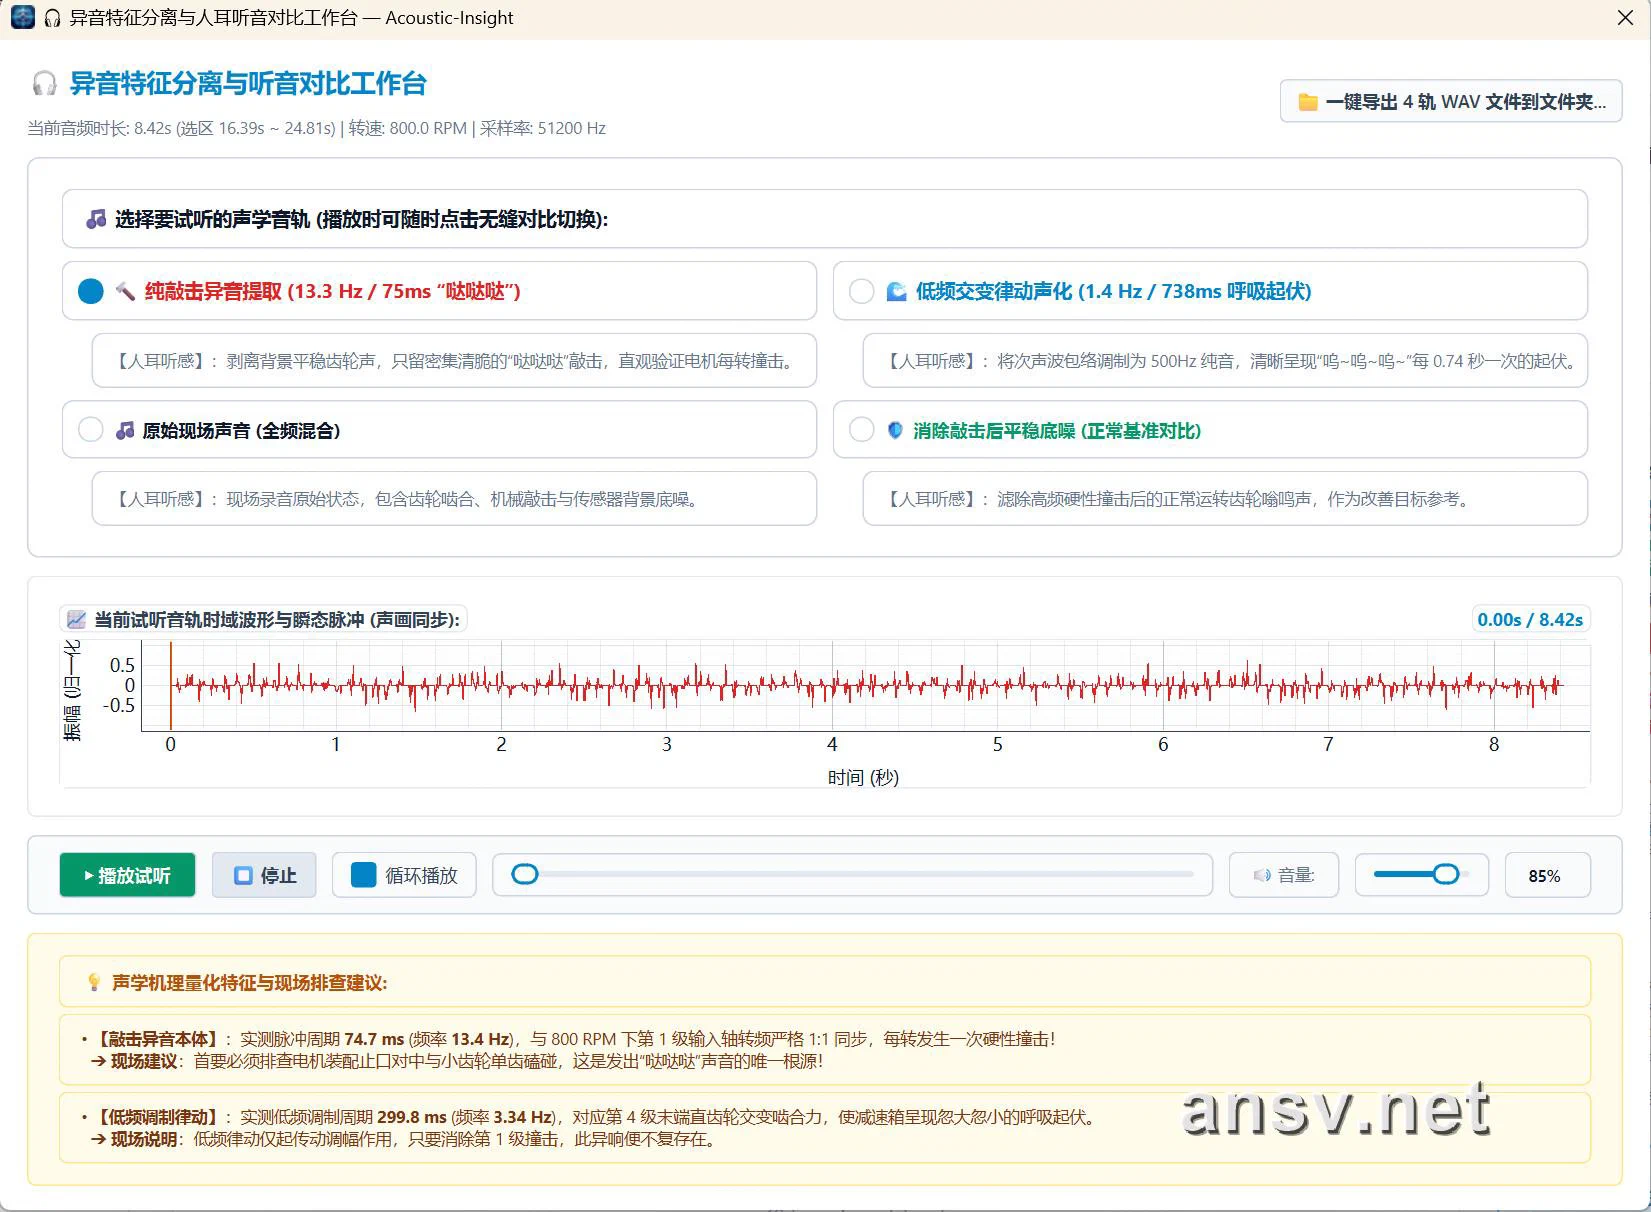 ▲ 声音特征分离对比(GEAR-NVH 实测界面):通过数字滤波将时域信号解耦为 4 条通道:① 敲击异音(单独提取单齿敲击声);② 低频晃动(提取轴系旋转引起的低频波动);③ 原始录音(现场原声对比);④ 目标底噪(消除冲击成分后的平稳声音,作为改善目标评估参考)。
2. 啮合啸叫(Whine)微观几何修形
轮齿在传递扭矩时存在受载弹性弯曲变形。理论标准渐开线在重载工况下,齿顶切入啮合时易产生刚性冲击,激发高频啸叫。
通过两项微观几何修形改善受载啮合:
- 齿廓修缘(Tip Relief,改善 $1\times f_m$ 啸叫): 前一对齿受载弯曲时,切入啮合的轮齿齿顶易产生干涉。通过在磨齿或模具中将齿顶切向修薄 $6 \sim 18\,\mu\text{m}$(做平滑过渡),使轮齿切入更平缓,传递误差可降低约 $80\%$,啸叫降低 $6 \sim 10\,\text{dB(A)}$。
- 齿向修鼓(Lead Crowning,改善偏载与 $2\times f_m$ 谐波): 轴系受弯会导致齿宽方向受载不均。将齿面沿齿宽方向加工成中间微凸 $5 \sim 12\,\mu\text{m}$ 的鼓形,可保证接触斑位于齿面中部,减弱边缘啃齿。
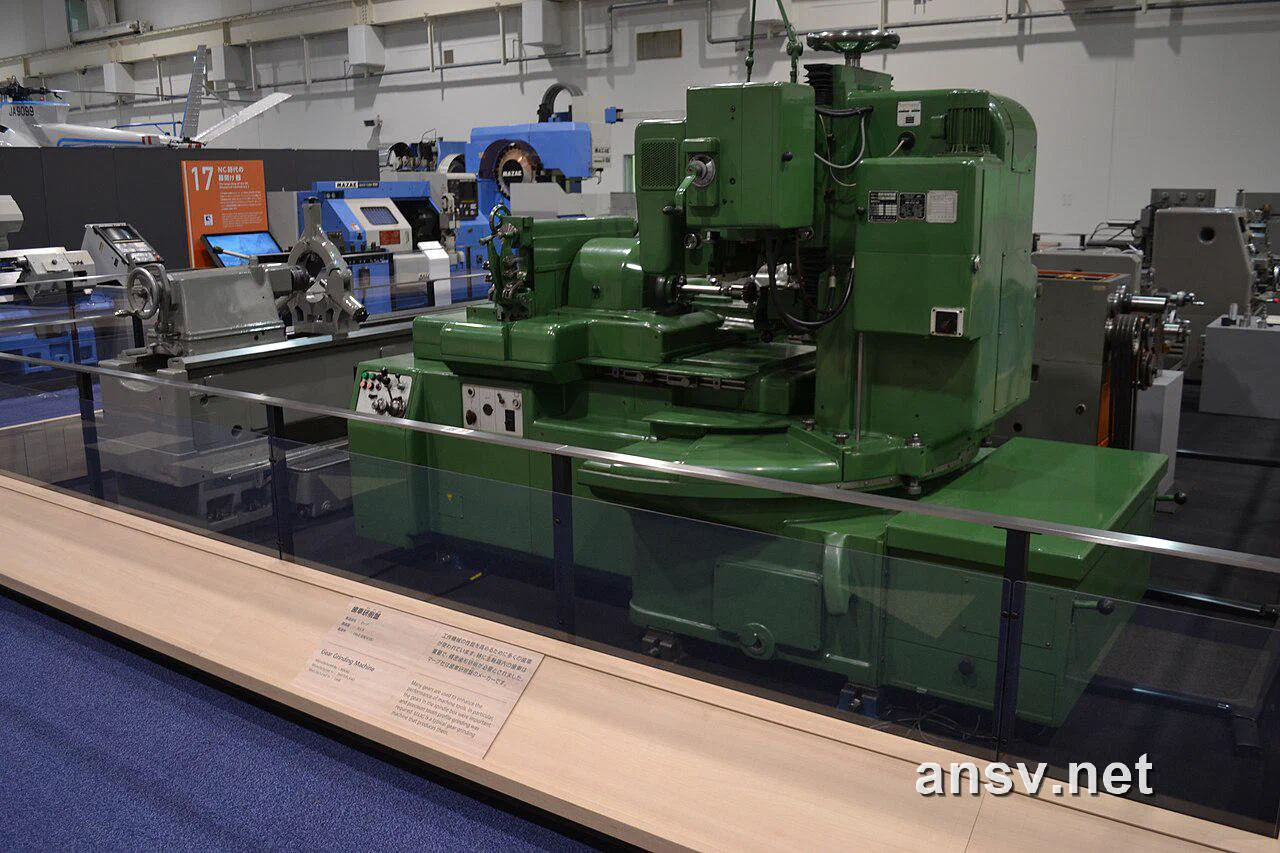 ▲ 工艺成型(图片来源:Wikimedia Commons):数控成形磨齿机可在磨齿工序一次成型微米级齿顶修缘与齿向鼓形,改善受载接触状态。
📋 车间异音排查速查卡
| 软件呈现的特征 | 对应的机械真因 | 车间工程对策 |
|---|---|---|
| 总分贝正常,但时域峭度 Kurtosis > 4.5,且脉冲包络间隔毫秒数等于某根轴旋转周期 | 该轴齿轮存在单齿磕碰毛刺、注塑飞边,或电机装配偏斜导致每转硬顶一次 | 1. 校准电机配合止口,排除轴向死顶; 2. 显微镜排查齿面毛刺与碰伤; 3. 产线终检增加峭度 > 4.5 自动拦截 |
| 峭度正常(≈ 3.0),但 FFT 频谱上 1×fm 啮合基频突出高耸,声音如纯音啸叫 | 轮齿啮合时存在刚性冲击(齿顶缺少修缘产生干涉,或重合度不足) | 1. 图纸增加 8~15 μm 齿顶抛物线修缘(Tip Relief); 2. 优化齿数或将直齿升级为斜齿提高重合度 |
| FFT 频谱上 2×fm 二倍频接近甚至高于 1×fm 基频 | 中心距偏紧导致齿侧无侧隙硬挤,或轴受力弯曲造成齿端偏载 | 1. 检测箱体中心距公差,确保合理齿侧侧隙; 2. 图纸增加 6~12 μm 齿向修鼓(Lead Crowning) |
| 啮合主峰两侧分布等间距副峰(边频带) | 副峰间隔等于某轴转频,指示对应齿轮存在周节累积误差或装配偏心 | 1. 千分表测量齿轮径向跳动; 2. 严格控制齿轮内孔配合公差,纠正装配偏斜 |
| STFT 时频热力图上,2~3 kHz 频段始终存在高亮水平带 | 齿轮啮合力激发了薄壁壳体的固有共振频率 | 1. 壳体大平面增加加强筋改变结构刚度; 2. 外壁贴装阻尼减振片或更换高阻尼降噪油脂 |
至此,《齿轮箱 NVH 与机械异音诊断专栏》前五篇关于声学基础、机理传递、测试环境与信号诊断的内容已整理完毕。结合时域峭度、FFT 频谱与包络分析,可有效排查齿轮磕碰与啮合啸叫两类典型缺陷。
时域指标负责拦截脉冲冲击,频域特征频率负责锁定具体齿轮副与偏心源,配合齿廓微观修形,能够形成闭环的异音诊断与整改流程。
📚 延伸阅读与配套工程工具
- 🔙 上一篇:1.4 NVH 是如何测出来的?—— 测试原理、传感器选型与消音环境设计
- 🏠 返回手册总目录:《齿轮箱 NVH 与机械异音诊断手册》体系导航
- 💻 工业诊断软件实战案例:Gear-Acoustic 机械异音与多级传动 FFT 频谱智能诊断系统实战解析
本文引用与技术讨论规范
作者:陈亚明(Tony Chen)|微型电磁执行器数字化研发专家
原始出处:ansv.net
本文链接:https://ansv.net/knowledge-base/gear-acoustic-nvh/05-signal-analysis-kurtosis-and-fft/
版权声明:除另有说明外,本文原创文字、公式与原创图示采用 CC BY-NC-ND 4.0(署名—非商业性使用—禁止演绎)协议授权。欢迎在署名、注明原文链接且仅作非商业用途的前提下转载;不得改编、删改或拆分原文内容。
除非另有明确说明,文中涉及的第三方商标、专利附图、产品图片及其他第三方素材,均不在本 CC 协议授权范围内,相关权利归其各自权利人所有。
如有技术交流,欢迎联系:hi@ansv.net。
💬 探讨与反馈
123456@qq.com),无需登录即可秒显您的专属 QQ 头像。