在工厂生产线或研发测试车间里,我们经常会看到这种极具年代感的场景: 经验丰富的老钳工或质检员,把耳朵紧紧贴在飞速运转的齿轮箱壳体旁皱着眉头听;或者手里拿着一根长长的金属螺丝刀或听音棒,一头顶在减速机轴承座上,另一头死死抵住耳屏,通过颅骨骨传导来辨别齿轮有没有异音。
这种靠人耳把关的传统方式,在现代精密制造中越来越难以为继:
- 人耳存在无法逆转的生理疲劳与掩蔽效应:正如我们在第 2 章详细分析的那样,工人连续听音 15 分钟后,听觉器官会自动激活镫骨肌反射与神经顺应,灵敏度急剧下降,造成前 10 分钟挑毛病极准、后半个小时全放过的严重漏检;
- 车间环境背景噪声每分每秒都在剧烈波动:旁边冲床打一次、行车吊装经过一次,几十甚至上百分贝的强冲激空气声会瞬间把微型执行器的轻微啸叫彻底淹没;
- 主观感受无法量化溯源:当终端主机厂客户以“高频异音过大”发起批量索赔退货时,工厂根本拿不出任何具有法律效力的频谱数据与质检曲线进行复核。
要把主观的“感觉吵、听着不舒服”转化为严谨可复现的工程客观物理量,我们就必须依靠高保真的声学与振动测试链路。
本章我们将抛开晦涩的纯理论推导,从底层物理本质出发,系统梳理:
- 为什么测声音绝不能用手机录音;
- 空气声压法与结构振动加速度法在工业现场的生死对决;
- 测量传声器(自由场 vs 压力场)与 IEPE 压电加速度计的底层换能物理;
- 传感器安装方式如何让测量上限频率从 $32\,\text{kHz}$ 暴跌至 $1.5\,\text{kHz}$;
- 工业车间低成本消音箱与背景噪声对数能量扣除(ISO 3744 / 3745);
- 测试台架工装防共振与机械解耦的血泪避坑指南。
一、 声音测试的底层物理本质:换能与量化
无论后端分析软件的界面多么炫酷、算法多么复杂,整个 NVH 测试系统的本质只有两个动作:换能(Transduction)与量化(Quantization)。

图 4-1:NVH 信号换能与数字化物理链条(上部)及空气声压法与结构振动法两大工程流派对比(下部)—— 从微观物理波动到数字信号,以及车间现场声阻抗失配免疫机理
声音在物理世界里是介质密度的疏密波。在常温常压下,人耳可听阈值的微弱微压扰动仅有 $20\,\mu\text{Pa}$(约为大气压的五亿分之一),而引起鼓膜疼痛的重度撞击声压可达 $20\,\text{Pa}$(相差 6 个数量级,即 $120\,\text{dB}$)。
高品质工业级传感器的神圣使命,就是将这跨越百万倍动态范围的微弱机械位移或微气压扰动,毫无畸变、不加修饰、以皮秒级响应速度转换为一一对应的电信号(电荷量或毫伏级电压)。
为什么不能用手机或普通电脑麦克风测齿轮箱?
在很多初创团队或产线技改现场,经常有工程师尝试用手机录音 App、领夹麦或者普通 USB 电脑麦克风去采集齿轮箱声音,试图通过分析录音排查故障,结果发现得出的频谱完全是混乱的。
工业级测量传声器与消费级麦克风之间,存在三道无法逾越的工程鸿沟:
- 消费级设备自带“自作聪明”的非线性算法:
手机和会议麦克风的核心目标是“让人听清说话人声”。为了消除风噪和环境杂音,其底层硬件 DSP 和驱动固件强制开启了自动增益控制(AGC,Automatic Gain Control)、动态范围压缩(DRC)与人声频带带通滤波。小声音被私自放大,突发大声音被瞬间掐扁,低于 $100\,\text{Hz}$ 的低频嗡嗡声被直接切除。物理世界的线性量纲在这一刻被彻底粉碎; - 频率响应极不平直:
工业 1 级(Class 1 / Type 1)测量传声器在 $20\,\text{Hz} \sim 20000\,\text{Hz}$ 全频段内,灵敏度频响曲线几乎是一条笔直的水平线,平直度误差严格控制在 $\pm 0.5\,\text{dB}$ 以内。而消费级驻极体麦克风受廉价塑料腔体共振与受潮影响,高低频起伏可达 $10 \sim 15\,\text{dB}$,甚至在 $3 \sim 5\,\text{kHz}$ 存在剧烈的假峰; - 极限声压级与动态范围极度受限:
齿轮箱单齿碰伤或轴承剥落时,啮合瞬间的瞬态冲击声压极高。消费级麦克风的振膜位移与前置电路极易饱和,波形瞬间发生削顶失真(Clipping)。一旦发生削顶,时域波形变成方波,在傅里叶变换后会在高频凭空衍生出大量虚假奇次谐波,彻底误导诊断结论。
二、 测“空气声”还是测“机械振动”?两大流派现场对决
在工业现场,我们究竟应该在齿轮箱旁边架设麦克风,还是在壳体上粘贴加速度传感器?正如 图 4-1 下半部分清晰展示的权衡矩阵,这必须从声阻抗物理与车间现场工况来进行科学抉择。
1. 声阻抗失配:为什么加速度计对车间空气噪声天然免疫?
很多工程师感到疑惑:车间里冲床发出 $85\,\text{dB}$ 的巨响,为什么贴在齿轮箱上的压电加速度计却“听”不见,只测出齿轮箱内部的微弱啮合振动?
这是由声阻抗(Acoustic Impedance, $Z = \rho \cdot c$)的悬殊差异决定的:
- 常温空气的特征声阻抗:$Z_{\text{air}} \approx 415\,\text{Pa}\cdot\text{s/m}$;
- 齿轮箱碳钢/灰铸铁壳体的声阻抗:$Z_{\text{steel}} \approx 4 \times 10^7\,\text{Pa}\cdot\text{s/m}$。
两者声阻抗相差近 100,000 倍!当空气中的声波垂直入射撞击金属壳体表面时,声能反射系数 $R_{\pi}$ 满足:
$$R_{\pi} = \left(\frac{Z_{\text{steel}} - Z_{\text{air}}}{Z_{\text{steel}} + Z_{\text{air}}}\right)^2 \approx \left(\frac{4\times 10^7 - 415}{4\times 10^7 + 415}\right)^2 \approx 0.999958$$也就是说,车间空气中 $99.99\%$ 以上的声波能量都会直接被金属壳体刚性弹回! 空气声根本无法推动厚重致密的金属壳体产生微观结构振动。因此,压电加速度计测到的纯粹是内部齿轮轴系在旋转啮合过程中激发出来的“骨传导”真实振动。
因此,在吵闹的装配车间进行 100% 在线质检,结构振动加速度计是唯一具有工程可行性的利器。
三、 测量传声器(麦克风):电容换能与三大声场选型
测量传声器是将空间中声压微小变化转换为电信号的精密仪器。在工业高精度测量中,最广泛采用的是电容式测量传声器(Condenser Microphone)。
1. 电容传声器内部物理机理
电容传声器的换能元件由两块靠得极近的电极板组成:
- 活动金属振膜(Diaphragm):采用厚度仅为数微米的镍合金、钛合金或镀金聚酯薄膜,具有极高的机械张力与柔顺性;
- 刚性带孔背极板(Backplate):一块平整坚固的导电极板,与振膜隔开仅几十微米的极其狭小的空气间隙,背极板上分布有微孔以减小气膜阻尼。
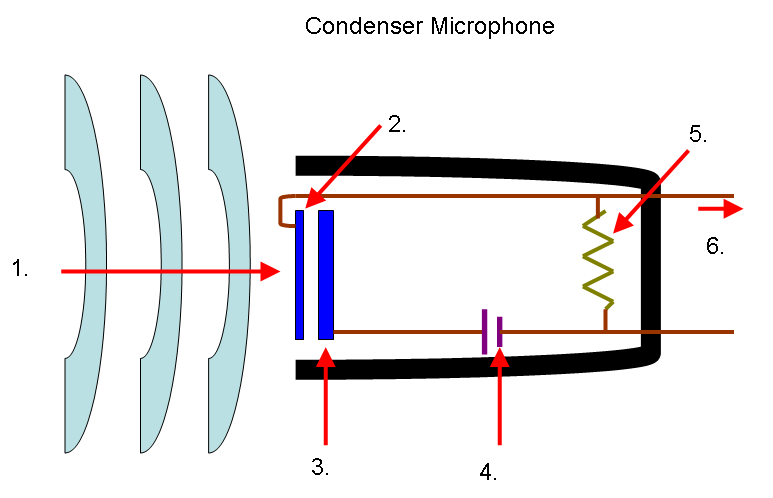
图 4-2:电容式测量传声器内部机械解剖与工作原理图(引自 Wikimedia Commons)—— 声压波动推动极薄导电振膜(Diaphragm)产生微米级位移,导致平行板电容发生连续改变,在高阻抗直流极化偏置电路中产生高精度正比交流电压信号
其电容值 $C(t)$ 遵循平行板电容器经典物理公式:
$$C(t) = \frac{\varepsilon_0 \cdot \varepsilon_r \cdot A}{d(t)}$$其中 $A$ 为有效极板面积,$d(t)$ 为极板间瞬时距离。传感器内部施加恒定的极化电荷 $Q_0$(通过 200V 外部直流极化电源,或利用驻极体材料内部永久充入的静电荷——即预极化传声器)。
当外部声压 $p(t)$ 撞击并推动振膜产生微小位移 $\Delta d(t)$ 时,极板间距发生改变。由于回路电荷 $Q_0 = C(t) \cdot U(t)$ 在高阻抗输入级下来不及泄漏(保持恒定),电容的变化就会直接转化为两极板间端电压的瞬态微小波动 $\Delta U(t)$:
$$\Delta U(t) = \frac{Q_0}{C(t)} \approx U_0 \cdot \frac{\Delta d(t)}{d_0} \propto p(t)$$该输出电压与声压波动呈现出极其优异的线性正比关系。
2. 自由场、压力场与扩散场:三大声场类型的致命差异
传声器不是一个“看不见”的纯点点探测器,它自身具有实体物理尺寸。当被测声波的波长 $\lambda$ 与传声器探头直径(如 1/2 英寸探头直径约 $12.7\,\text{mm}$,对应空气声波频率约 $27\,\text{kHz}$)处于同一数量级时,探头自身就会成为一个坚硬的反射障碍物,在探头迎风面造成高达数个分贝的声波衍射抬升(Diffraction Pressure Rise)。
因此,工业测量传声器严格划分为三大类:
| 传声器声场类型 | 内部声学高频补偿机制 | 标准对准姿态 | 典型工程适用场景 |
|---|---|---|---|
| 自由场传声器 (Free-Field) | 内部声学滤网对高频衍射进行了精确衰减,使得 0 度入射直达声的综合频响完全平坦 | 探头轴向 0 度对准被测声源 | 全消音室、半消音室、开阔台架直接对着齿轮箱测空气声(工业界最常用) |
| 压力场传声器 (Pressure-Field) | 无高频衍射衰减补偿,测量探头膜片表面的真实绝对声压 | 探头与声波掠入射(90 度)或嵌入壁面齐平安装 | 极小密闭腔体、微型声学治具内部、导管内壁齐平测量 |
| 扩散场/混响场传声器 (Diffuse-Field) | 针对从四面八方随机反射而来的漫反射声波,进行了全向平均频响平坦化校正 | 对入射方向不敏感(通常仰角 70~80 度放置) | 混响室吸音系数测试、未做吸音处理的嘈杂车间厂界噪声监测 |
注意切记工程避坑:如果你在消音室里拿自由场传声器测齿轮箱,探头必须**正对(0°)**齿轮箱中心;如果错误地侧立(90°掠入射),其高频频响补偿反而会导致 $5\,\text{kHz}$ 以上的齿轮啮合高次谐波被过度低估 $3 \sim 6\,\text{dB}$!
3. 探头物理尺寸:1/2 英寸 vs 1/4 英寸
在工业选型中,测量传声器最常见的两大家族是 1/2 英寸与 1/4 英寸(例如 Brüel & Kjær、GRAS、PCB 等品牌):
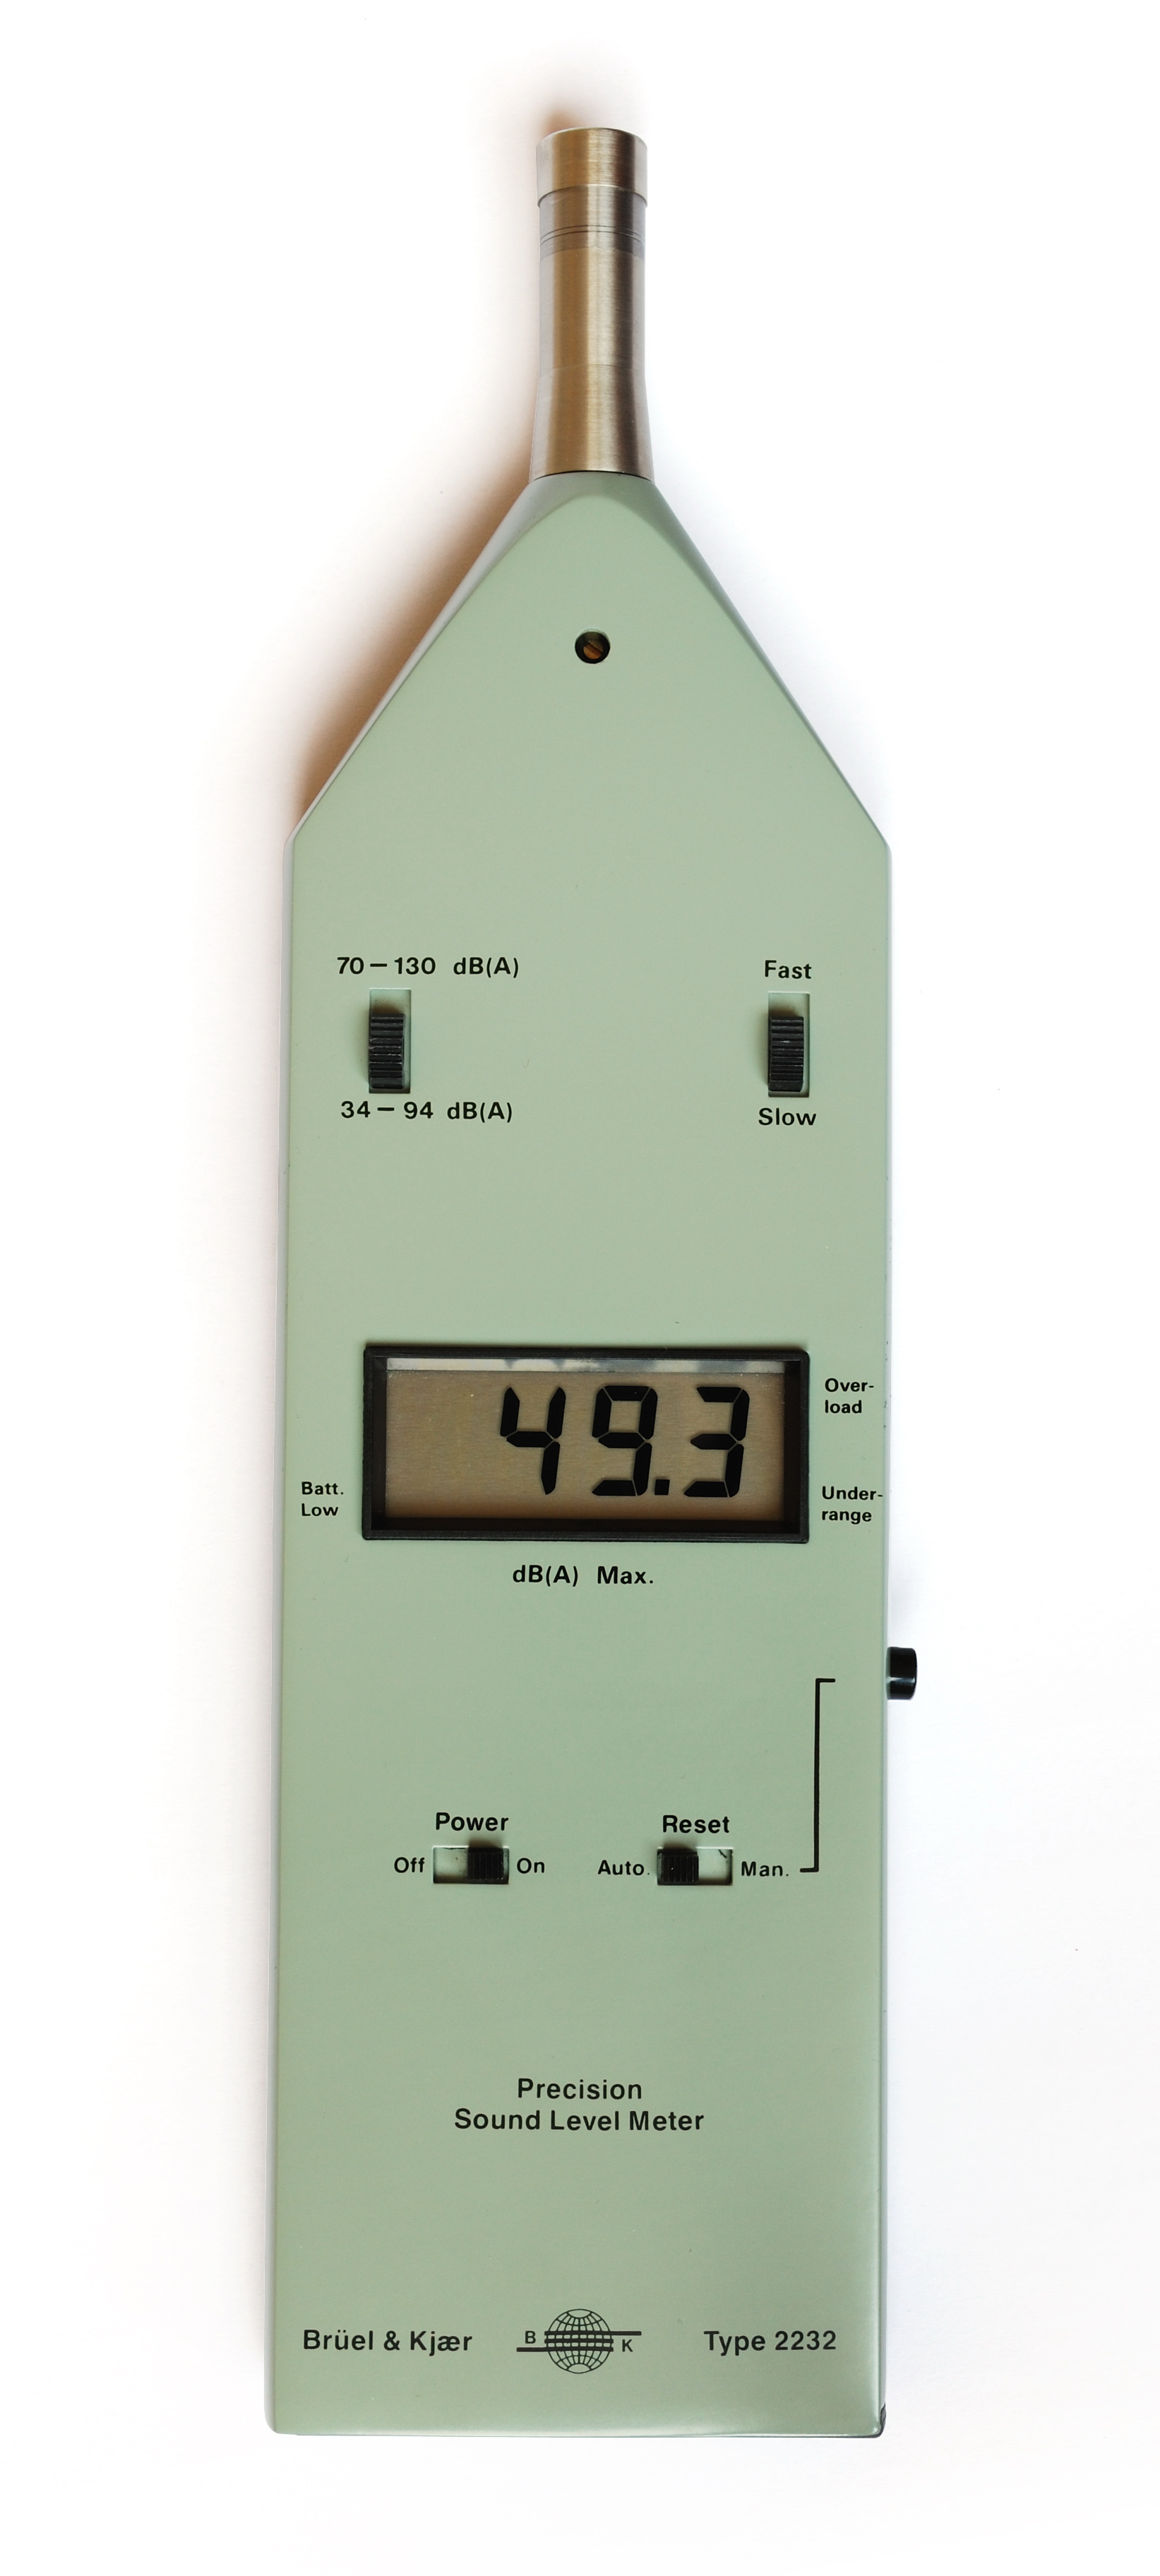
图 4-3:工业级精密声学测量基准(Brüel & Kjær Type 2250 声级计配 1/2 英寸预极化自由场传声器,引自 Wikimedia Commons)—— 振膜直径越大,极板面积越大,灵敏度越高,本底自噪声越低,是齿轮传动实验室 NVH 分析的标准配置
- 1/2 英寸测量传声器(最通用):
由于振膜面积大,换能效率高,典型开路灵敏度高达 $50\,\text{mV/Pa}$,其固有的电子与热噪声底极限低至 $< 16\,\text{dB(A)}$。上限测量频率通常可覆盖至 $20\,\text{kHz}$。非常适合测试静音减速机、车载微型电驱动等微弱声音工况; - 1/4 英寸测量传声器(极高频与爆破声):
振膜面积小,受气流与衍射影响极小,上限截止频率高达 $70 \sim 100\,\text{kHz}$,耐受极限声压可超 $160\,\text{dB}$。但其代价是灵敏度暴跌至 $4\,\text{mV/Pa}$,自噪声底高达 $30 \sim 35\,\text{dB(A)}$。只有在测试微型超高速齿轮箱(转速几万转、啮合频率几十 kHz)或气动爆鸣声时才推荐使用。
4. 现场声学绝对校准规范:为什么每次测前必须校准?
空气的密度和声速受当天的大气压强、室温和相对湿度影响显著,传声器振膜的刚度也会随温湿度产生微小漂移。因此在严谨的 NVH 试验中,**“测前校准、测后复核”**是铁律。
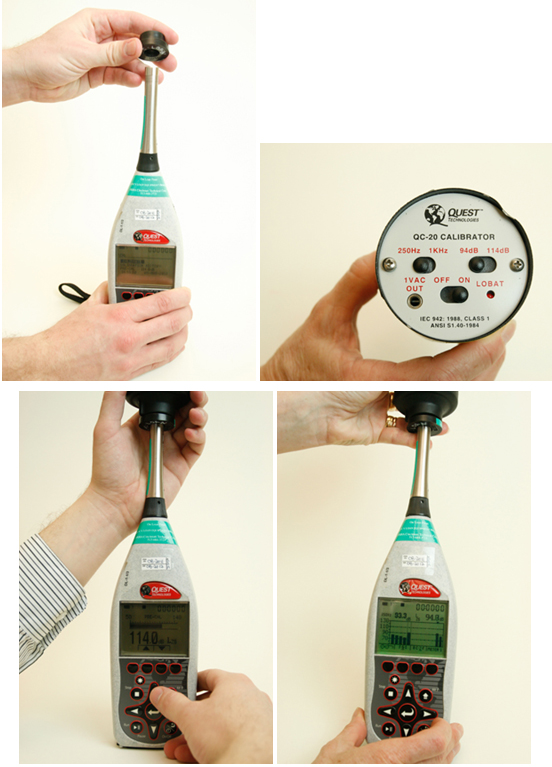
图 4-4:现场声学绝对灵敏度校准规范(引自 Wikimedia Commons)—— 利用精度达 Class 1 标准的手持式活塞发声器或声校准器,向 1/2 英寸传声器密封耦合腔精确输出 94.0 dB / 114.0 dB @ 1000 Hz 纯正弦基准声压,并在采集软件中完成一键灵敏度修正
便携式声学现场校准器(Acoustic Calibrator)内部包含一个经精密温度补偿的石英晶振蜂鸣腔,能稳定提供:
- 基准频率:$1000.0\,\text{Hz} \pm 1.0\%$(在 $1000\,\text{Hz}$ 下,所有 A/B/C/Z 计权衰减量恰好均为 $0\,\text{dB}$,完全排除了计权滤波器的换算误差);
- 基准声压级:$94.0\,\text{dB} \pm 0.2\,\text{dB}$(对应有效声压 $p_{\text{rms}} = 1.0\,\text{Pa}$)或 $114.0\,\text{dB}$(对应有效声压 $p_{\text{rms}} = 10.0\,\text{Pa}$)。
将传声器垂直插入校准器紧密密封的橡胶耦合腔中,测试软件读取实测电压值并自动重置换算系数($\text{mV/Pa}$),即可彻底消除长电缆电容分布与气候环境带来的绝对幅值系统误差。
四、 接触式结构振动测试:剪切式 IEPE 压电加速度计与安装谐振
当进入车间现场时,振动传感器成为了绝对主角。在齿轮箱测试领域,绝大多数工况采用的都是 IEPE(Integrated Electronics Piezo-Electric,压电集成电路,业内常用 PCB Piezotronics 的商标代称 ICP) 压电加速度计。
1. 压电换能物理与剪切式(Shear)构造
压电加速度计的核心物理原理是石英晶体或人工极化压电陶瓷(PZT)的正压电效应:当压电材料沿极化轴承受微观机械应力时,晶格发生非对称变形,晶体相对两侧表面析出与外力成正比的微弱电荷 $q(t) = d_{33} \cdot F(t)$。
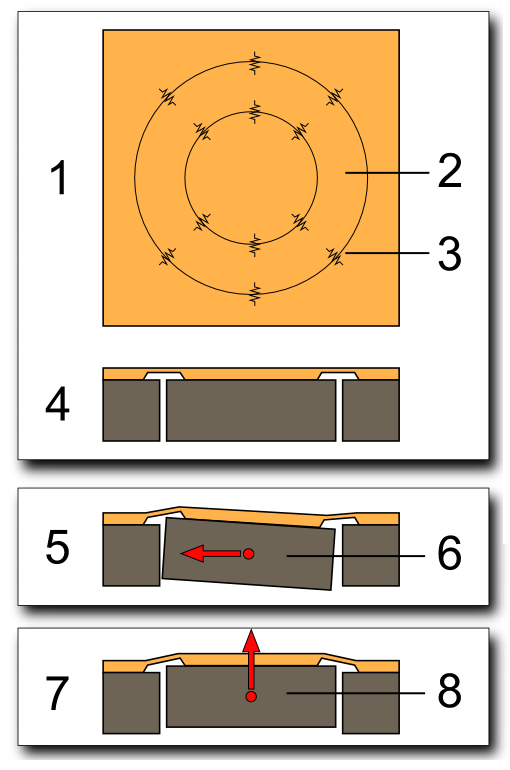
图 4-5:剪切式(Shear Mode)压电加速度传感器解剖构造(引自 Wikimedia Commons)—— 刚性中心立柱周围对称环绕着压电晶体切片与环形惯性质块(Seismic Mass),通过高预紧力紧固环抱。当基底经历机械加速度时,质块产生剪切力使晶体输出电荷
其内部构造成熟地遵循牛顿第二定律:
- 传感器内部装有已知质量为 $m$ 的惯性质块(Seismic Mass);
- 当齿轮箱外壳带动传感器刚性基底以加速度 $a(t)$ 振动时,惯性质块因惯性滞后,对压电晶体施加交变惯性力 $F(t) = m \cdot a(t)$;
- 晶体析出的电荷量直接正比于壳体加速度:$q(t) = d_{33} \cdot m \cdot a(t) \propto a(t)$。
为什么现代工业传感器全用“环形剪切式”而淘汰“中心压缩式”?
在早期老式加速度计中,质块直接压在晶体上方(压缩式 Compression Mode)。在实际应用中经常出现严重工程问题:
- 基底应变假信号(Base Strain Sensitivity):当齿轮箱壳体承载受扭、发生微米级热弯曲形变时,压缩式基底会被硬生生拉弯,将壳体的机械静态形变误测为强烈的虚假低频加速度;
- 热释电瞬态漂移(Pyroelectric Effect):减速机在启停过程中温度骤升,热胀冷缩使预紧螺栓微变,导致传感器基线发生严重直流“雪崩式”漂移。
而在现代**环形剪切式(Shear Mode)**构造中,压电晶体承受的是纯剪切切应力(如 图 4-5 所示)。外部基底弯曲变形与温度均匀膨胀所产生的法向应力不会对剪切晶体产生任何电荷激发表象,彻底根除了虚假热漂移与基底应变干扰。
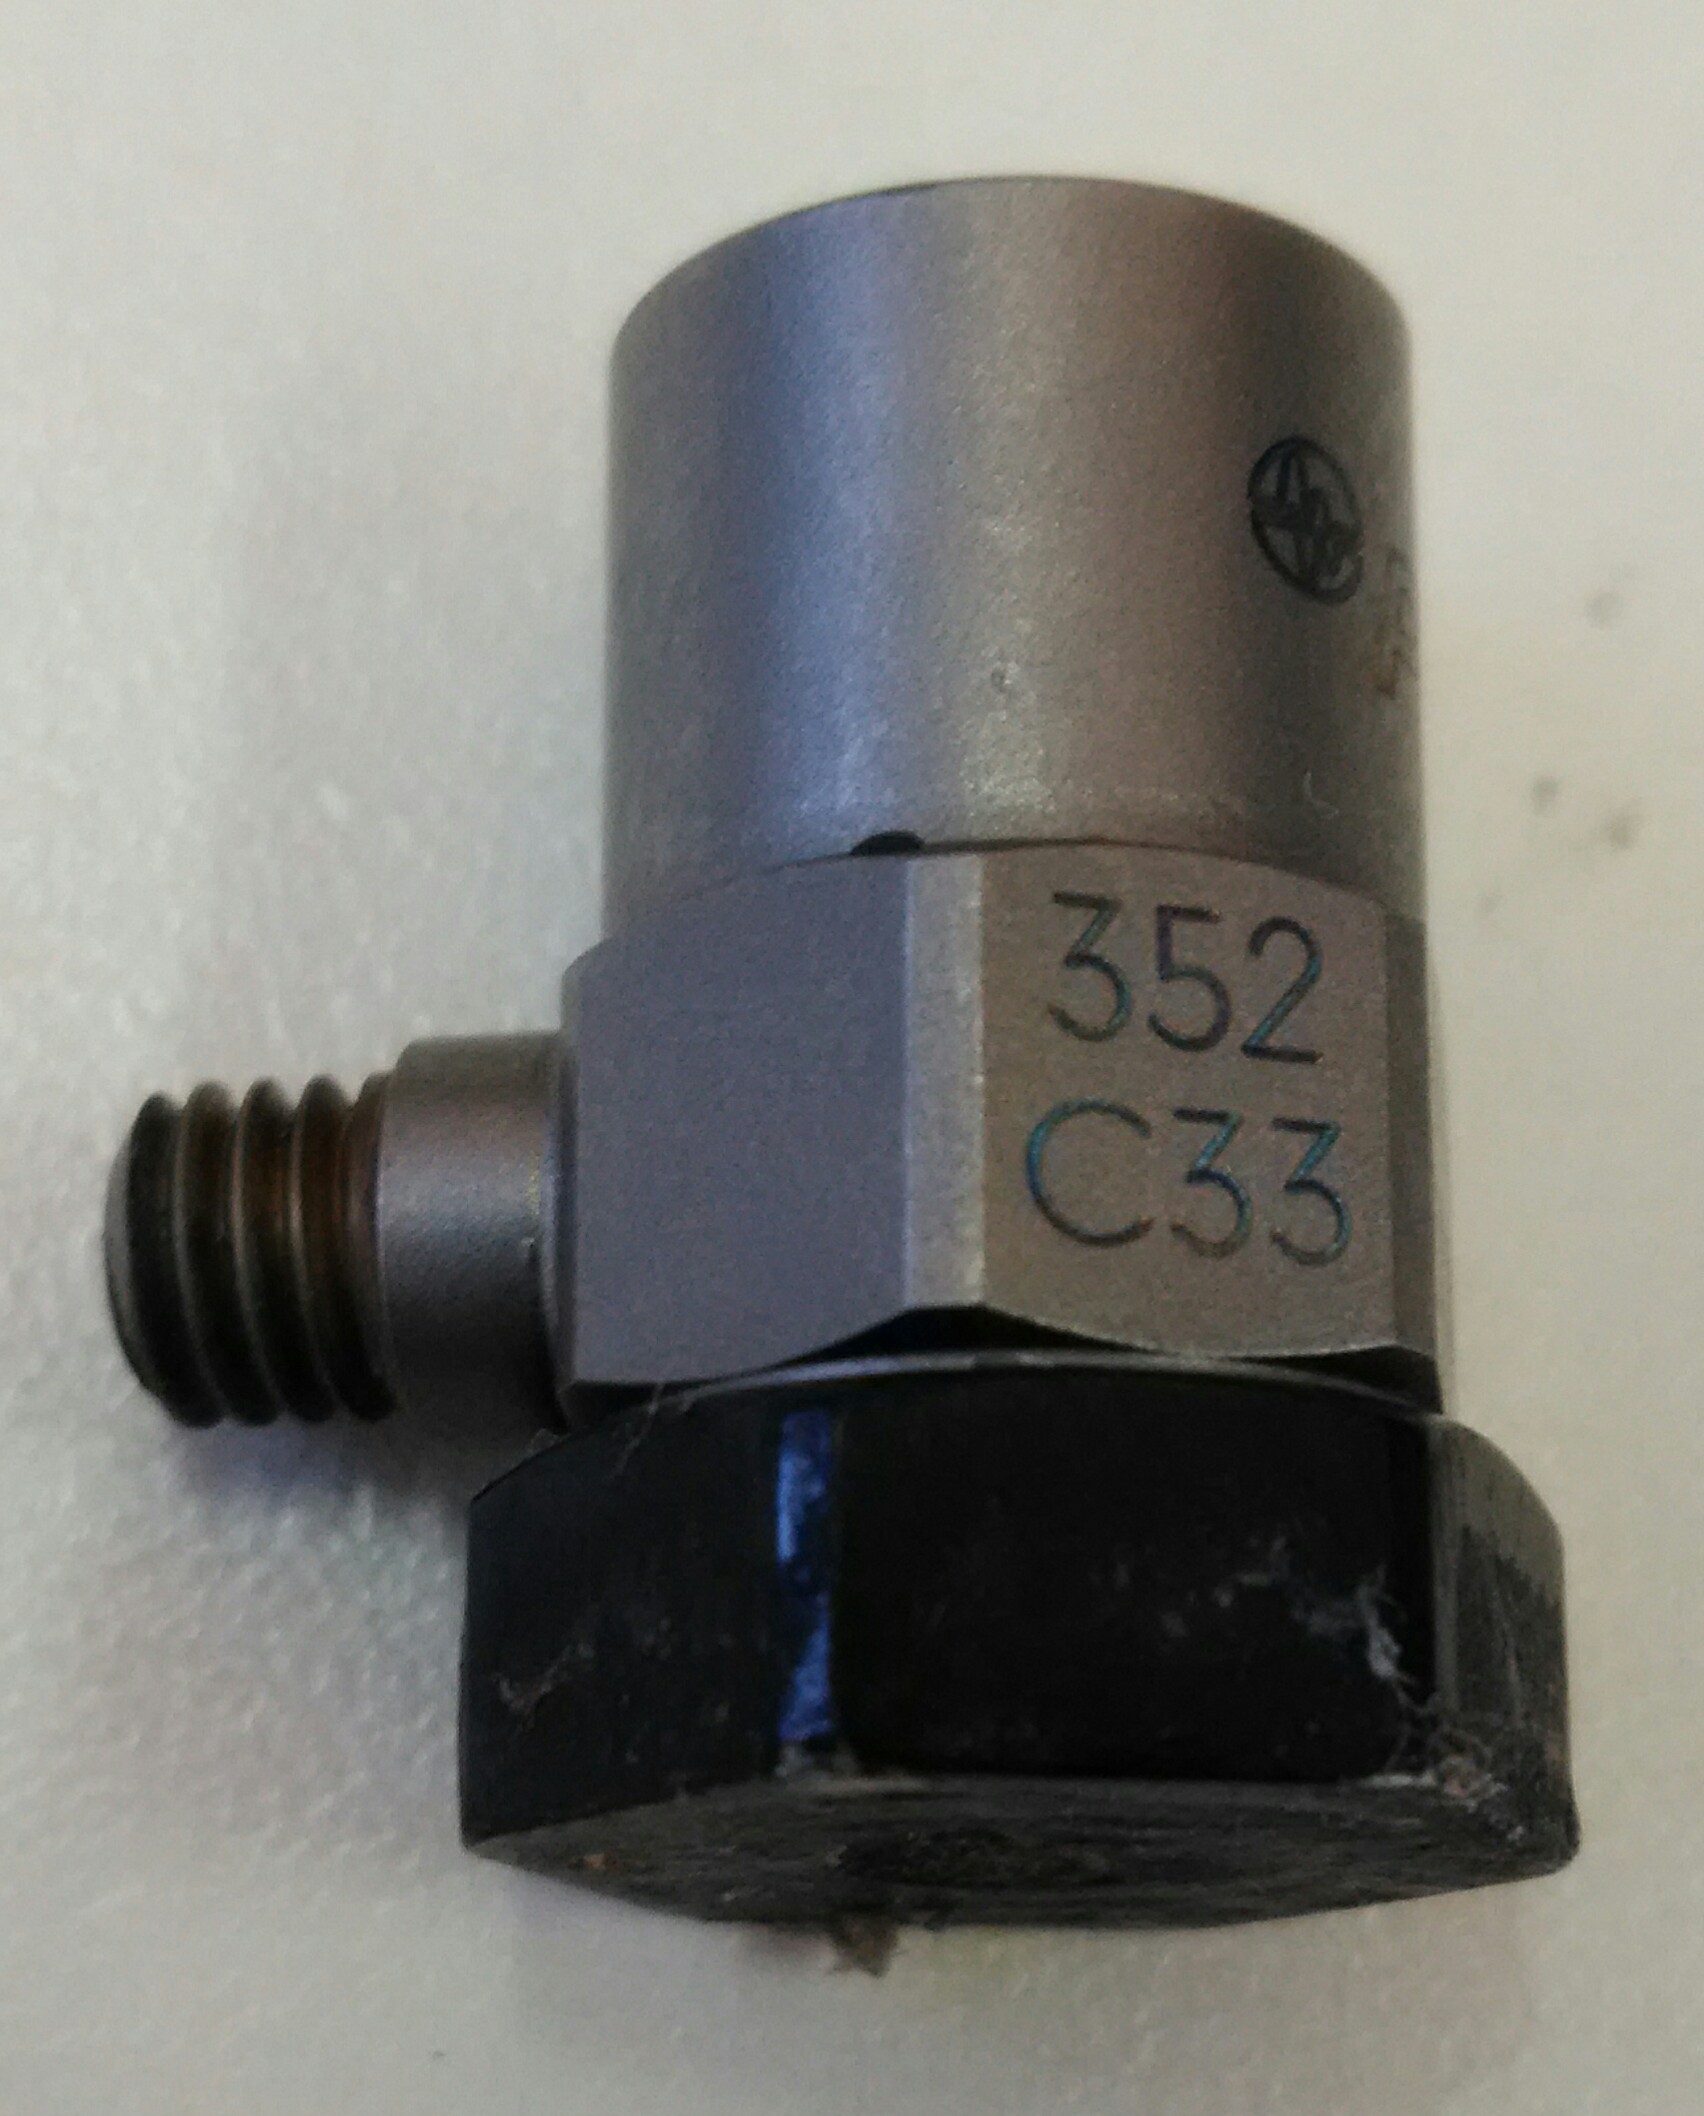
图 4-6:工业级单轴与三轴微型剪切式 IEPE 加速度计实物(PCB Piezotronics 经典家族,引自 Wikimedia Commons)—— 全密封钛合金激光焊接外壳,具备极佳的抗恶劣工业油污环境能力与微型轻量化结构(单轴自重通常仅 2~8 克)
2. IEPE / ICP 信号调理调通链条
传统的纯电荷输出型传感器(Charge Mode)输出极高阻抗的微弱皮库仑($\text{pC}$)电荷,电缆轻微晃动就会因摩擦电效应(Triboelectric Effect)产生巨大的杂散电容噪声,且信号传输十几米后高频信号严重衰减,必须配备昂贵庞大的外部电荷放大器。
IEPE 技术彻底终结了这一痛点:它在微小的传感器钛合金外壳内部,直接集成了一枚微型场效应管(MOSFET)前置放大器,将超高阻抗电荷在毫微秒内就地转换为低阻抗电压信号($< 100\,\Omega$)。
图 4-7:IEPE 两线制恒流源供电调理链条(右侧)与加速度传感器 4 种典型安装方式频响恶化曲线(左侧)—— 接触刚度决定了测试系统的安装固有谐振频率 fn。手持听音测杆谐振仅 1.5 kHz,在 800 Hz 以上严重失真;只有螺栓刚性固定才能确保 10 kHz 以上高频齿轮啸叫测量完全保真
如 图 4-7 右半部清晰展现,IEPE 传感器仅需一根普通的双芯屏蔽同轴电缆(BNC 或微型 M5/10-32 接口)即可完成供电与信号双向传输:
- 恒流源供电:数据采集卡或调理箱内置一个低噪声恒流源(典型工作电流 $2 \sim 20\,\text{mA}$,常用 $4\,\text{mA}$),输出 DC $18 \sim 28\,\text{V}$ 的顺从电压;
- 偏置电压叠加动态信号:传感器内部微型电路自发建立一个静态直流偏置电压(Bias Voltage,通常在 DC $10 \sim 12\,\text{V}$ 左右)。当被测壳体振动时,交变交流信号直接叠加在这个直流偏置电压之上,波动范围通常为 $\pm 5\,\text{V}$;
- 隔直滤波进入 ADC:采集卡前端串联一枚高质量隔直电容(Decoupling Capacitor),将 $10 \sim 12\,\text{V}$ 的恒定直流偏置彻底隔离切断,只留下纯净的高保真 AC 交流振动电压波形送入 24 位 ADC 进行量化。
3. 安装方式决生死:为什么质检员用探针测不出齿轮啸叫?
在许多工厂现场,我们经常看到质检员拿着一根金属测杆(Handheld Probe)顶在齿轮箱壳体上测振动,然后疑惑地发问:“为什么这台车在路上尖叫得刺耳,我们质检员用探针测出来的振动加速度值却非常小?”
这是因为安装刚度决定了安装共振频率(Mounted Resonant Frequency, $f_n$)!
任何加速度计装在被测物表面时,都构成了一个经典的单自由度弹簧-质量系统:
$$f_n = \frac{1}{2\pi} \sqrt{\frac{k_c}{m_{\text{sensor}}}}$$其中 $m_{\text{sensor}}$ 为传感器及配件质量,而 $k_c$ 是安装接触面之间的微观机械接触刚度。根据振动学原理,传感器只有在低于其安装共振频率约三分之一($f < 0.3 \times f_n$)的平坦带内,测量精度才能控制在 $\pm 10\%$(约 $\pm 1\,\text{dB}$)以内!
我们来对比工业界常见的 4 种安装方式的实际性能表现:
| 安装方式 | 典型安装共振频率 fn | 工业推荐可用频率上限 (±10%误差) | 安装便利度 | 齿轮箱 NVH 适用场景与工程忠告 |
|---|---|---|---|---|
| 螺栓刚性固定 (Threaded Stud) | 约 30 ~ 32 kHz | 高达 10 ~ 12 kHz | 慢 (需打孔攻丝 M5) | 齿轮啸叫 (Whine) 研发与标定唯一黄金基准。齿面高阶啮合频率轻松突破 3~5 kHz,必须螺栓紧固 |
| 专用石蜡/快干胶 (Petro Wax / Cyanoacrylate) | 约 20 ~ 22 kHz | 约 5 ~ 7 kHz | 中等 (快擦即贴) | 研发实验室测点快速切换首选。石蜡层必须压到极薄半透明,否则油膜弹簧会显著削弱高频 |
| 双面磁力吸座 (Magnetic Base) | 约 7 ~ 8 kHz | 约 2 ~ 3 kHz | 极快 (直接铁吸) | 仅适用于低速轴承、转子动平衡、电机低频电磁蜂鸣。曲面吸附微晃动会产生严重接触非线性 |
| 手持测杆/听音棒 (Handheld Probe) | 仅约 1.2 ~ 1.5 kHz | 极其有限 (< 600 ~ 800 Hz) | 极快 (手顶即可) | 严禁用作齿轮啸叫在线质检! 人手压力无法恒定,接触刚度极低,把 2.5k~3.5kHz 的啸叫彻底物理滤波断崖式吃掉 |
如 图 4-7 左半部的实测对比曲线所示: 质检员用手持探针去测量 $2.5\,\text{kHz} \sim 3.5\,\text{kHz}$ 的齿轮啮合啸叫时,探针自身的安装共振频率只有 $1.5\,\text{kHz}$,其不仅在共振点发生严重的共振畸变,在共振点之后更是以每倍频程 $-40\,\text{dB/dec}$ 的断崖速度衰减!高频啸叫在进入传感器敏感元件之前,就已经被手持探针本身这个低通机械滤波器彻底过滤掉了!
五、 车间吵得要命,怎么测出微弱异音?—— 消音环境与背景噪声对数扣除
在整车厂装配流水线或机械加工车间,白天的车间背景环境噪声通常在 $68 \sim 78\,\text{dB(A)}$。而一台高端纯电汽车的电动后视镜折叠器、电子驻车执行器(EPB)或精密微型减速器,其允许的总声压级上限可能只有 $40 \sim 45\,\text{dB(A)}$。
根据声能对数叠加定律,哪怕被测件本身声压级达到 $45\,\text{dB}$,放进 $75\,\text{dB}$ 的车间里,实测总声压级依然是 $75.004\,\text{dB}$。微弱异音在空间中完全被淹没在冲床与气枪的轰鸣声里。
要解决这一生死难题,工业界必须依靠物理消音环境隔离与标准背景噪声对数修正法则。
1. 实验室与车间的消音环境层级
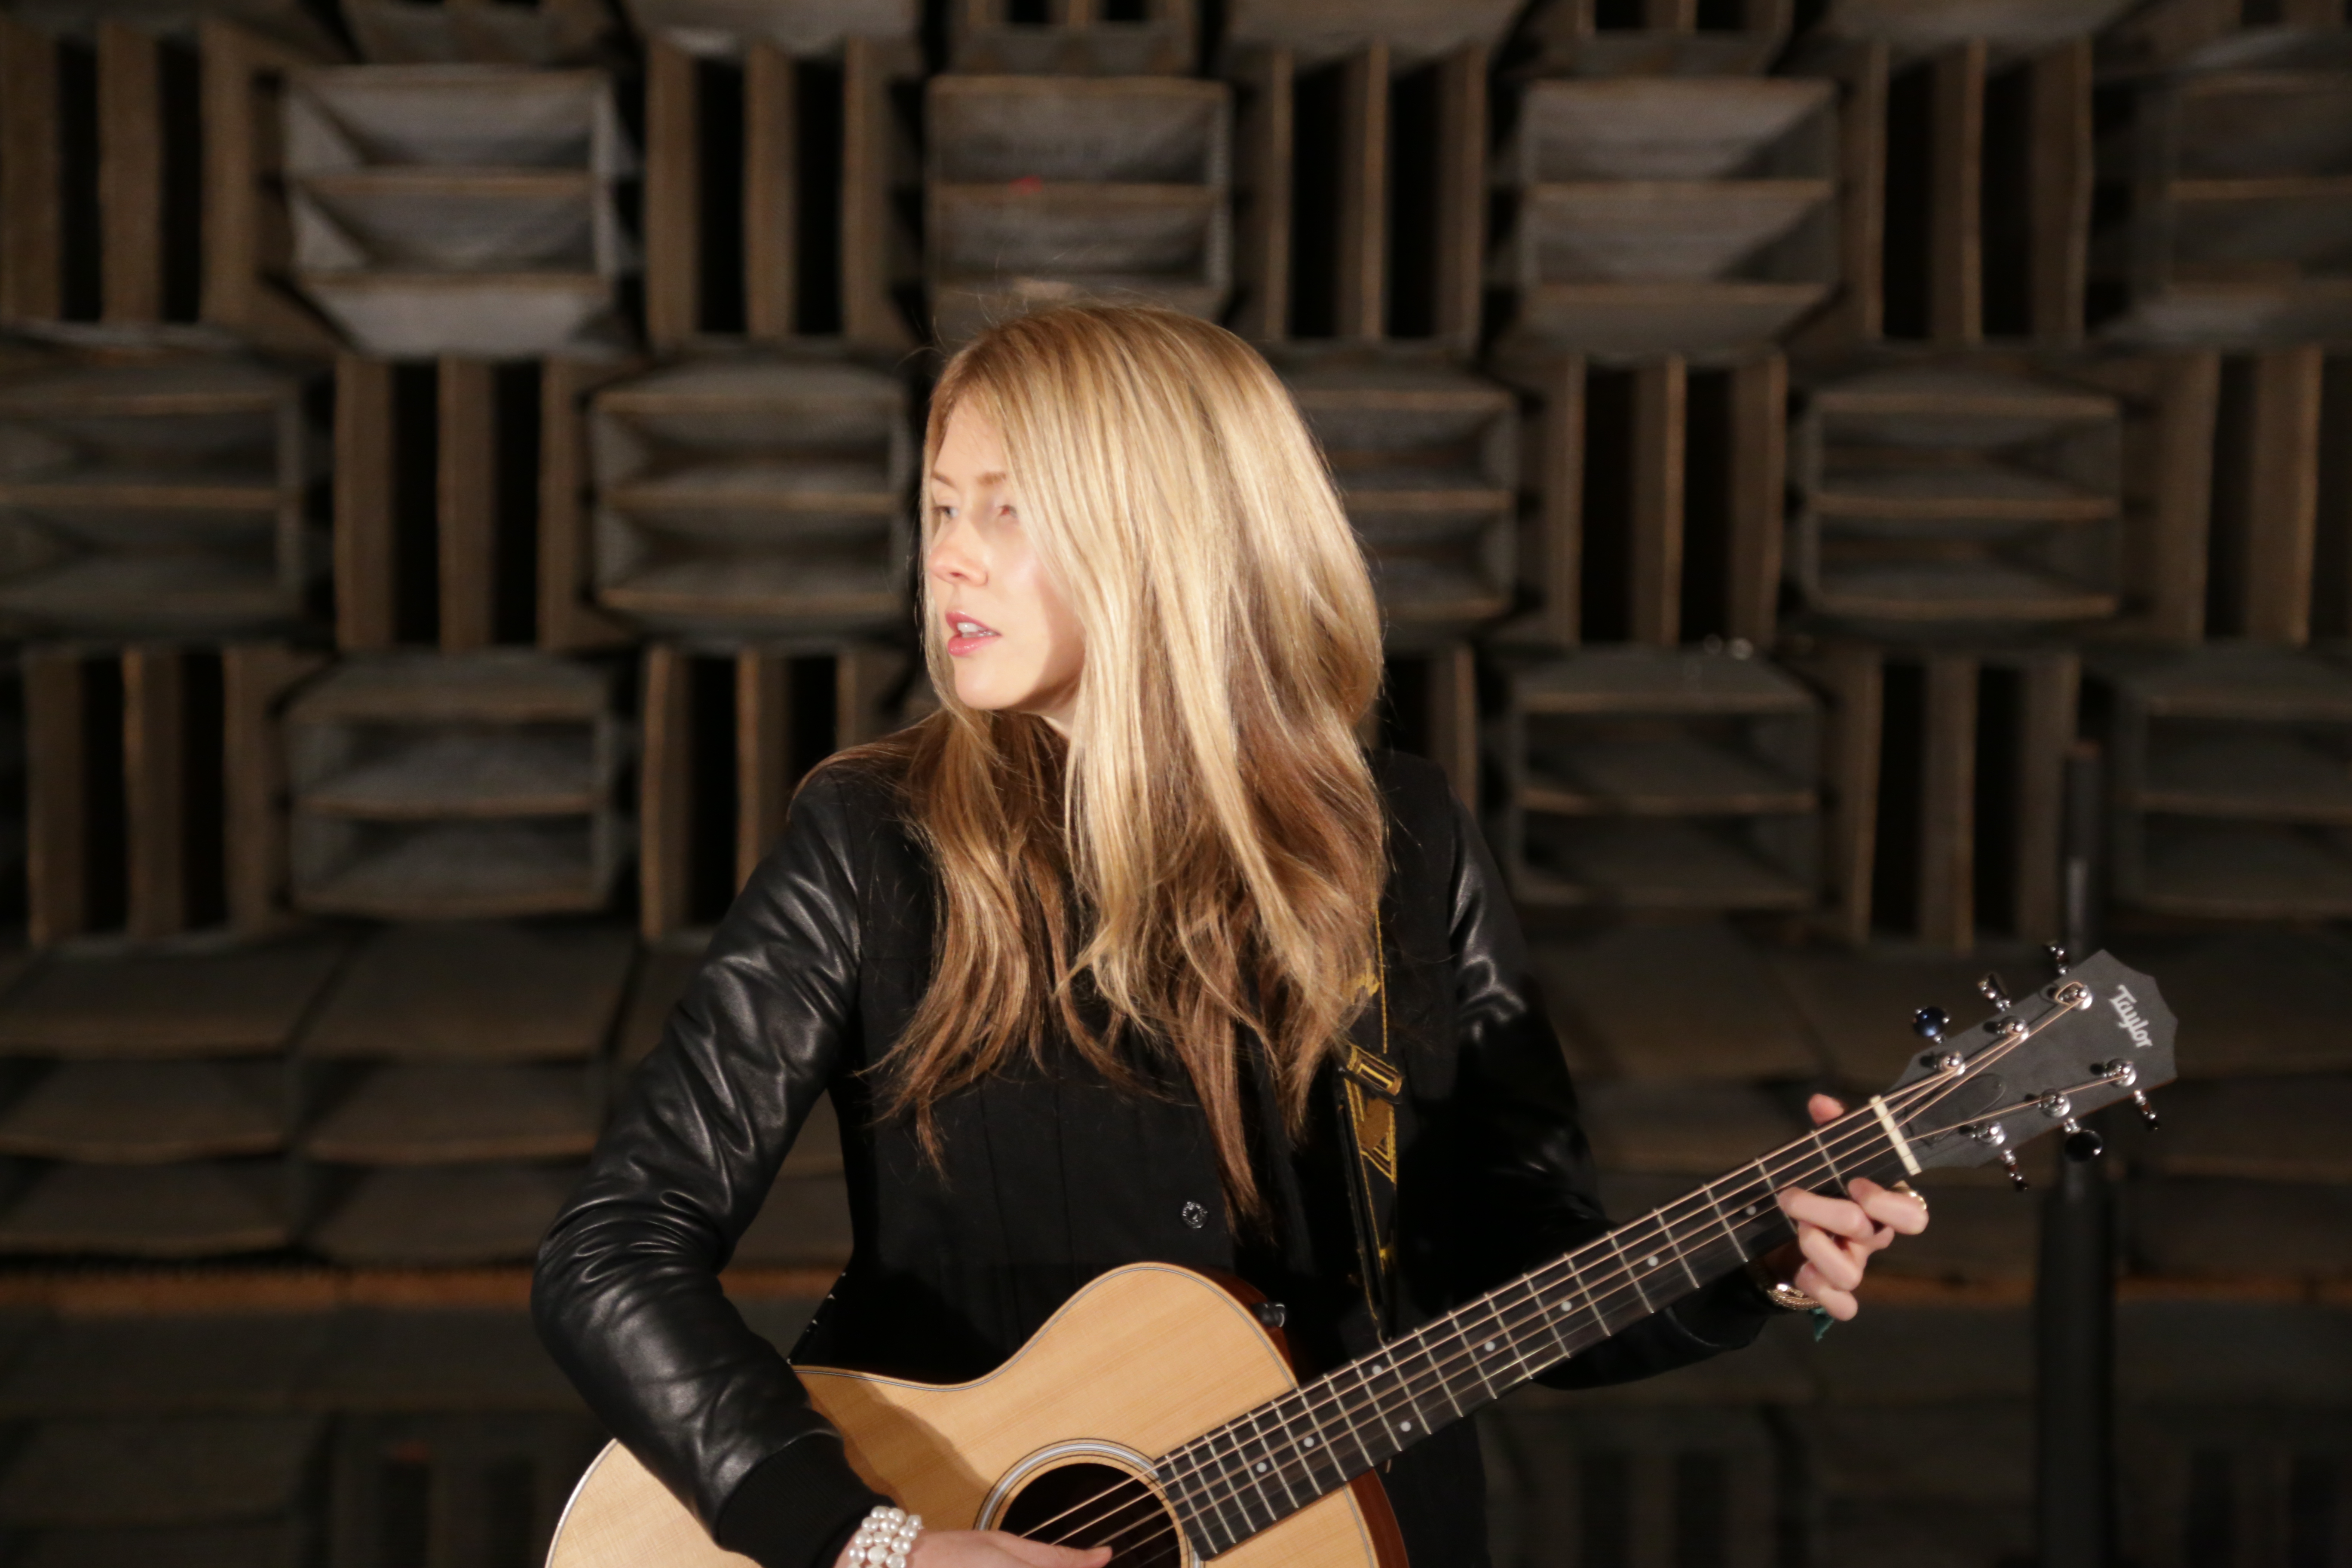
图 4-8:贝尔实验室全消音室实景(引自 Wikimedia Commons)—— 六个面全部覆盖厚度超 1 米的深层三维多孔吸音尖劈,工作人员站在悬空张力钢丝网上。其空间内部不仅完全隔绝外界声波,更能彻底吸收任何入射直达声,营造反射率为零的理想自由声场(Free Field)
现代声学空间按照反射与隔音能力划分为三级:
- 全消音室(Full Anechoic Chamber):天地墙六个面全部铺满吸音尖劈,地面为高张力透声钢丝网。没有任何回声反射,室内本底噪声可低至 $10\,\text{dB(A)}$ 甚至负分贝;
- 半消音室(Semi-Anechoic Chamber,工业最常见):顶面与四周四面墙铺满吸音尖劈,地面为坚硬光滑的高反射混凝土地坪。专门模拟汽车在真实路面上行驶、或大型机床安放在水泥地面上的半自由声场工况;
- 流水线静音测试箱 / 隔音房(Industrial Silent Box / Enclosure):占地通常只有 $1 \sim 4\,\text{m}^3$,专为嘈杂车间定制。采用双层重质钢板外壳隔绝外界空气噪声,箱体内部贴覆高密度吸音阻尼棉吸收内部混响。
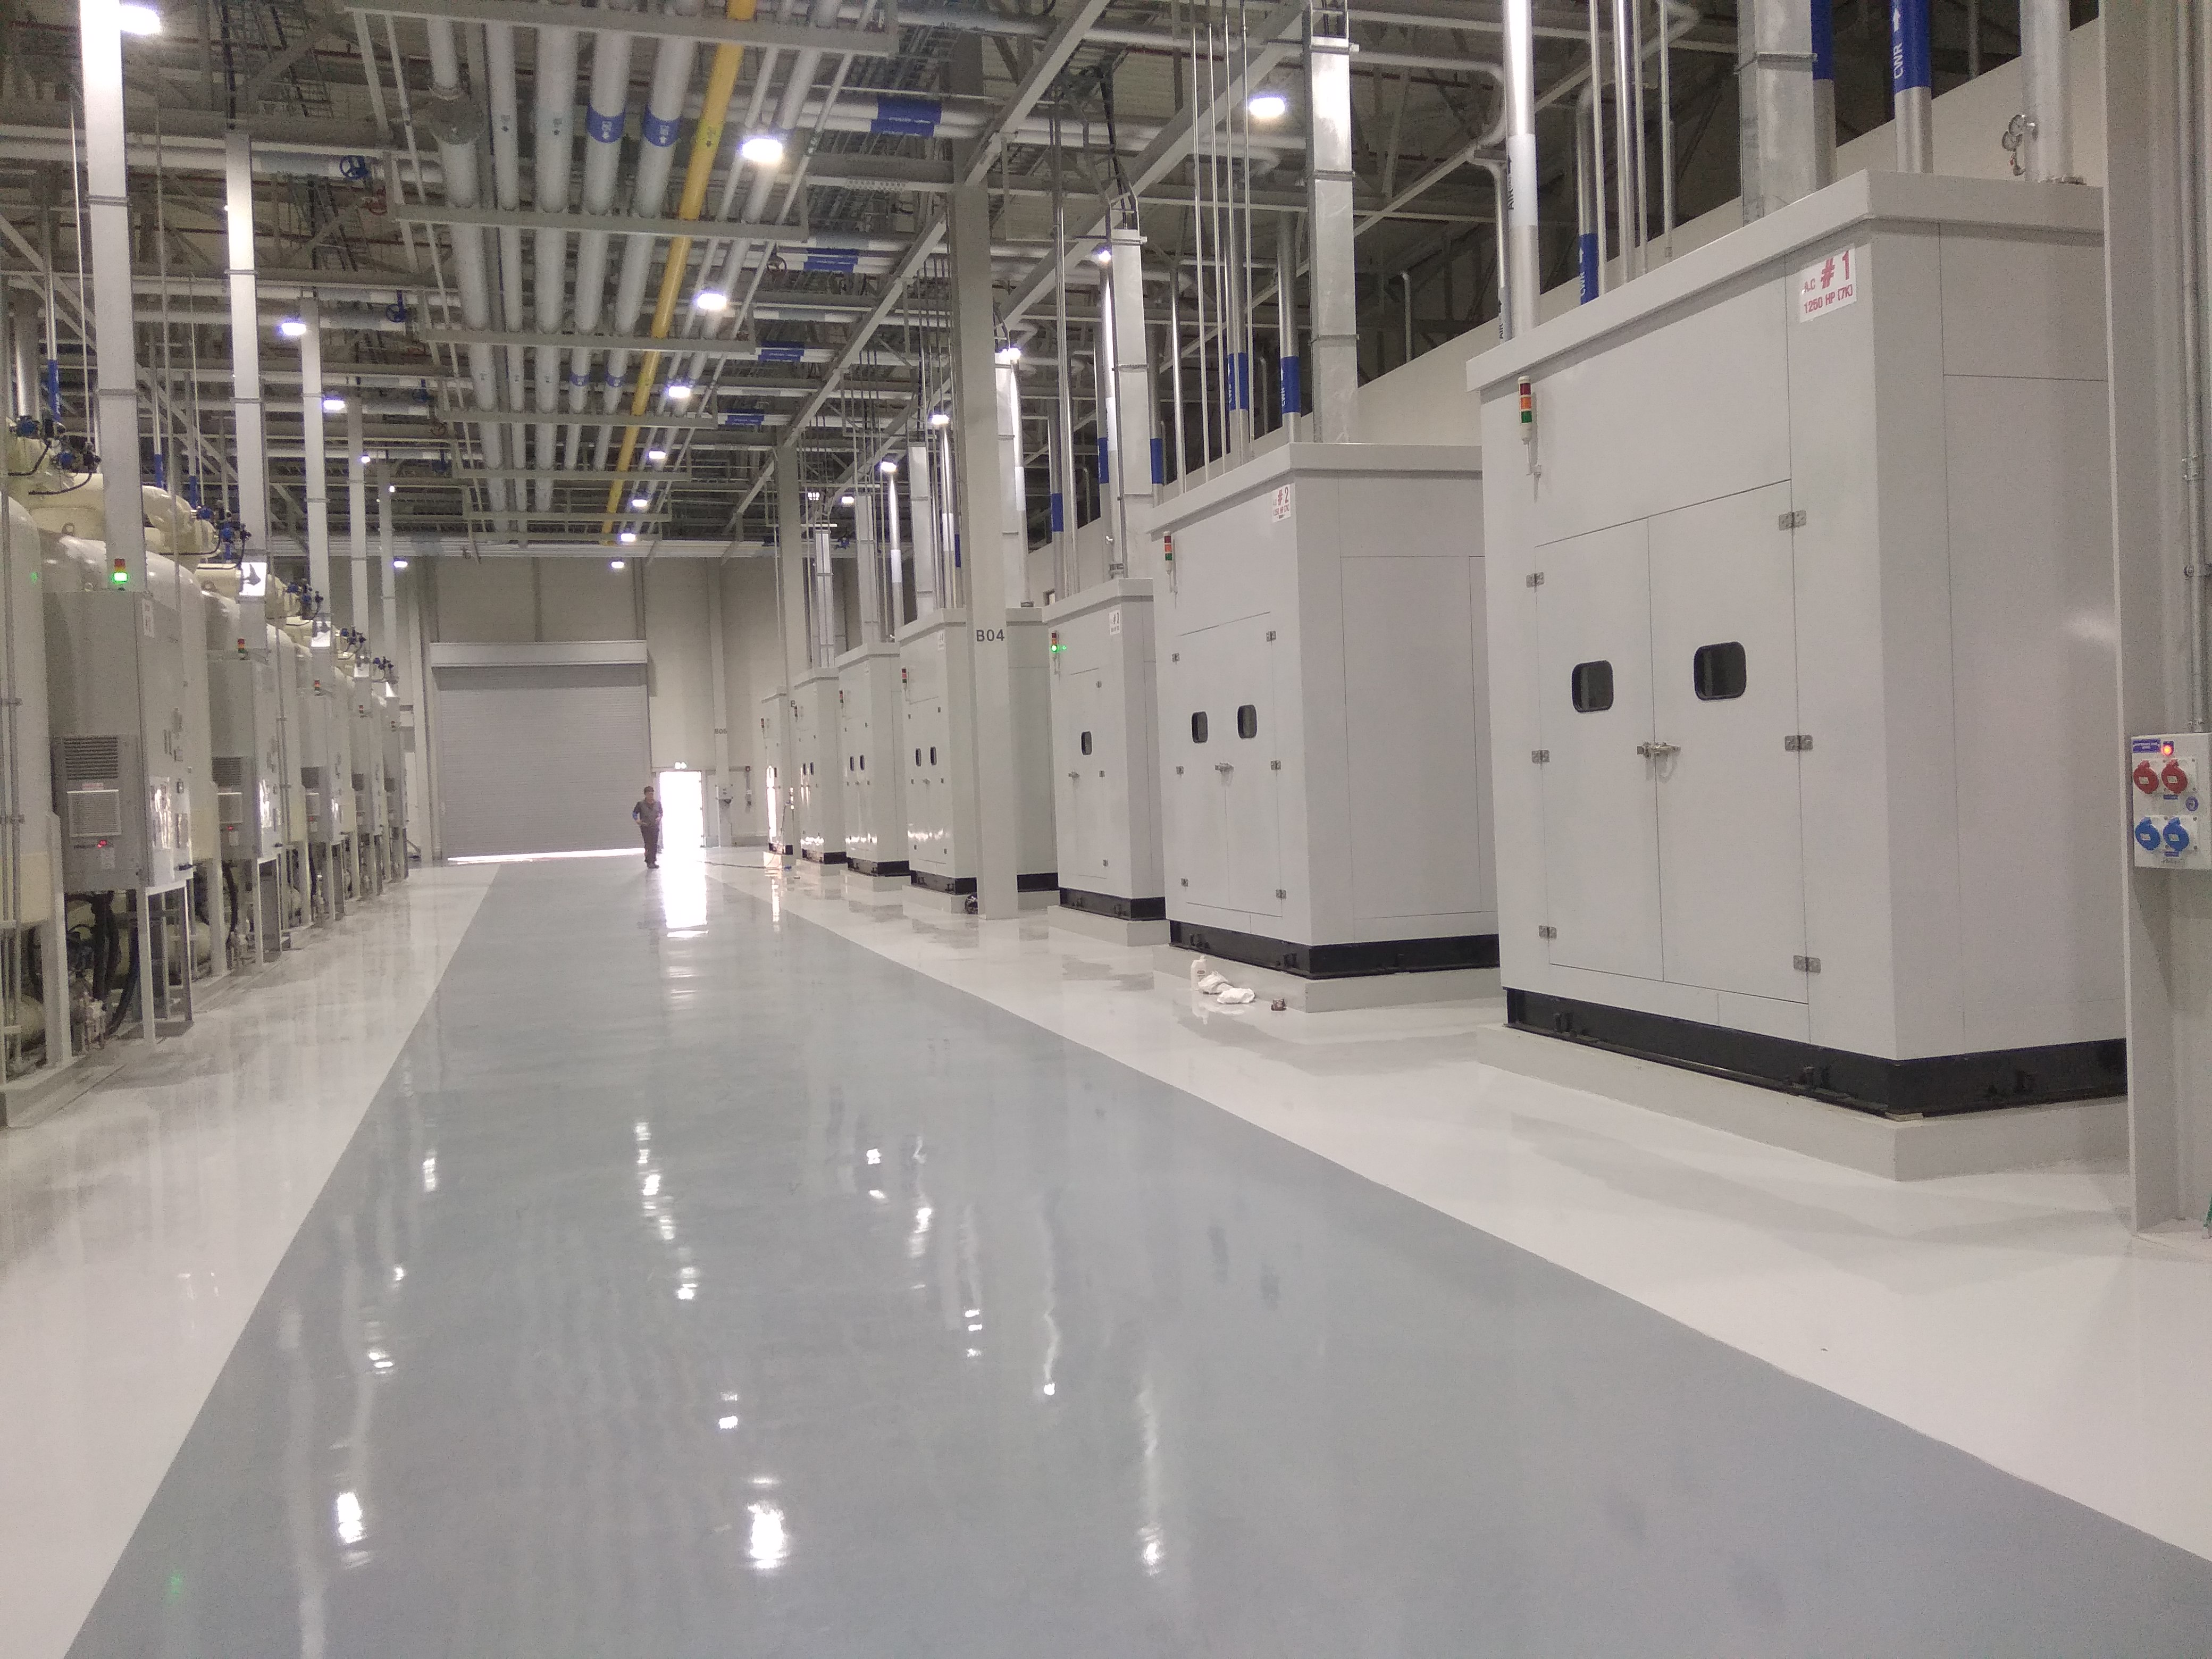
图 4-9:工业车间现场隔音测试工位实拍(引自 Wikimedia Commons)—— 采用多层致密隔音板、阻尼隔音门、迷宫式消音通风管道以及底部减振气囊脚垫,将外部 75~80 dB(A) 的吵闹车间环境噪音硬生生削减至箱体内部的 35~40 dB(A) 洁净测试底噪
2. 隔音与吸音的物理机理区别
许多初级工程师在自建测试箱时,常常犯下一个致命常识错误:“拿几块轻飘飘的黄色海绵或波浪吸音棉拼成一个箱子,试图用来挡住外面的冲床声。” 结果一开机,测出来外部噪声毫无衰减。
必须在物理本质上彻底厘清**“隔音(Sound Insulation)”与“吸音(Sound Absorption)”**的对立统一:
图 4-10:消音环境物理学与背景噪声对数扣除工程决策准则 —— 左侧展示了吸音尖劈的波阻抗渐变与四分之一波长摩擦耗能机制(截止频率 fc = c / 4L);右侧展示了 ISO 3744 / 3745 标准中根据测量差值 ΔL 划分的三大背噪扣除决策区(绿区直接读数、黄区对数修正、红区测试无效)
(1)隔音靠“质量定律”与“密闭反射”
- 物理机制:隔音的目标是**“阻止声波从外界透射进来”**。声波是空气分子的动能,当它撞击箱壁时,如果箱壁极其笨重厚实,声波根本推不动它,绝大部分声能就会被反射回去;
- 质量定律(Mass Law):单层匀质隔墙的理论隔声量 $TL$ 与面密度 $m$($\text{kg/m}^2$)及声波频率 $f$ 成正比: $$TL \approx 20 \log_{10}(m \cdot f) - 48 \quad (\text{dB})$$ 面密度每翻一倍,隔声量提高约 $6\,\text{dB}$。因此,消音箱的外壳必须采用重质材料(如 $3 \sim 5\,\text{mm}$ 冷轧钢板、铅板、高密度阻尼隔音毡、双层夹胶玻璃),并且箱门必须采用双道高弹性橡胶磁吸密封条,绝不能有任何气流针眼漏光!
(2)吸音靠“微孔黏滞摩擦”与“四分之一波长厚度”
- 物理机制:吸音的目标是**“消除箱体内部声波的多重回声混响”。当齿轮箱在金属密闭箱体内发声时,坚硬的内壁会导致声波在箱内来回无休止反射,形成强烈的驻波共振空腔(鸣音)。吸音材料表面布满开放的微米级开孔通道,空气分子在声波推动下钻进微孔往复震颤,与多孔骨架发生剧烈的黏滞流动摩擦(Viscous Losses)与热交换**,将声能彻底转化为微热能;
- 为什么吸音尖劈越长越好?(四分之一波长物理法则):
声波撞击坚硬壁面时,壁面处的空气质点振动速度为零(速度节点),而在距壁面四分之一波长($\lambda / 4$)处,空气质点振动速度达到最大峰值(速度腹点)。因此,多孔吸音材料或吸音尖劈的几何深度 $L$ 必须满足: $$L \ge \frac{\lambda}{4} = \frac{c}{4 \cdot f}$$ 这就推导出了消音室吸音尖劈的低频截止频率(Cutoff Frequency, $f_c$): $$f_c = \frac{c}{4L} \approx \frac{343}{4L}$$- 如果要做一个在 $100\,\text{Hz}$ 截止的全消音室,吸音尖劈的厚度必须达到 $L = 343 / (4 \times 100) \approx 0.86\,\text{m}$(接近 1 米长!);
- 如果测试箱内部只贴了 $50\,\text{mm}$($0.05\,\text{m}$)厚的开孔吸音棉,其理论吸音截止频率约为 $f_c \approx 343 / (4 \times 0.05) \approx 1715\,\text{Hz}$。这意味着它只能有效吸收 $1.7\,\text{kHz}$ 以上的齿轮高频啸叫,而对于 $100 \sim 500\,\text{Hz}$ 的电机低频电磁嗡嗡声,吸音棉形同虚设!
3. ISO 3744 / ISO 3745 背景噪声对数扣除黄金准则
即使有了消音箱或在半消音室中测试,外界环境噪声依然可能残留一部分渗入。根据国际标准 ISO 3744 与 ISO 3745,我们必须在测试工件前先执行严谨的背景噪声扣除判定。
测试步骤:
- 测总声压级 $L_{\text{total}}$:被测齿轮箱驱动运转,测得总声压级 $L_{\text{total}}$($\text{dB}$);
- 测环境底噪 $L_{\text{bg}}$:关闭齿轮箱(电机停转),保持消音箱及现场其他外设完全通电,测得背景噪声级 $L_{\text{bg}}$($\text{dB}$);
- 计算两者测量差值: $$\Delta L = L_{\text{total}} - L_{\text{bg}} \quad (\text{dB})$$
根据 图 4-10 右侧决策图,工程判定严格分为三大黄金区间:
🟢 准则 1:$\Delta L \ge 10\,\text{dB}$(优良测量区 —— 直接读数)
背景噪声对实测总声压级的抬升影响小于 $0.4\,\text{dB}$。在工业工程容差范围内,背景噪声的影响完全可以忽略不计。实测值直接作为被测齿轮箱的真实净辐射声压:
$$L_{\text{target}} \approx L_{\text{total}}$$🟡 准则 2:$3\,\text{dB} \le \Delta L < 10\,\text{dB}$(修正可用区 —— 对数能量扣除)
背景噪声显著抬高了测试结果,但两者之间仍有能量间距。实测读数不能直接作为产品真实值,必须运用能量对数能量反减公式计算产品真实净声压级:
$$L_{\text{target}} = 10 \log_{10}\left(10^{\frac{L_{\text{total}}}{10}} - 10^{\frac{L_{\text{bg}}}{10}}\right) \quad (\text{dB})$$也可以通过减去标准背景噪声修正量 $K_1$ 获得:
$$L_{\text{target}} = L_{\text{total}} - K_1, \quad \text{其中 } K_1 = -10 \log_{10}\left(1 - 10^{-\frac{\Delta L}{10}}\right)$$- 例如:实测 $L_{\text{total}} = 50.0\,\text{dB}$,背景底噪 $L_{\text{bg}} = 45.0\,\text{dB}$,差值 $\Delta L = 5.0\,\text{dB}$。代入公式计算修正量 $K_1 \approx 1.65\,\text{dB}$,被测工件的真实净声压为 $L_{\text{target}} = 50.0 - 1.65 = 48.35\,\text{dB}$。
🔴 准则 3:$\Delta L < 3\,\text{dB}$(非法测量区 —— 测试彻底无效)
当差值小于 $3\,\text{dB}$ 时(例如背景底噪 $48\,\text{dB}$,开机总声压 $49.5\,\text{dB}$),说明工件自身的声音能量已经与背景噪声能量处于同一数量级,甚至微弱于环境杂波。由于声学传感器本身的测量容差,对数反减公式在临界点附近斜率趋于无穷大,微小的读数波动会导致扣除后的目标值误差高达数倍甚至出现数学负数无解。ISO 标准严格规定:此测试直接判定为无效! 必须对消音箱进行二次密封升级,或者果断改用不受空气声影响的接触式压电加速度计。
六、 测试工装台架防共振与柔性隔离设计(老工程师实战避坑)
在搭建微型执行器或工业减速机测试台架时,很多结构工程师习惯按照机床装配的思路,把驱动伺服电机和被测齿轮箱用几块坚硬的铝合金角码“死死锁在同一块加厚铸铁底板上”,轴与轴之间用刚性顶丝套筒牢固拧死。
结果一上电测试,软件界面上的噪音值直接爆表高达 $80\,\text{dB}$,主轴承高频发热,齿轮箱内部传来惨烈刺耳的尖叫声。把齿轮箱拆开在三坐标和齿形齿向仪上反复检查,每一颗齿轮的精度全是 DIN 4 级顶级品质,工人们百思不得其解。
这是典型的踩中了测试工装台架“机械共振”与“强制过约束弯矩”的工程大坑!
合格的 NVH 测试台架在机械设计上必须贯彻三大柔性解耦铁律:
图 4-11:合格 NVH 测试台架的机械多级柔性隔离拓扑 —— 采用双膜片高挠性联轴器消除附加交变撕扯弯矩,工装模态避开啮合基频,底部配置 4 角低频空气弹簧脚垫切断车间地面 10~50Hz 振动爬行干扰
1. 联轴器必须用“高挠性双膜片”,严禁刚性锁死
驱动电机主轴和齿轮箱输入轴之间,由于机械加工公差与轴承径向游隙,永远存在几十微米($\mu\text{m}$)的微小径向与角向不同轴度偏差。
- 如果采用刚性套筒连接,两根轴强制旋转会产生每转一次的巨大附加交变撕扯弯矩,该弯矩直接以几千牛顿的侧向力硬生生“注”进齿轮箱的输入轴承和齿轮副内,导致齿轮发生极严重的偏载单侧啮合倾斜,人为制造出巨大的虚假齿轮啸叫!
- 解决方案:中间必须串联**双膜片高挠性联轴器(Double Diaphragm Coupling)**或带有高阻尼梅花形弹性聚氨酯垫的弹性联轴器。它能在纯净传递旋转扭矩的同时,在空间六个自由度上完全吸收径向、轴向与偏角安装误差。
2. 工装夹具避开齿轮啮合固有模态频率
支撑齿轮箱的工装托架、气动压爪等金属结构件自身都具有机械固有频率(Natural Frequency, $f_n = \sqrt{K/M}$)。
- 如果工装支架刚度设计不当,其悬臂模态共振点恰好撞上了齿轮箱在额定转速下的齿轮啮合基频(Mesh Frequency, $f_m = z \cdot n / 60$),整个工装夹具就会成为一个巨大的“音箱喇叭”,将微弱的齿轮微振动成百上千倍地剧烈放大!
- 解决方案:在设计夹具时,运用有限元模态分析(FEA Modal Analysis)进行避峰计算,使工装托架的第一阶固有共振频率至少高于额定啮合频率上限 $30\% \sim 50\%$ 以上;或者采用高阻尼铸铁材料(如 HT250/HT300 灰铸铁)代替极易发脆共鸣的硬铝合金板。
3. 切断车间地面的低频地基振动传导
工厂车间地坪常年有行车起吊落钩、邻近吨级冲床冲压以及叉车往来,地坪会持续传播 $10 \sim 50\,\text{Hz}$ 的强能量低频弹性表面波(瑞利波)。这种低频能量会沿着测试台的四条钢桌腿长驱直入爬上台架。虽然人耳听不太见,但会直接导致加速度传感器信号基线发生几百赫兹的剧烈上下跳动,造成动态范围严重缩水。
- 解决方案:测试台架四脚必须安装专业级阻尼橡胶空气弹簧减振柱,或者将测试台固定在浮筑大理石重型隔振基础之上,确保台架整体隔振隔断频率低至 $5\,\text{Hz}$ 以下。
七、 总结与全书结构承上启下
在本章中,我们完整打通了物理世界机械波动通往数字采集卡的一切通道:
- 测量传声器:利用极薄导电振膜电容位移原理,以 $50\,\text{mV/Pa}$ 高灵敏度高保真捕捉空气微压,消音室环境首选 0° 轴向对准的自由场传声器,且试验前后必须用 Class 1 声校准器校准;
- 接触式 IEPE 加速度计:利用环形剪切式压电晶体惯性力测得真实壳体振动,依靠内置 FET 放大器与 2 线制恒流供电抗噪,对车间空气声天然免疫。高频齿轮啸叫测量严禁使用手持探针(共振仅 1.5 kHz),必须采用螺栓刚性拧紧固定(共振超 30 kHz);
- 消音与背噪扣除:重质钢板靠质量定律隔声,多孔尖劈靠四分之一波长厚度($f_c = c / 4L$)吸声。测试信噪比严格遵循 ISO 3744 对数扣除三区法则;
- 测试台架机械解耦:采用双膜片高挠性联轴器消除附加偏心弯矩,工装夹具刚度避开啮合频率,切断地坪低频振动。
现在,我们已经在完全隔绝背景干扰的安静环境中,通过高保真声学与振动传感器,将齿轮箱运行时的全部物理特征以数字电压时域信号的形式,毫无失真地采集存入了计算机内存之中。
但是,面对屏幕上密密麻麻、如同乱麻般高速跳动的原始时间波形(Time Waveform),工程师如何才能像专业医生做心电图或 CT 扫描一样,一眼看穿到底哪一颗齿轮有了断齿、哪一套轴承有了点蚀滚道伤?
在下一章(第 5 章),我们将全面深入数字化诊断的核心算法世界——时域统计量峭度(Kurtosis)抓瞬态冲击、与快速傅里叶变换(FFT)齿轮啮合阶次解密。
本文引用与技术讨论规范
作者:陈亚明(Tony Chen)|微型电磁执行器数字化研发专家
原始出处:ansv.net
本文链接:https://ansv.net/knowledge-base/gear-acoustic-nvh/04-nvh-testing-principles-and-sensors/
版权声明:除另有说明外,本文原创文字、公式与原创图示采用 CC BY-NC-ND 4.0(署名—非商业性使用—禁止演绎)协议授权。欢迎在署名、注明原文链接且仅作非商业用途的前提下转载;不得改编、删改或拆分原文内容。
除非另有明确说明,文中涉及的第三方商标、专利附图、产品图片及其他第三方素材,均不在本 CC 协议授权范围内,相关权利归其各自权利人所有。
如有技术交流,欢迎联系:hi@ansv.net。
💬 探讨与反馈
123456@qq.com),无需登录即可秒显您的专属 QQ 头像。