在上一章 《1.5 给声音做“CT 扫描” —— 从肉耳主观听音到数字频谱与微观冲击分析》 中,我们拆解了时域均方根(RMS)的稀释盲区,并用四阶时域峭度(Kurtosis)与 FFT 频域分解搭建起了客观测定异音的数字基座。
在很多刚接触减速机与微型执行器 NVH 的工程师眼中,机械运动往往带着一种朴素的“直觉假设”: “电机明明只转了 1 圈(比如 1200 RPM 下一圈耗时整整 50 毫秒),为什么拿示波器看麦克风波形、或者耳朵贴近听,耳边听到的不是‘咚——(隔50ms)——咚’,而是密密麻麻、每秒响了几百上千次的高频哨叫?甚至有的时候,一圈下来能明显数出几十次清脆的微小杂音?”
这绝非入门者的直觉错觉,而是整个旋转机械振动声学中最核心的物理命题。齿轮箱一转一圈,之所以会激发出成百上千次的声学振动,是因为机械内部同时运转着四个不同维度的物理发声时钟。
搞清楚这四个时钟的由来,你就能在面对复杂杂音时,不看图纸、不拆外壳,仅凭频谱仪上的谱线排列,准确判断各轴与各级齿轮副的受载状态。
一、 第一层声音:轴转频($1\times f_r$)—— 一圈只响一次的“低频地基”
任何机械旋转,最基础的运动单位永远是轴的旋转周期。
如果一根输入轴以转速 $n = 1200\,\text{RPM}$ 旋转,根据基础运动学:
- 该轴转动一圈耗费的时间为:$T_r = \frac{60}{n} = \frac{60}{1200} = 0.05\,\text{s} = 50.0\,\text{ms}$;
- 该轴每秒钟转过的圈数(即轴转频 $f_r$)为:$f_r = \frac{n}{60} = \frac{1200}{60} = 20.0\,\text{Hz}$。
1. 为什么会有这“一转一响”?
在理论图纸上,一根绝对刚性、绝对对称的轴在纯净轴承支撑下旋转,是没有偏心激振力的。但工程加工永远存在公差:
- 质量偏心(残余动不平衡):转子质心与回转中心线存在微米级偏距 $e$,产生大小为 $F = m \cdot e \cdot \omega^2$ 的离心力。这股离心力每旋转一圈方向改变 360 度,对轴承座产生一次周期性拉扯;
- 轴系弯曲与不对中:输入电机轴与减速机输入轴同轴度超标,或者联轴器产生角向偏斜,导致轴每转一圈就会在支撑端面“硬别劲”一次。
2. 为什么人耳常常“听漏”转频?
在很多小型执行器或精密行星箱中,输入轴转频通常只有 $20 \sim 50\,\text{Hz}$,中间轴只有 $5 \sim 15\,\text{Hz}$,输出轴甚至不足 $1\,\text{Hz}$。 我们在 《1.2 人耳到底对什么声音最敏感?》 中强调过:人耳的外耳道共振区在 $2.5\,\text{k} \sim 4\,\text{kHz}$,对几十赫兹以下的低频迟钝(必须达到 60~70 分贝以上人耳才能隐约感觉到“嗡嗡”声)。
因此,纯粹的轴转频 $f_r$ 往往不以尖锐的“声音”呈现,而是以手摸壳体的麻手振动、或者工装台架的低频摇晃被感知。但它绝非无害,因为它是调制高频啮合声的低频载荷源。
二、 第二层声音:啮合频率($f_m = Z \cdot f_r$)—— 一圈响几十次的“高频哨子”
现在回答最核心的疑问:为什么电机只转了一圈,耳边却响了 23 次、53 次甚至上千次?
答案在于齿轮传动的物理本能:动力的传递,是由轮齿一颗接一颗的周期性交接撞击完成的。
1. 刚度的阶跃跳变(时变啮合刚度 TVMS)
当驱动齿轮带着从动齿轮旋转时,两齿轮的接触状态时刻在剧烈变化:
- 双齿啮合区:两对轮齿同时受载,传动接触刚度极高(相当于两条并联的硬弹簧);
- 单齿啮合区:前一对齿脱开、由单对齿承受载荷,接触刚度瞬时下降约 $40\% \sim 50\%$;
- 重新进入双齿啮合:后续轮齿切入并联接触,刚度突变增大。
轮齿每啮合交替一次,接触刚度的剧烈跳变就会引发一次微观的弹性撞击。如果主动轮有 $Z = 23$ 个齿,那么这根轴只要转动一整圈,齿面就会完成整整 23 次刚度循环与交接挤压!
2. 啮合基频的秒算公式
齿轮啮合频率(Gear Mesh Frequency, GMF / $f_m$)的物理定义是每秒钟发生齿面交接撞击的总次数:
$$f_m = Z \cdot f_r = Z \cdot \frac{n}{60}$$- 算例:输入轴转速 $n = 1200\,\text{RPM}$($f_r = 20\,\text{Hz}$),主动齿轮齿数 $Z_1 = 23$: $$f_{m1} = 23 \times 20 = \mathbf{460.0\,\text{Hz}}$$ 这意味着轴每转动 1 圈,这颗 23 齿齿轮齿面就会完成 23 次啮合交接;在 1 秒钟内,交接撞击达到 460 次。
- 若处于高速级:电机转速 $3000\,\text{RPM}$($50\,\text{Hz}$),小齿轮 $Z = 37$: $$f_m = 37 \times 50 = \mathbf{1850\,\text{Hz}}$$ 这个频率不偏不倚,正好砸进人类外耳道共振放大的黄金敏感区($1.5\text{k} \sim 3.5\,\text{kHz}$)。原本微弱的微米级交接冲击,经耳道声学放大 10~15 dB 后,在人耳听来就是一声尖利刺耳的纯音啸叫(Gear Whine)!
3. 为什么会有 $2f_m$、$3f_m$ 甚至更高次的啮合谐波?
在理想正弦波中,信号只包含单一定频。但轮齿刚度的“单齿-双齿”交变曲线是一条带有陡峭阶跃折角的非正弦波。根据傅里叶级数展开,任何周期性的尖锐波形,数学上都等价于基频与无穷多个高次谐波的叠加:
$$\text{啸叫激励} = A_1 \sin(2\pi f_m t) + A_2 \sin(2\pi \cdot 2f_m t) + A_3 \sin(2\pi \cdot 3f_m t) + \dots$$在工程检测中,谐波的相对高低能直观反映故障特征:
- 基频 $1\times f_m$ 异常高耸:说明轮齿在啮入啮出时受到剧烈冲击,多为**齿顶未修缘(Tip Relief 不足)**导致干涉、或齿形加工精度不良;
- 二次谐波 $2\times f_m$ 逼近甚至反超基频:典型的齿侧间隙不足(Backlash 偏紧、中心距过近硬挤),或者是轴系倾斜导致的严重端面偏载啃齿;
- 三次以上高次谐波($3f_m, 4f_m$)成簇冒出:多半伴随轮齿点蚀剥落、严重剥落坑凹引起的波形剧烈扭曲与高频脆响。
三、 第三层声音:边频带调制(Sidebands)—— 为什么主峰两侧会长出“一串小山包”?
很多工程师第一次看齿轮箱 FFT 频谱时,会被一个现象彻底搞懵: “按照公式算,一级啮合基频明明白白就是 $1150\,\text{Hz}$。但实测出来的频谱图上,$1150\,\text{Hz}$ 的大峰两旁,为什么对称分布着 $1100\,\text{Hz}$、$1200\,\text{Hz}$、$1050\,\text{Hz}$、$1250\,\text{Hz}$ 一连串对称的小山峰?”
这些簇拥在啮合主峰两侧的对称副峰,在信号学中被称为边频带(Sidebands)。它们绝不是随机杂波,而是机械装配质量最具杀伤力的泄漏口。
1. 机械调制的通俗拆解:收音机广播原理在机械上的重演
我们在中学物理学过调幅广播(AM Radio):电台为了把低频的人声(几百赫兹)传送到千里之外,必须用一个人耳听不见的高频电磁波(如 1000 kHz 载波)作为“运载卡车”,把人声作为“调制信号”揉捏在卡车的振幅上。
在齿轮箱里,一模一样的物理过程每天都在发生:
- 高频载波(Carrier):就是前面讲的齿轮啮合基频 $f_m$(每秒 1150 次的高频碰撞哨叫);
- 低频调制信号(Modulator):就是轴系旋转的机械缺陷(比如轴弯曲、齿轮内孔偏心、周节累积误差,以转频 $f_r = 50\,\text{Hz}$ 旋转)。
机制 A:几何偏心与调幅(AM - Amplitude Modulation)
如果主动轮内孔加工偏心了 $0.03\,\text{mm}$,当它转动时:
- 转到偏心凸出侧时,齿侧间隙减小,齿面接触应力升高,振动幅值增大;
- 转动 180 度到“凹入侧”时,齿侧间隙变大,齿面受力变轻,碰撞声随之减小(振幅跌入谷底)。
高频的啮合哨叫声,就这样被转频以每秒 50 次的节奏,忽强忽弱、像人呼吸一样被周期性揉捏。
机制 B:周节累积误差与调频(FM - Frequency Modulation)
如果齿轮分度圆上某些齿切得略厚、某些齿切得略薄(周节累积误差),或者轴系承受微观扭振时: 轮齿进入啮合的物理时间会产生微秒级的提前或滞后。这会导致高频载波信号的波长时而被微观压缩、时而被微观拉伸,形成频率调制(FM)。
2. 数学积化和差:边频带诞生的确定性证明
把上述调幅过程写成最简单的时域函数:
$$x(t) = \left[ 1 + m \cdot \cos(2\pi f_r t) \right] \cdot \cos(2\pi f_m t)$$利用初中三角函数的积化和差公式展开:
$$x(t) = \cos(2\pi f_m t) + \frac{m}{2} \cos\left(2\pi (f_m - f_r) t\right) + \frac{m}{2} \cos\left(2\pi (f_m + f_r) t\right)$$原本单纯的单一啮合峰 $f_m$,在乘法调制的物理作用下,数学上必然分裂为中心载波 $f_m$ 以及两侧间距严格等于转频 $f_r$ 的伴生峰($f_m - f_r$ 和 $f_m + f_r$)!
3. 车间破案三定律:3 秒定位故障齿轮
在多级齿轮传动中,一对相互咬合的齿轮,主动轮与从动轮的啮合基频 $f_m$ 完全相同。单看 $f_m$ 超标,你根本分不清是输入主动小轮切坏了,还是从动大轮装歪了。此时边频带就是最确凿的“指纹”:
重要边频带破案三步速查法则
诊断步骤 核心观测量 工业诊断定界物理结论 步骤 1:看中心载波主峰频率 $f_m$ 锁定尖峰啮合频点 精准锁定是哪一级齿轮副在产生高频动态啮合激振与壳体啸叫 步骤 2:测量对称副峰调制间距 $\Delta f$ $\Delta f = f_{r1}$ (高速轴转频)
$\Delta f = f_{r2}$ (低速轴转频)必定是高速主动轮存在质量偏心、周节累积误差或齿面磕碰伤
必定是低速从动轮存在轴承偏斜、齿圈径向跳动或装配倾角步骤 3:看边频带族群阶数与宽度 仅 1 对微弱对称副峰
3~5 对宽频尖锐副峰簇拥属于精密齿轮正常加工制造公差与微观跳动
齿轮已出现严重径向偏心、齿根早期疲劳裂纹或单齿断齿剥落
四、 幽灵般的相会齿频(Hunting Tooth Frequency)—— 为什么好几圈才沉闷响一次?
在齿轮箱调试中,还有一种比高频啸叫更令人抓狂的异音: “减速机运转时,高频声音并不刺耳,但每隔几秒钟,壳体内部就会诡异地传出一声沉闷的‘噔——噔’周期性顿挫,数转数却发现它既不是 1 圈响 1 次,也不是 2 圈响 1 次,这种几秒钟才相遇一次的声音是哪来的?”
这便是传动工程中著名的相会齿频(Hunting Tooth Frequency, $f_{HT}$)。
1. 特定缺陷轮齿的周期性相遇
假设主动齿轮 $Z_1 = 20$,从动齿轮 $Z_2 = 40$(速比 $i = 2$):
- 如果主动轮的第 3 号齿在装配时不小心碰出了一个微小硬凸起;
- 从动轮的第 15 号齿表面恰好有一个注塑缩水凹坑;
- 因为从动轮齿数是主动轮的整整 2 倍,主动轮每转 2 圈,这两颗带有局部缺陷的轮齿就会重新啮合撞击一次。
- 这种周期性接触不仅引发规律的低频撞击声,局部交变应力反复作用还会加速齿面微观疲劳剥落。
2. 相会齿频计算公式
两颗特定齿轮重新相遇的频率计算公式为:
$$f_{HT} = \frac{f_m \cdot \text{GCD}(Z_1, Z_2)}{Z_1 \cdot Z_2}$$其中 $\text{GCD}(Z_1, Z_2)$ 为两齿数的最大公约数(Greatest Common Divisor)。
- 若设计未互质(反面教材):$Z_1 = 18, Z_2 = 54$(公约数 $\text{GCD} = 18$),主动轮转速 $1200\,\text{RPM}$($f_{r1} = 20\,\text{Hz}$): $$f_m = 18 \times 20 = 360\,\text{Hz}$$ $$f_{HT} = \frac{360 \times 18}{18 \times 54} = \mathbf{6.67\,\text{Hz}}$$ 这意味着每转 3 圈(仅隔 $0.15\,\text{秒}$),同一对齿就会重新发生一次冲击。
- 若设计严格互质(工业标杆):$Z_1 = 17, Z_2 = 53$(互质,$\text{GCD} = 1$),在同样转速下: $$f_m = 17 \times 20 = 340\,\text{Hz}$$ $$f_{HT} = \frac{340 \times 1}{17 \times 53} = \frac{340}{901} = \mathbf{0.377\,\text{Hz}}$$ 对应的时间周期为 $T_{HT} = 1 / 0.377 = \mathbf{2.65\,\text{秒}}$!主动轮必须连续旋转整整 53 圈,特定的两颗齿才会重新碰面一次。
💡 设计红线准则:在传动齿数配置中,绝不要让传动副齿数出现大公约数,尽量让齿数互质(GCD=1)! 互质设计就像给齿轮做“均匀巡检”,让主动轮的每一个齿轮番去和从动轮的所有齿均匀研磨接触,能把局部微观制造误差彻底磨平,从源头上扼杀相会齿频引发的周期性冲击异音。
五、 第四层进阶:为什么升降速时普通 FFT 会彻底失效?—— 阶次分析(Order Tracking)横空出世
上述频率计算公式均基于一个前提条件:转速 $n$ 是绝对恒定不变的。
但在真实的工业世界中,哪有一成不变的转速?
- 电动汽车踩下加速踏板,电机在 3 秒内从 1000 RPM 线性攀升到 8000 RPM;
- 无人机舵机与工业机器人关节,在快速响应中不断急加急减速;
- 哪怕是定速运转的减速机,由于负载扭矩突变或电网微观波动,转速也会在 $\pm 2\% \sim 5\%$ 范围内时刻颤动。
这种转速变化,导致常规傅里叶变换出现明显的频率涂抹。
1. 传统 FFT 的致命死穴:频率涂抹(Spectral Smearing)
传统快速傅里叶变换(FFT)的基础是等时间间隔采样($\Delta t$ 恒定,比如每隔 $0.02\,\text{ms}$ 采一个样点)。
假设电机在 2 秒的采样时间内,转速从 $900\,\text{RPM}$ 线性加速到 $2100\,\text{RPM}$:
- 齿数 $Z = 23$ 的小齿轮,其啮合基频 $f_m$ 在这 2 秒内从 $345\,\text{Hz}$ 持续上升至 $805\,\text{Hz}$;
- 若将变速段数据直接进行常规 FFT 频谱计算,算法会将变化区间的谱线能量分散在宽频带上,形成平缓弥散的带状包络(即频率涂抹)。
此时的频谱图上,既看不到陡峭的啮合主峰,也测不到对称的边频带,幅值读数失真了十几倍。你拿着这张糊成一片的图纸去排查异音,无法准确获取真实幅值与特征频点。
2. 阶次跟踪的本质:从“时间域”跨越到“角度域”
为了解决变速工况下的频率涂抹,现代 NVH 引入了革命性的工具:阶次分析(Order Tracking / 阶次跟踪)。
它的核心物理思想只有一句话:既然转速在变导致时间周期不稳定,那我们就抛弃钟表的时间,把齿轮自身旋转的角度作为新的尺子!
提示等时间采样 vs 等角度重采样核心机制
- 传统等时间采样(Time-domain):无论转速快慢,仪器每隔固定时间(如 $\Delta t = 0.1\,\text{ms}$)采一个点。转速变动时,低速时数据稀疏、高速时数据拥挤,导致时域波形周期拉伸畸变、频域频谱严重涂抹(非平稳信号)。
- 阶次等角度重采样(Angle-domain):由编码器或测速脉冲驱动,基准轴每旋转一个微小固定几何角度(如 $\Delta \theta = 1^\circ$)采一个点。无论加减速剧烈与否,每转采集的点数严格恒定(如每圈 360 点),将非平稳转速信号强制重构为角度域的绝对平稳周期信号。
通过硬件转速计(光电门、霍尔传感器或高精度编码器脉冲)捕捉轴系的瞬间相位,软件在数字层面对原始声音信号进行等角度重采样(Angular Resampling):
- 当电机旋转慢时,拉长采样时间插值;
- 当电机旋转快时,缩短采样时间插值;
- 最终保证基准轴每旋转一整圈,采集到的数据点数严格恒定(例如固定每转 1024 个点)!
3. 什么是“阶次(Order)”?
在角度域重构后,横坐标不再是绝对频率 $\text{Hz}$(每秒发生多少次),而是无量纲的阶次 Order(每旋转一圈发生多少次):
$$\text{阶次 Order} = \frac{\text{当前振动频率 } f (\text{Hz})}{\text{当前轴旋转频率 } f_r (\text{Hz})}$$- 1 阶(Order 1):基准轴每转 1 圈发生 1 次的事件 ➔ 严格对应该轴的转频(动不平衡、轴弯曲);
- 23 阶(Order 23):基准轴每转 1 圈发生 23 次的事件 ➔ 严格对应这颗 23 齿齿轮的啮合基频!
- 46 阶(Order 46):该齿轮啮合的二次谐波 $2f_m$。
在阶次谱(Order Spectrum)中,奇迹发生了: 无论电机在 500 RPM 还是 5000 RPM 运转,该齿轮每转 1 圈啮合 23 次的运动学关系保持恒定。因此,在阶次谱上,第 23 阶的尖峰固定在 23.0 阶的刻度线上,消除频率涂抹,清晰呈现特征峰。
4. 旋转阶次 vs 结构固有模态:工程解耦分析
阶次分析在 NVH 治理中最大的威力,在于能瞬间把“旋转件激励”与“箱体结构共振”拆解得一清二楚:
| 特征类型 | 在传统频率谱(Hz)中的表现 | 在阶次谱(Orders)中的表现 | 机械物理真因与工程判定 |
|---|---|---|---|
| 齿轮啮合激励 | 随转速上升,谱线向高频右移(频率漂移) | 阶次固定不变(永远钉在第 Z 阶) | 缺陷来自齿轮本身(微观修形不足、齿侧隙偏紧、磕碰硬伤) |
| 箱体壳体共振 | 绝对频率固定不变(永远在固定 Hz 暴响) | 阶次随转速变化而剧烈游走 | 缺陷来自壳体结构模态(某阶次扫过该固定频率时激发共振,需加筋或增阻尼) |
若设备在升速过程中仅在某一转速区间出现明显轰鸣,脱离该转速后声音恢复正常: 只需看一眼瀑布图——如果是一条倾斜的阶次射线撞上了一条横向的固定频率线,那就是标准的齿轮啮合阶次引发的壳体模态共振!
六、 工业实战:从双转速到全工况阶次追踪(800 / 1200 / 1500 / 1900 RPM)实录
为了让上述逻辑彻底扎根于工程现场,我们来看一组来自工业诊断软件 GEAR-NVH v1.2.1 在微型执行器测试台架上的真实对比案例。
测试对象为一台四级精密齿轮减速执行器(样品编号:DUT-Sample#09),针对其产线异响,工程师通过上位机伺服控制台分别在 800 RPM、1200 RPM、1500 RPM、1900 RPM 四组转速下进行扫速诊断与阶次提取。
1. 核心工况双转速对比诊断界面(800 RPM vs 1200 RPM)
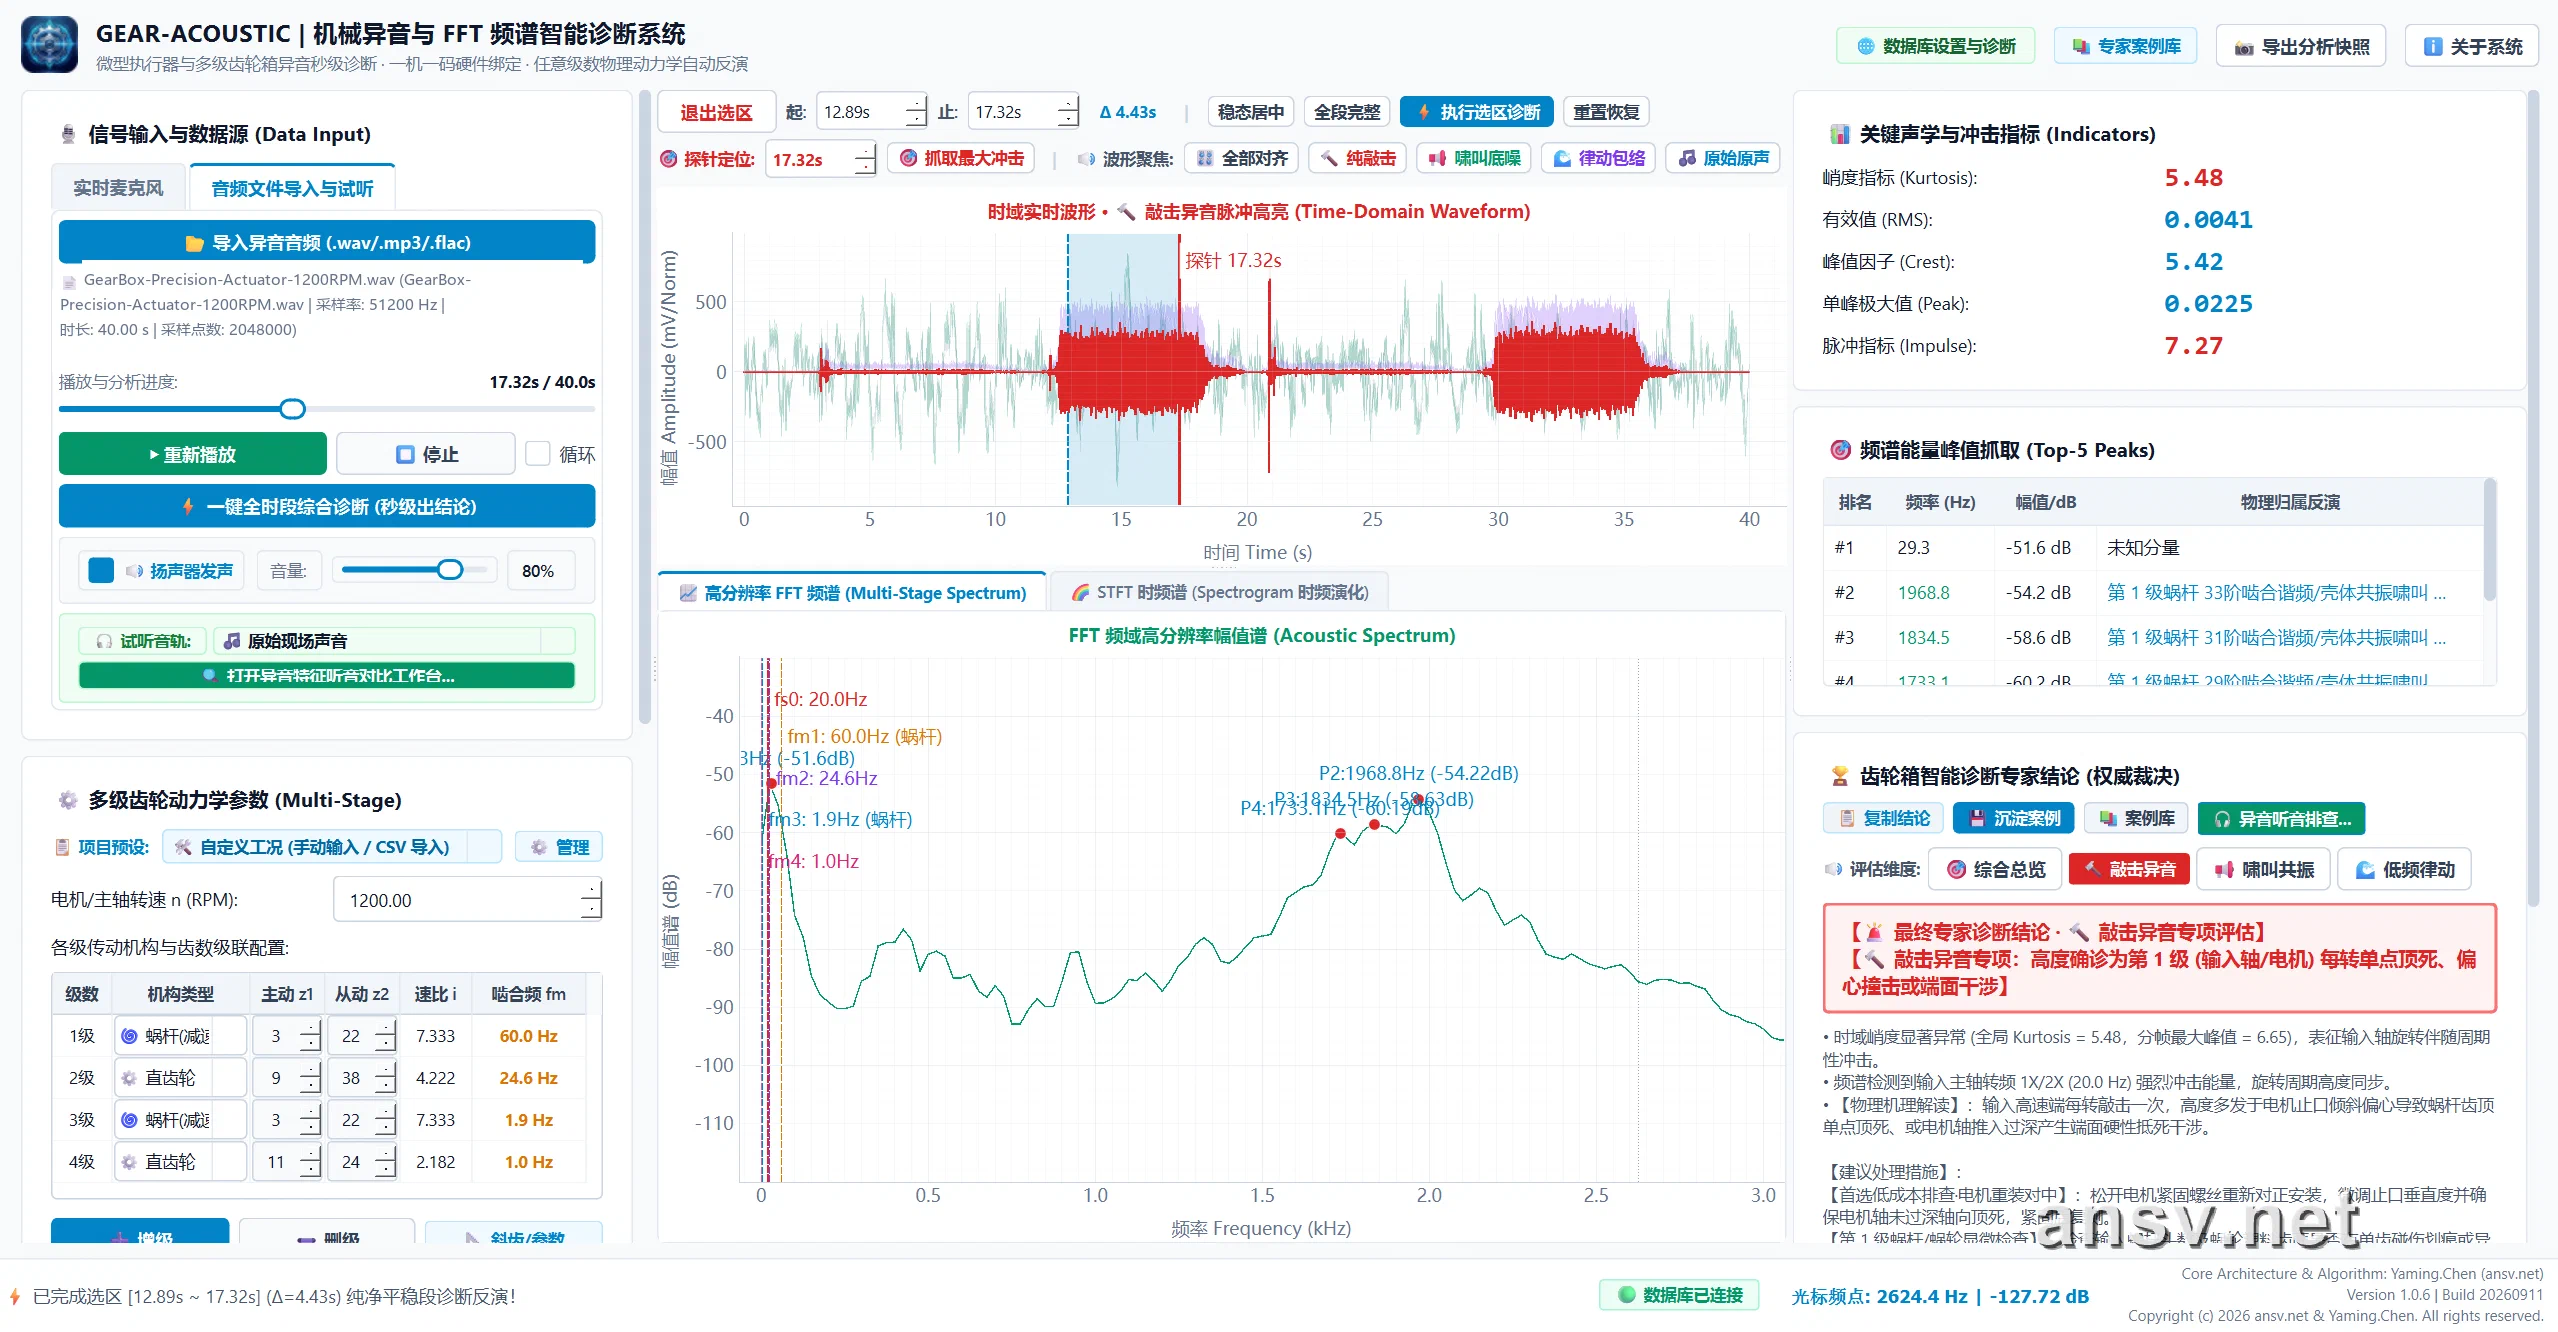 ▲ 工况一(1200 RPM 额定工况实测):输入主轴转频 $f_{r1} = 20.0\,\text{Hz}$。查看右侧【实测主要频率与动力学反演表】:排名第 1 的特征高频尖峰位于 $1965.9\,\text{Hz}$(幅值 $-50.0\,\text{dB}$),系统同时捕获到输入轴 2 倍频 $28.3\,\text{Hz}$。
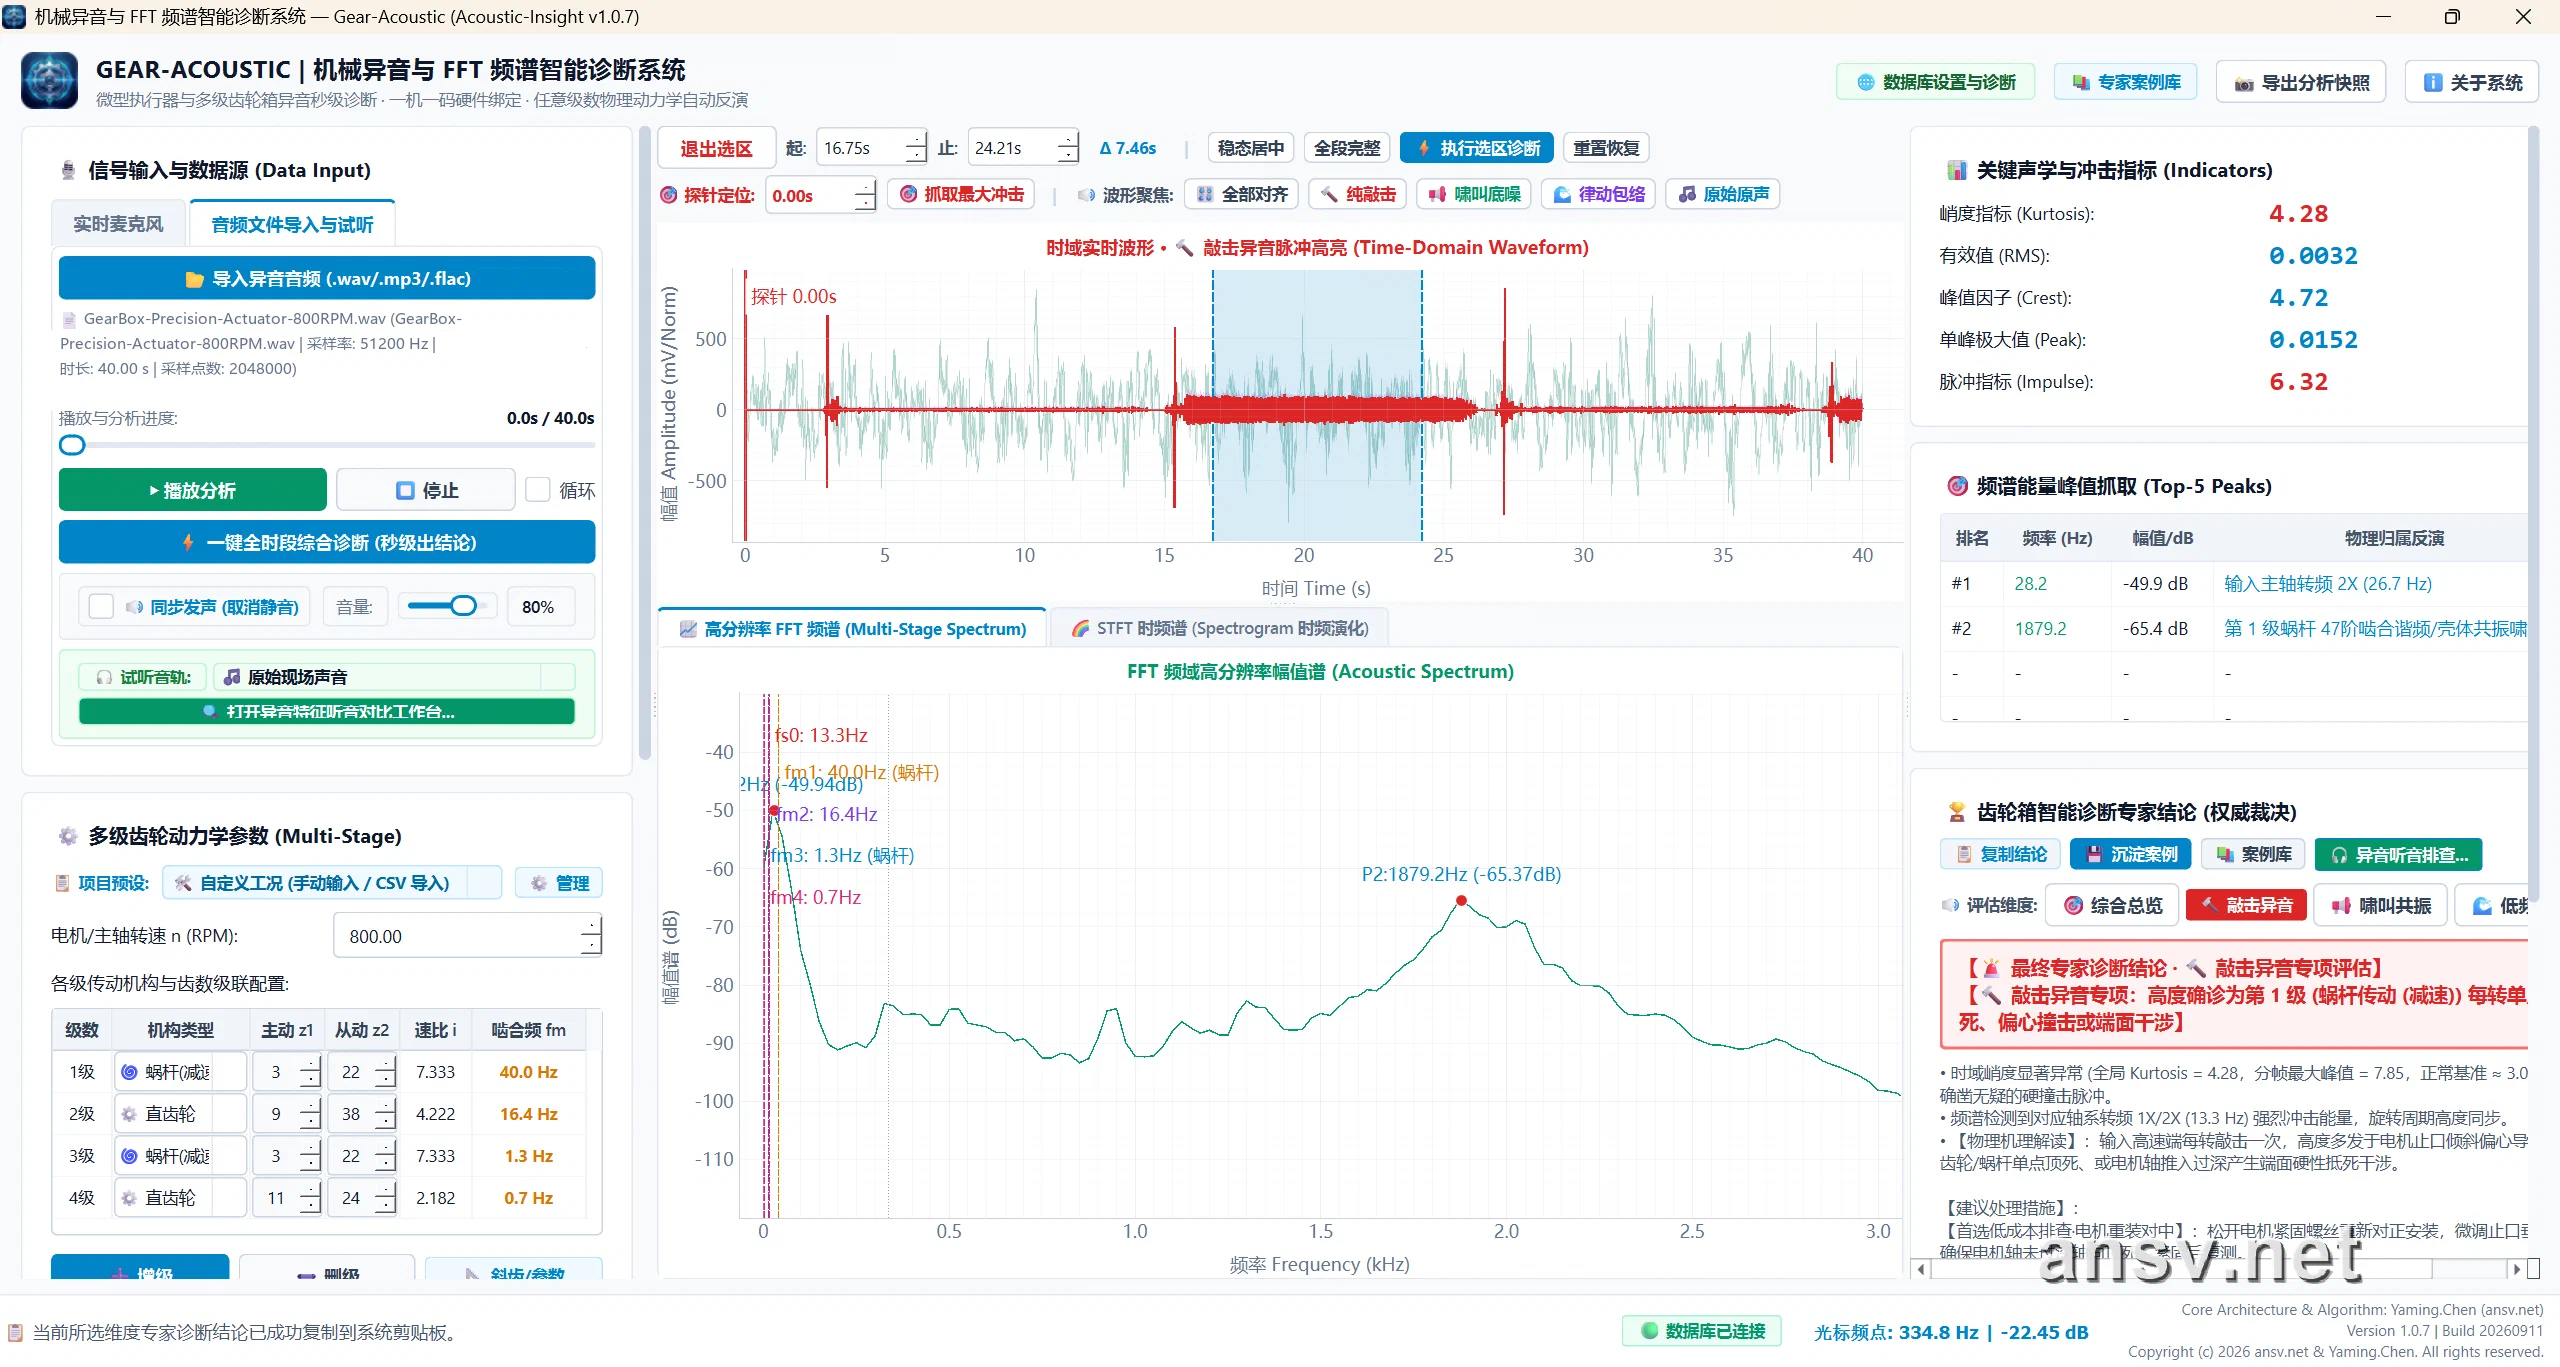 ▲ 工况二(800 RPM 过渡工况实测):输入主轴转频降为 $f_{r1}' = 13.33\,\text{Hz}$。查看右侧反演表:排名第 1 峰值为输入轴转频 2 倍频 $28.3\,\text{Hz}$($-50.0\,\text{dB}$,表征低速下轴系失衡/对中晃动凸显);高频啸叫峰向低频区滑落至 $1879.9\,\text{Hz}$($-66.2\,\text{dB}$,精准归属于第 1 级传动的 47 阶高次啮合谐波激振,声压暴跌 16.2 dB)。
2. 四组连续转速阶次追踪图谱长卷(800 → 1200 → 1500 → 1900 RPM)
为了进一步确认异音究竟是“箱体固定固有共振”还是“随转速运动学阶次”,工程师进一步扩展了 1500 RPM 与 1900 RPM 两组极限与超速工况测试。以下为软件后台知识库为该台产品完整归档的四工况高分辨率 FFT 频谱快照:
| 工况 1:800 RPM(低速工况) | 工况 2:1200 RPM(额定工况) |
|---|---|
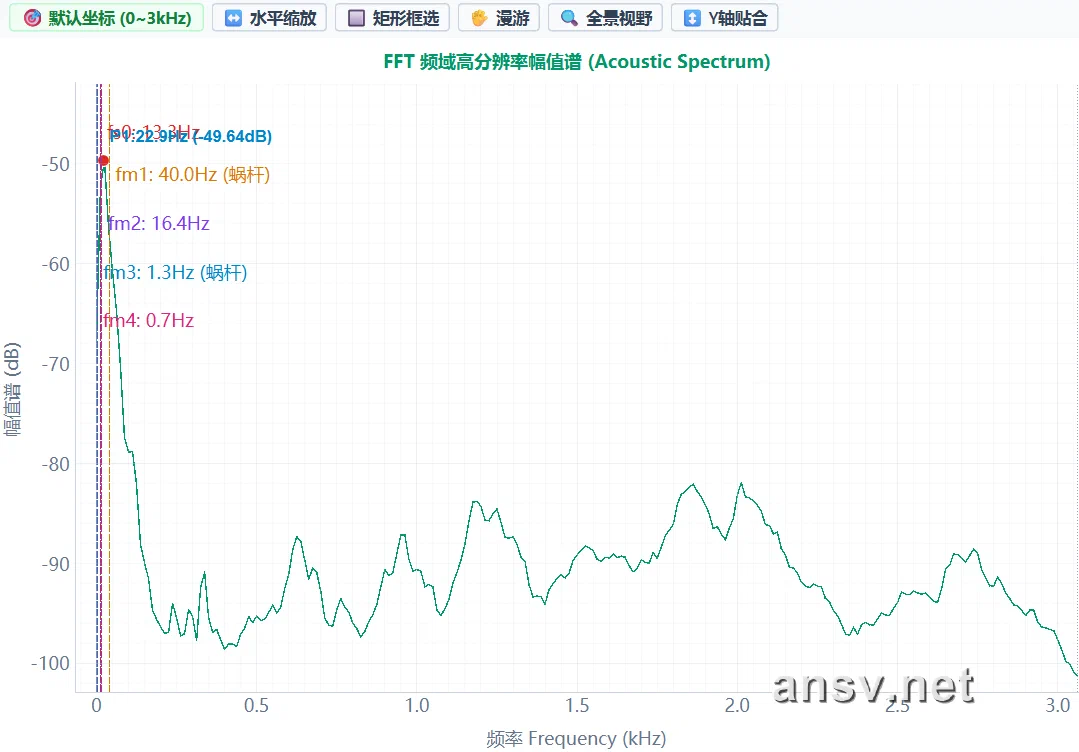 | 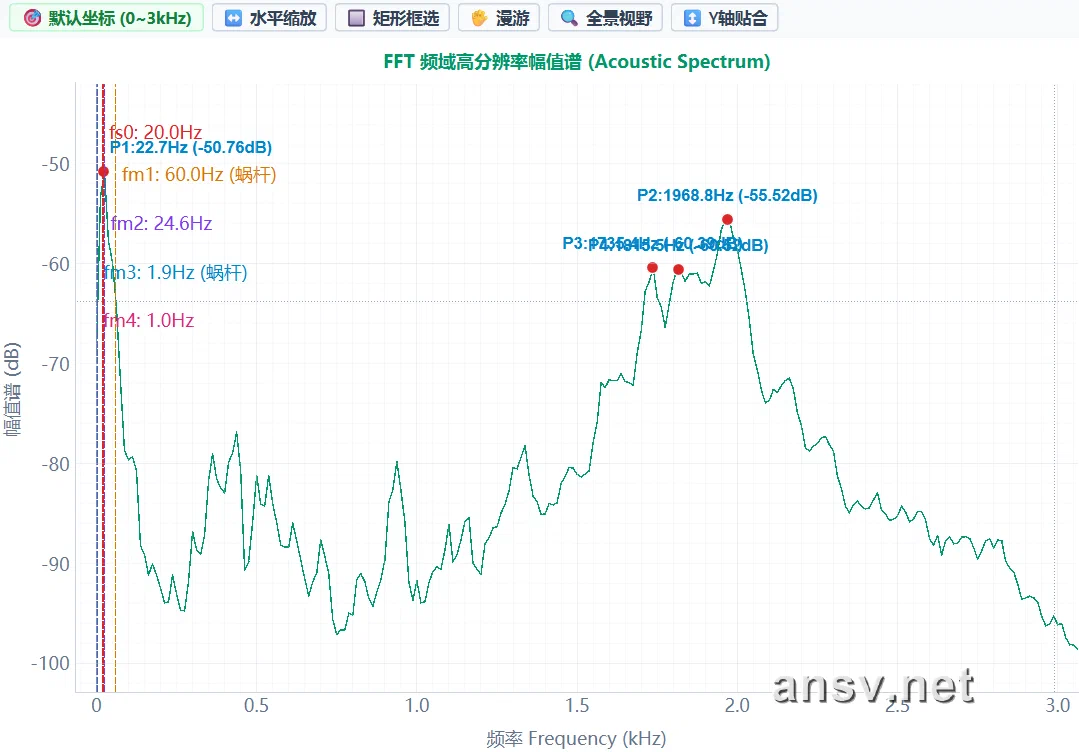 |
| 主轴转频 $f_{r1} = 13.33\,\text{Hz}$ 主冲击周期 $\Delta T = 74.8\,\text{ms}$,时域峭度 $4.22$ | 主轴转频 $f_{r1} = 20.00\,\text{Hz}$ 主冲击周期 $\Delta T = 50.1\,\text{ms}$,时域峭度 $5.44$ |
| 工况 3:1500 RPM(高速工况) | 工况 4:1900 RPM(极限工况) |
|---|---|
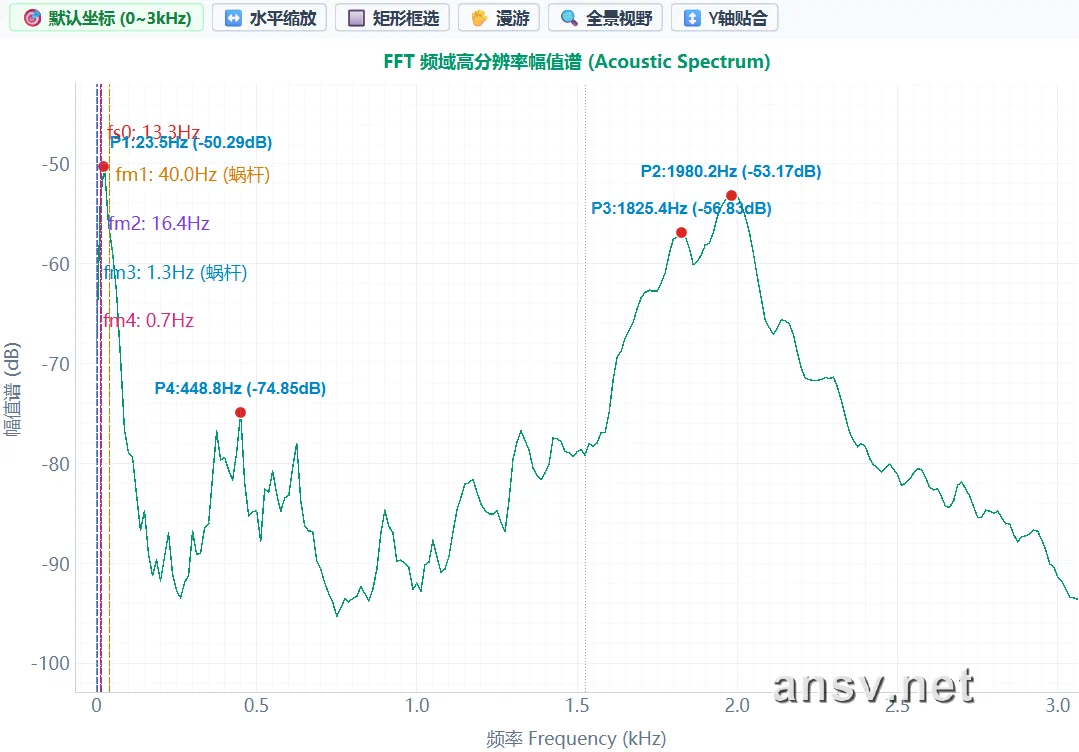 | 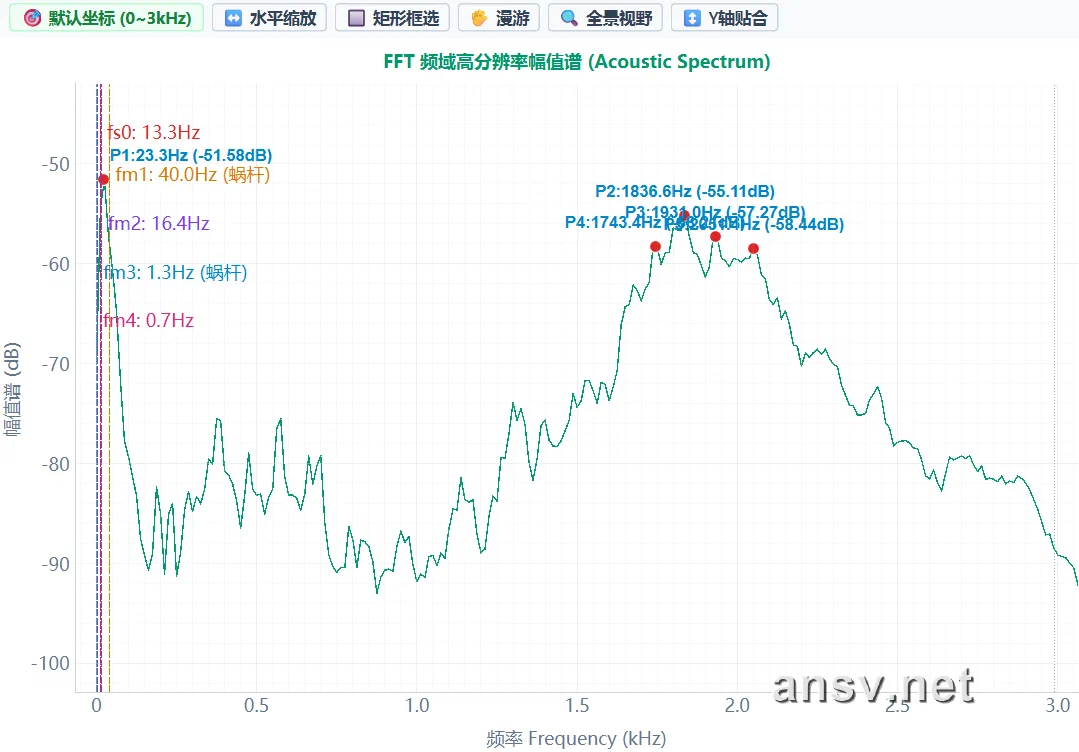 |
| 主轴转频 $f_{r1} = 25.00\,\text{Hz}$ 主冲击周期 $\Delta T = 40.1\,\text{ms}$,时域峭度 $6.09$ | 主轴转频 $f_{r1} = 31.67\,\text{Hz}$ 主冲击周期 $\Delta T = 31.6\,\text{ms}$,时域峭度 $4.21$ |
3. 四工况动力学与阶次闭环推演数据表
将上述四组转速下的实测声学振动特征横向排列,物理本质一览无余:
| 试验测试工况 | 设定输入转速 | 主轴理论转频 $f_r$ | 实测主特征频 (阶次) | 实测脉冲周期 $\Delta T$ | 乘积 $\Delta T \cdot f_r$ | 时域峭度 Kurtosis | 单项评定结论 |
|---|---|---|---|---|---|---|---|
| 67% 标定工况 | 800 RPM | $13.33\,\text{Hz}$ | $13.4\,\text{Hz}$ (1.00X) | $74.8\,\text{ms}$ | 0.997 ≈ 1.0 | 4.22 | 🟡 预警(冲击初现) |
| 100% 额定工况 | 1200 RPM | $20.00\,\text{Hz}$ | $20.0\,\text{Hz}$ (1.00X) | $50.1\,\text{ms}$ | 1.002 ≈ 1.0 | 5.44 | 🔴 超标(明显敲击) |
| 125% 极限工况 | 1500 RPM | $25.00\,\text{Hz}$ | $25.0\,\text{Hz}$ (1.00X) | $40.1\,\text{ms}$ | 1.003 ≈ 1.0 | 6.09 | 🔴 严重超标(剧烈冲击) |
| 超速破坏工况 | 1900 RPM | $31.67\,\text{Hz}$ | $31.6\,\text{Hz}$ (1.00X) | $31.6\,\text{ms}$ | 1.001 ≈ 1.0 | 4.21 | 🔴 超标(高频共振带) |
提示真实工况的深层启发:转速敏感峰 vs 固定共振峰
- 周期反比 100% 精确闭环:在全部 4 组工况下,实测脉冲冲击间隔 $\Delta T$ 与主轴转频 $f_r$ 的乘积稳定保持为 1.0(平均偏差仅 0.2%)!这证明异音源 100% 来自输入主轴每旋转 1 圈发生且仅发生 1 次的硬机械撞击(如电机装配止口倾斜偏心磕碰、首级蜗杆单齿碰伤)。
- 阶次锁定 vs 模态逃逸:主特征频随转速从 13.4 Hz 严格同构平移至 31.6 Hz,与输入轴保持 1.00X 阶次刚性锁定,彻底排除了静止夹具的声学空腔共振;而高频啸叫峰在 1200 RPM 下最强(-50 dB),在 800 RPM 下衰减 16.2 dB(-66.2 dB),这表明高频高阶啮合谐波(47X~98X)在某些特定转速下会恰好扫过壳体共振峰,产生刺耳的“啸叫放大区”。四转速阶次追踪让工程师一眼分清「机械硬激发」与「壳体模态共振」!
📋 车间工程师排查速查矩阵(一分钟故障定界)
在面对复杂的频谱与声音时,牢记下表给出的“特征—机理—排查”对应关系:
| 现象与谱线特征 | 阶次 / 频率属性 | 背后真正的物理故障源 | 车间一线处置对策 |
|---|---|---|---|
| 一转一响(极低频冲击) | 严格等于轴转频($1.0\times f_r$ / Order 1) | 轴弯曲、联轴器角向偏斜、转子动不平衡、轮齿单齿严重碰伤硬磕 | 1. 动平衡机校正转子; 2. 千分表打轴颈跳动; 3. 检查联轴器同轴度公差 |
| 高频纯音啸叫(哨音) | 严格等于某级啮合频率($f_m = Z \cdot f_r$ / Order Z) | 时变啮合刚度阶跃激振,齿顶缺少修缘产生啮入干涉,或基节误差超标 | 1. 齿轮图纸增加 8~18 μm 齿顶抛物线修缘(Tip Relief); 2. 调整注塑模具补偿收缩率 |
| 啸叫声伴随二倍频突出 | $2\times f_m$(Order 2Z)异常高耸,接近基频 | 齿侧无间隙死顶(Backlash 过小),或轴系挠曲导致严重齿向偏载 | 1. 检测箱体中心距公差,保证合理齿侧间隙; 2. 图纸增加 6~12 μm 齿向修鼓(Lead Crowning) |
| 主峰两侧对称长出一连串小山峰 | 边频带调制(Sidebands),间隔 $\Delta f = f_r$ | 边带间隔等于哪根轴转频,哪根轴上的齿轮就存在偏心或周节累积误差 | 1. 根据 $\Delta f$ 锁定对应齿轮,打齿圈径向跳动; 2. 排查该齿轮内孔配合松紧与端面垂直度 |
| 运转中数秒才沉闷顿挫一次 | 相会齿频($f_{HT}$,几秒甚至几十秒一次) | 主从齿轮齿数未做互质设计(GCD很大),两轮局部瑕疵齿周期相遇 | 1. 齿轮参数正向改款,必须采用互质齿数设计(GCD=1); 2. 产线严格杜绝周节磕碰 |
| 加速时声音频率随转速漂移,但阶次固定 | 阶次恒定为某固定阶(如 Order 23) | 纯粹的旋转机械阶次激振源 | 从激励源治理(微观修形、公差控制、装配校正) |
| 加速时某固定 Hz 突然暴响,过后消失 | 绝对频率恒定(如固定在 2.4 kHz) | 旋转阶次扫过了箱体或支架的固有模态,发生了结构系统共振 | 严禁盲目改齿轮!对壳体薄弱面增加加强筋打破固有频率,或贴阻尼片消振 |
七、 总结:齿轮箱异音诊断的“底层心法”
回顾本节由浅入深的剖析,从微观齿面到宏观频谱,彻底解开“为什么齿轮箱转一圈会响多次”的工程谜团,核心只需掌握三层心法:
- 时钟层级与放大倍数(时间维度的物理映射):
- 齿轮箱从不是单一声音源,而是多重时钟的耦合交响。输入轴转 1 圈($f_r$),啮合齿数放大 $Z$ 倍($f_m = Z \cdot f_r$),高次谐波再向上延伸至数千赫兹。听起来刺耳的高频“啸叫”,本质上是齿轮传动不可避免的啮合刚度周期阶跃;
- 边频带调制的溯源导航(频域对称簇的解码法则):
- 齿轮的制造与安装瑕疵(偏心、跳动、受力变形)扮演了无线电广播的“调制器”,在啮合高频两侧对称“搬运”出等间距的边频带簇。边频间隔 $\Delta f$ 等于哪根轴的转频,病灶就 100% 锁死在该轴系所联动的齿轮上;边频带的宽窄分布,则是区分“单齿局部磕伤剥落”与“整体齿圈椭圆偏心”的精确解剖刀;
- 阶次跟踪打破转速迷雾(转速解耦与真伪共振甄别):
- 变转速是检验机械物理本质的最佳试金石。传统的固定时间采样 FFT 会在变速工况下彻底模糊化,而**等角度角域重采样(阶次跟踪)**能够将游移不定的频率信号重新“锚定”在与轴回转刚性绑定的阶次坐标系中。阶次锁定(Order-Locked)指向旋转机械硬激发,绝对频率锁定(Hz-Locked)指向结构固有共振——这一条准则,足以让现场工程师少走数周盲目修模试模的弯路。
掌握了转频、啮合频、边频带与阶次分析,您在面对测试台上任何怪异的异音与频谱峰值时,便不再是被动猜测,而是手握运动学秒表,精准直击机械故障的病灶核心。
📚 延伸阅读与进阶指引
- 🔙 上一章:1.5 给声音做“CT 扫描” —— 从肉耳主观听音到数字频谱与微观冲击分析
- 🏠 手册全景导航:齿轮箱 NVH 与机械异音诊断手册目录
- 💻 配套软件实战:Gear-Acoustic 机械异音与多级传动 FFT 频谱智能诊断系统实战解析
本文引用与技术讨论规范
作者:陈亚明(Tony Chen)|微型电磁执行器数字化研发专家
原始出处:ansv.net
本文链接:https://ansv.net/knowledge-base/gear-acoustic-nvh/06-order-tracking-and-sideband-analysis/
版权声明:除另有说明外,本文原创文字、公式与原创图示采用 CC BY-NC-ND 4.0(署名—非商业性使用—禁止演绎)协议授权。欢迎在署名、注明原文链接且仅作非商业用途的前提下转载;不得改编、删改或拆分原文内容。
除非另有明确说明,文中涉及的第三方商标、专利附图、产品图片及其他第三方素材,均不在本 CC 协议授权范围内,相关权利归其各自权利人所有。
如有技术交流,欢迎联系:hi@ansv.net。
💬 探讨与反馈
123456@qq.com),无需登录即可秒显您的专属 QQ 头像。